


加热炉类型、功能与工业应用全解析
热轧机用加热炉将钢坯(方坯、矩坯、板坯)加热至约1200℃轧制温度,使钢材适宜塑性变形轧制。加热炉加热过程为连续过程:钢坯从炉口进料,炉内加热,炉尾出料。钢坯穿越炉膛期间,热量主要通过燃烧气体和炉墙的对流与辐射传递给钢坯(图1)。
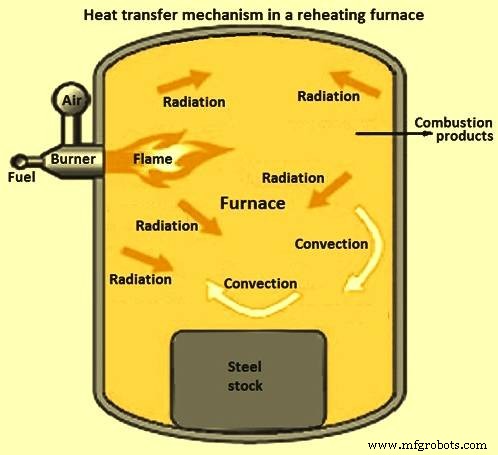
图1 加热炉内传热机制
钢坯装炉温度范围:常温至800℃。目标出炉温度由轧制工艺要求决定,取决于轧制速度、坯料尺寸、钢成分。钢材质量要求限制温度梯度和表面温度。燃料可为固体、液体、气体。推钢式加热炉示意图见图2。
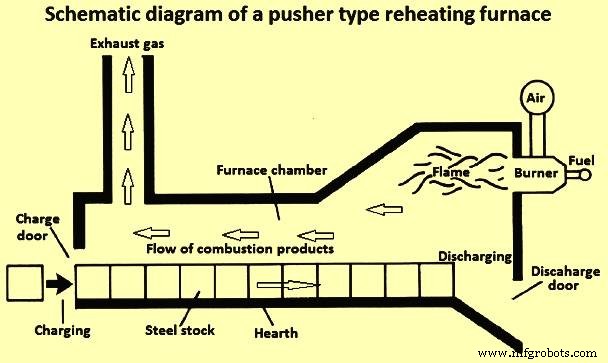
图2 推钢式加热炉示意图
加热炉规模通常以向热轧机供应热钢坯能力表示,单位吨/小时。加热炉能效定义为:钢坯从10℃加热至1200℃增加的热含量 / 所用燃料能量(潜热+显热)。典型加热炉纵剖面见图3。
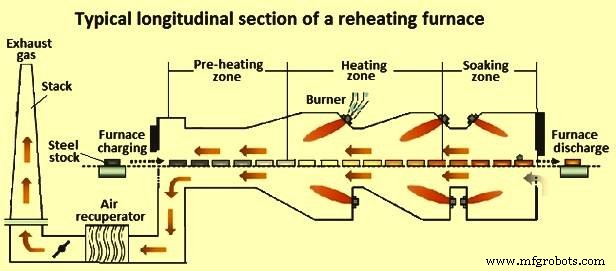
图3 加热炉典型纵剖面
多项设计特征影响能效:①燃烧器类型;②炉膛尺寸;③炉区数量;④墙顶隔热类型;⑤滑轨设计;⑥回收炉口排出高温烟气预热燃料和燃烧空气的再生器。高效炉设计旨在单位时间内按产能将钢坯均匀加热至均一温度,以最少燃料和工时。炉设计关键参数:①向钢坯传递热量;②炉内产生足够热量加热钢坯并克服所有损失;③将产生热量传递给钢坯表面;④钢坯内部温度均衡;⑤炉热损失最小化。
操作实践对能效的影响
理想状态:额定产能下单一钢级、同成分、同尺寸钢坯运行。实际中因素影响炉效:①不同尺寸、成分、初温钢坯同驻炉内;②轧机延迟减缓或停止钢坯炉内移动;③燃料成分供应波动;④燃烧器和炉内状况退化。
炉能效通常用桑基图表示。冷装料加热炉典型桑基图见图4。
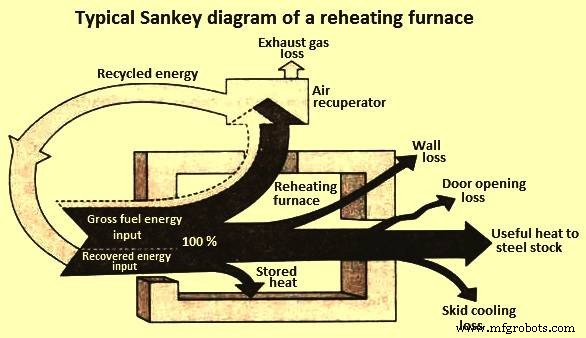
图4 加热炉典型桑基图
加热炉分类
加热炉分类四维度:①按加热方式;②按装料方式;③按钢坯炉内移动方式;④按余热回收方式。
按加热方式:燃烧加热型或电加热型。燃烧型可用固/液/气体燃料。
按装料方式:批次式或连续式。批次炉料件固定炉底至加热轧制/锻造温度;连续炉料件移动通过炉膛渐进加热至轧制温度。
按钢坯移动方式,连续炉分:推钢炉、回转炉、步进梁炉、步进底炉、辊底炉。
按余热回收:再生式或回收式。再生式用再生燃烧器,回收式用回收器回收排气余热。
各类加热炉详述
批次炉
老式炉型,能加热所有钢级尺寸。钢坯经前门由装料机进出。尺寸跨度大:炉底<1平方米单门,至深约6米、长约15米、5-6扇门。批次炉加热至1320℃比连续炉更满意。也可作初轧机直接来的热料暂存储备,后续精轧用。
劣势:①单位产量资本投入高;②炉底面积效率低;③单位加热产品工时高;④几乎无灵活性;⑤加热件长度受限。
推钢式炉
推钢式炉中,冷钢坯经充料端推钢器推进。早期设计用于加热方坯或小矩坯。早期炉底短、纵向向出料端倾斜,利钢坯通过。现推钢炉较长,炉底约25-30米。配顶燃或顶底燃。通常三区:预热区、加热区、均热区。也有设计运行五区板坯加热炉。
冷钢坯可从端部或侧门装入。いずれ方式,钢坯经充料端推钢器推动最后一根向前推进。每次推进冷钢坯对连续料列推挤,出料端重力经端门落入辊道进轧机,或经侧门经人工/机械推至轧机辊道,或经端门机械抽出机抽出。
优势:①单位资本投入产量高;②炉底面积效率高;③单位空间利用比产量高;④维护成本低;⑤装料出料便捷;⑥相邻钢坯温差小;⑦全温度水平可控加热速率;⑧温度渐升允许所有钢级冷料装入;⑨可建更长加热件长度获更高轧机得率。
劣势:①限制钢坯截面(接触面须方正防堆积);②小批量/薄规格钢坯高效加热几乎无灵活性;③水冷滑轨维护难;④水冷滑轨致钢坯表面冷条纹;⑤水冷滑轨限制钢坯最大厚度300-350毫米;⑥炉底氧化皮堆积致问题,周期末清炉昂贵;⑦不宜混杂尺寸钢坯推进炉内。
回转炉
回转炉用于管轧机圆坯加热、锻造厂短矩坯/方坯加热。由炉体和装料出料辅助设备组成。固定炉顶、固定炉墙支撑、回转圆形炉底(图5)。炉内维持正压防外部冷空气进入。炉内外水封维持炉压。
燃烧器安装外墙、内墙或炉顶。外墙装充料门、出料门,配装料机、出料机同步作业。圆坯入炉后炉底按特定角度转动。圆坯沿径向路径排列单排或多排。炉底分预热、加热、均热区。预热区无燃烧器。侧墙近充料门设烟道。高温废气逆向流经回转炉底,入烟道烟囱排大气。废气流动中预热区坯料主要靠对流加热。预热区长度约占回转炉周长1/4。均热区长约占周长3/20。充料门和出料门间无圆坯和燃烧器,中间设隔墙。充料门与出料门距离约占周长1/10。
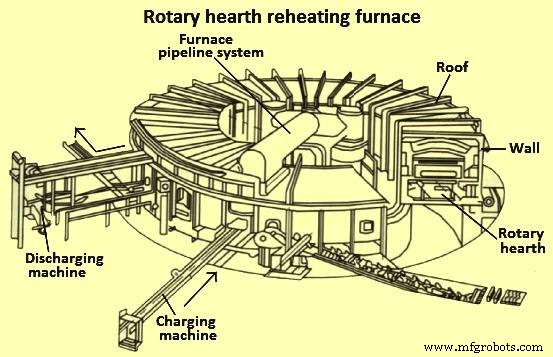
图5 回转式加热炉
回转炉钢坯在水平或微倾炉底前进,无连续推钢炉过度倾斜炉底劣势。比批次炉更好控制全温度水平加热速率。劣势:①单位产量资本成本高;②单位产量占地高;③炉底面积效率低;④炉底耐火材料和密封需高维护水平。
步进梁炉
早期步进梁炉用合金钢步进梁直接暴露炉热、受热腐蚀,限制最高1065℃,不适用1320℃轧制钢。现步进梁用水冷钢构件衬耐火材料,仅耐火材料暴露炉热。或梁和支撑用水冷管段,顶面凸按防热料直接接触水冷管。现步进梁炉用于加热方坯、矩坯、板坯。
步进梁炉有两组梁。钢坯静止在固定梁上。前进时,动梁抬起钢坯按预设距离前移放至炉底下一步,动梁返回原位。见图6。
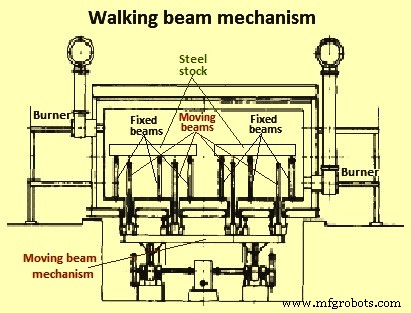
图6 步进梁机构
步进梁炉通常端部或侧部充料出料。梁可液压或机械驱动。侧墙上下燃烧器交叉燃烧加热料件。部分炉用辐射式顶燃烧器或炉顶及料件下燃烧器加热。
优势:①料件可分离避免粘连;②减少炉内堆积和驻留时间;③可激活梁机构从任一侧清空炉膛;④无水冷滑轨无滑轨印;⑤无料件与炉底摩擦,炉底磨损和料件损伤几乎无;⑥选适当步进梁数混装不同尺寸可获更好炉底利用率;⑦可延长炉长利用废气降低燃料消耗潜力。
劣势:①系统复杂;②资本成本高;③炉底密封和耐火材料高维护;④加热中脱落氧化皮引起问题。
步进底炉
与步进梁炉钢坯通过加热室方式相似。区别在于输送方式。步进底炉钢坯静止于固定耐火柱上。柱通过炉底开口伸出,顶部高于炉底面,钢坯静止时炉气可在工件大部底面与炉底间循环。
向出料端移动时,炉底垂直升起先接触料件再短距离升过柱顶。炉底前移预设距离、停止、降料件至柱上新位置、继续下降至最低位、后退回充料端起始位待下一冲程。步进底炉优劣势与步进梁炉相似。步进底加热炉机构见图7。
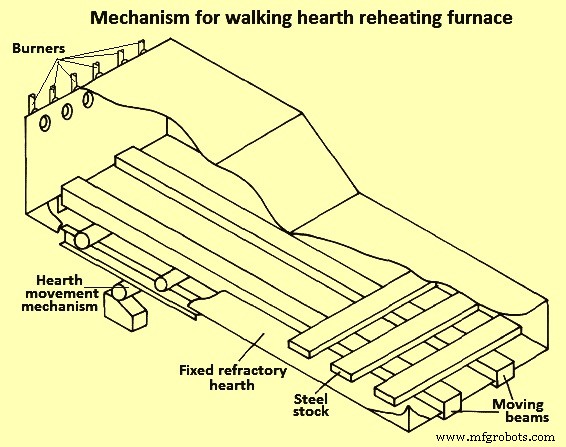
图7 步进底加热炉机构
辊底加热炉
推钢或步进梁炉不实用时,辊底炉用于加热超长方坯、矩坯、板坯优势明显。辊底炉炉底由一组水冷驱动辊组成,钢坯在其上前进。辊底炉横截面见图8。
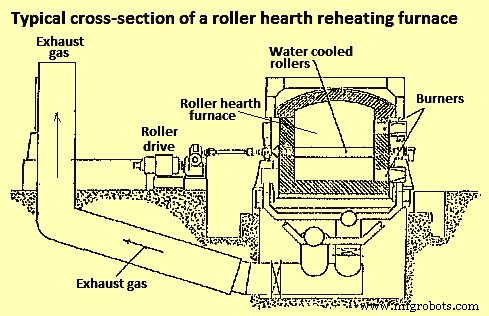
图8 辊底炉典型横截面
优势:①处理超长件能力;②交叉燃烧时分区控制简化;③料件机械损伤极小或无;④无滑轨印;⑤自清空能力。
劣势:①单位产能初始成本高;②辊子保温不良增加水冷散热损失;③同产能下辊底炉比推钢炉或步进梁炉更窄更长。
连续加热炉通用问题
单区燃烧炉氧化皮损失高。单区燃烧炉比顶底燃炉更易造成高碳钢脱碳,因钢暴露于氢水蒸气组合炉气中时间更长。有时刻意氧化脱碳层。顶燃炉同等产量炉底比顶底燃炉长。侧出料炉热端空气渗入比端门出料炉少。常规重力端门出料通过烟囱效应在炉热端引入冷空气。但端门出料机械结构简单利于出料。水平炉底消除向充料端上倾炉底的烟囱效应。此烟囱效应在炉热端吸入冷空气,导致燃料消耗和氧化皮损失增加。
制造工艺