


加热炉氧化皮形成防控:提升钢材轧制效率的关键策略
加热炉氧化皮形成机理
加热炉是钢材轧制重要环节,将半成品钢材加热至所需温度以获取轧制塑性。加热半成品钢材的基本目的:(i) 软化钢材使其适合轧制;(ii) 提供足够高初始温度使轧制过程在完全奥氏体温度区完成。
钢材在加热炉中通过,温度逐渐升至均热区。均热区温度保持恒定以实现钢材热力学和化学均质性。加热炉为直燃炉,使用气体、液体或固体燃料和空气。炉内气氛成分主要含氮(N₂)、二氧化碳(CO₂)、水蒸气(H₂O)和游离氧(O₂)。气氛成分随运行剧烈变化,取决于空气/燃料比,而空燃比又取决于炉和轧机运行条件。
加热炉从出料端概念上分三区:(i) 均热区;(ii) 加热区;(iii) 预热区。均热区燃烧器按正常或降低初级燃料化学计量比供燃料空气。此区炉温高。钢材温度在此区截面均衡。此区废气流至加热区。加热区在预热区和均热区之间,需高辐射传热将钢材表面温度升至轧制温度左右。此区燃烧空气富氧促进传热、减少炉容积气流量,提高生产率和热效率。预热区前区气流主要靠对流给入炉钢材供热。此区开始或加热区末端补风燃烧剩余燃料。废气显热通过传热给钢材或在回收器回收。此区气流速度应尽可能低以提供更多驻留时间传热给钢材。
钢材在加热炉加热时,热钢材表面与炉内氧化性气氛反应形成氧化铁层称氧化皮。此现象导致收率损失占再热钢材1.0%-3.0%。
氧化皮形成后果与影响因素
钢材氧化形成氧化皮是加热炉再热过程基本且通常不可避免的后果。主要后果在两大方面造成显著经济损失:(i) 铁氧化物形式的钢材收率损失;(ii) 轧入氧化皮缺陷或粗糙表面导致优质产品损失。氧化皮构成宝贵钢材损失。
氧化皮形成是加热炉中发生的复杂反应。加热炉加热钢材过程中形成的形态和微观组织因氧化皮形成和转变而大幅改变。
加热炉再热钢材氧化皮量取决于若干因素:(i) 钢材成分;(ii) 初始钢材表面状况;(iii) 再热温度;(iv) 加热炉气氛成分决定其对氧化皮形成的侵蚀性;(v) 再热周期决定的炉内驻留时间。为预测再热参数变化对氧化皮形成的影响,需有对应不同炉况的氧化数据。改进炉内气氛控制可实现更低更稳定O₂含量,从而减少氧化皮钢材损失。
再热过程中钢材表面氧化皮形成(氧化)现象不可避免且难控制。缺点包括钢材消耗和通往轧机路径氧化皮脱落需清理且常引发环境问题。
钢材高温氧化机理见图1。氧化机理可能取决于:(i) 氧化剂气体从本体气相传输;(ii) 气/氧化皮界面相边界反应;(iii) Fe阳离子向氧化皮/气相界面扩散。
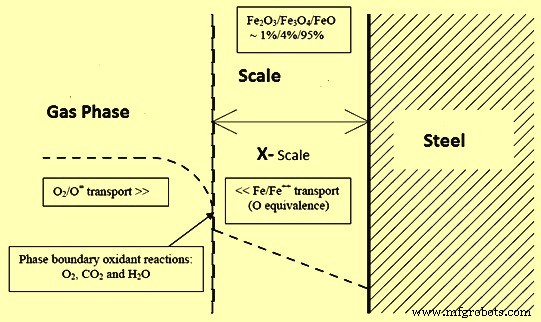
图1 钢材高温氧化机理
燃烧气态产物存在下钢材氧化皮形成增加了加热炉氧化过程复杂性。此复杂性主要因素是不一致性,源于加热炉内相互作用参数。
将炉内过剩空气从70%降至20%可节省高达35%氧化皮钢材损失。钢材在炉内驻留时间更长、温度更高导致过量氧化皮形成。
加热炉通常有两个O₂来源:(i) 燃烧器燃料燃烧供给的燃烧空气;(ii) 因各种原因炉内负压导致空气渗入炉内气氛。
常规加热钢材至轧制温度是用在燃料化学计量比或略高处工作的燃烧器加热。100%化学计量比定义为产生燃料完全燃烧的空气/燃气比,产生仅含N₂、CO₂、H₂O、无游离O₂的烟气气氛。略高于100%化学计量比燃烧导致烟气含少量O₂。
钢坯在加热炉前进时温度升高,但升温速率取决于各区燃烧率。再热早期钢坯暴露于低加热率以避免热应力。随后钢坯经历强烈加热至均热区,维持均热温度以达后续轧制所需钢材均匀温度。
钢材表面温度升高时与炉内氧化性气氛(O₂、CO₂、H₂O等)反应生成氧化层(氧化皮层)。氧化皮层厚度取决于多因素。
氧化皮形成优缺点
钢材氧化皮形成有若干优缺点。优点:(i) 氧化皮消除表面缺陷,如连铸机夹杂在表面的模渣杂质、氧化物、表面裂纹,得到光滑洁净钢材表面;(ii) 氧化过程放热反应放出的热量约占总热输入2%-3%;(iii) 氧化皮层降低钢材输送至轧机时钢材向环境热流(因其较低热导率)。缺点:(i) 炉运行条件下钢材损失1%-3%;(ii) 炉内和热钢材输送路径氧化皮堆积需停炉清理;(iii) 炉环境向钢材传热减缓需延长加热周期。
将再热氧化皮形成最小化至有利水平很重要。这要求运行中监控控制所有相关参数。
氧化动力学分析
不同条件下钢材高温氧化研究广泛。纯金属氧化理论考虑显示两个主要控制机制。初期氧化速率由表面化学反应决定,呈线性增长。通常持续短时间直到氧化皮层建立、反应物之一通过氧化皮层扩散速率成为控制机制。纯铁情况下,是铁从金属/氧化皮界面向外扩散控制氧化速率。直接导致抛物线定律:单位面积氧化重量与经过时间平方根成正比。
钢材在混合气氛中加热(加热炉情况),通常观察到与纯铁行为的显著偏差。这源于钢中合金元素。这些引起对经典生长机制的诸多偏差,较明显的是表面应力产生的位错运动受阻,促进金属/氧化皮界面孔隙或间隙线形成,阻碍铁扩散导致氧化速率降低。此外,整个氧化周期中常难区分离散初始线性氧化期,经常观察到整个氧化周期显著偏离抛物线定律。
钢材形成的氧化皮常含裂纹,若垂直于金属/氧化皮界面,为氧化气体穿透氧化皮提供替代路径。这意味着通过氧化皮扩散不再是控制机制,可导致氧化增强。这些裂纹可能源于氧化气态产物如一氧化碳(CO)从氧化皮-金属界面逸出,或氧化皮生长产生应力。钢材几何形状也影响氧化皮裂纹产生。
烟气成分CO₂、H₂O、O₂在钢材表面温度超约750℃时均对钢材有氧化性。不同钢材在CO₂和H₂O气氛氧化中,限速步骤为CO₂或H₂O在氧化物表面解离为O₂和CO或H₂的速率。但O₂气氛氧化中,氧化初期限速步骤为O₂从气相向反应表面传输速率。氧化层达一定厚度后,氧化遵循抛物线速率定律,氧化速率由离子物种和空位通过氧化层扩散控制。
700℃、800℃、900℃下O₂水平对铁氧化速率影响显示:抛物线氧化速率随O₂百分比增加而增加,高温下尤甚。950℃时0.4%-2% O₂间增加最显著。
水蒸气和CO₂对铁氧化影响显示:750℃水蒸气不影响铁氧化皮形成速率,但850℃和950℃速率分别增加1.2和1.6倍。CO₂产生增加小于水蒸气。CO₂氧化铁在600-1100℃范围,短长暴露时间分别遵循线性和抛物线时间定律。
氧化速率温度依赖性确立且遵循阿累尼乌斯关系(指示反应速率温度依赖性)。氧化一般分三阶段:(i) 线性氧化初期阶段;(ii) 抛物线氧化末期阶段;(iii) 线性向抛物线机制过渡中间阶段。氧化皮形成强烈依赖钢材表面温度、炉内驻留时间和燃烧产物中O₂百分比。
温度影响钢材氧化。低温(900℃及以下)O₂含量对钢材氧化影响极小。高温(1150℃及以上)炉内O₂从0.3%增至3%氧化速率增50%。O₂水平超3%对氧化影响小。
加热炉存在的复杂气氛氧化显示多组分气体可同时引起三种氧化机制。
众所周知铁(Fe)氧化形成三种已知氧化物:氧化亚铁(FeO)、四氧化三铁(Fe₃O₄)、三氧化二铁(Fe₂O₃),比例由反应动力学决定,主导氧化物为四氧化三铁。基本氧化理解:初始阶段后,过程通过铁(Fe²⁺)向外扩散与再热期间炉气氛供氧反应进行。过程按抛物线生长速率进行,从金属表面向外依次形成FeO、Fe₃O₄、Fe₂O₃三层氧化物。
氧化亚铁(FeO)
氧化亚铁是紧邻金属的氧化皮最内层,为富铁相。含氧最低。表为FeO,约570℃以下不稳定。但其在氧化皮中含量随温度升高增加,钢温超700℃时占氧化皮层约95%。密度约5.87g/cm³。氧化亚铁在宽成分范围存在热力学稳定单相结构。非化学计量度随温度升高增加,似不达化学计量组成FeO。与其他氧化皮相和钢材相比,氧化亚铁相对熔点低,1370-1425℃。氧化亚铁层熔化(冲刷)加速氧化皮形成速率、增加晶界渗透。这不仅降低表面质量,也增加炉燃料消耗、降低收率。
四氧化三铁(Fe₃O₄)
四氧化三铁是氧化皮中间相。500℃以下氧化皮主要平衡成分。密度5.0-5.4g/cm³。为金属缺陷氧化物但水平远低于氧化亚铁。研究显示Fe₃O₄中阳离子和阴离子均扩散。温度升至约700℃时氧化亚铁以四氧化三铁为代价形成,高温下四氧化三铁仅占总氧化皮层约4%。四氧化三铁比氧化亚铁硬且磨蚀性强。
三氧化二铁(Fe₂O₃)
三氧化二铁是氧化皮最外层,含氧最高。约800℃以上形成。密度约5.24g/cm³。高温下占总氧化皮层约1%。同四氧化三铁一样,三氧化二铁硬且磨蚀性强。
加热炉主要反应
加热炉为直燃炉。再热期间可发生多反应,但提供热量主要反应如下:
C + O₂ = CO₂
2C + O₂ = 2CO
2CO + O₂ = 2CO₂
CH₄ + 2O₂ = CO₂ + 2H₂O
S + O₂ = SO₂
2H₂ + O₂ = 2H₂O
燃烧产物总是强氧化性,氧化皮形成速率随表面温度升高、O₂和CO₂分压富集而增加。速率随一氧化碳(CO)分压增加而降低。燃烧产物O₂百分比通常维持1%-2%以最小化氧化皮损失。
燃烧产物水平取决于燃烧空气百分比。完全燃烧产生完全燃烧产物。可注意到燃烧空气百分比降低时,氧化剂H₂O和CO₂减少,而提供炉还原环境的CO和H₂增加。空气/燃气比对绝热火焰温度影响大。通常高燃烧空气温度导致火焰温度剧增。
空燃比对氧化影响研究
多项研究针对空燃比对加热炉钢材氧化影响。研究显示空燃比从1.1降至0.9时钢材氧化大幅下降。进一步降低空燃比效果有限。
通常所有炉区燃烧器在100%化学计量比或略高水平运行,产品通过炉时的时间、温度、气氛分布见图2(a)。为在加热钢材至轧制温度时大幅减少氧化皮形成,需燃烧器在远低于燃料化学计量比下工作(如80%-90%化学计量比范围),均热区烟气气氛含CO和H₂以及N₂、CO₂、H₂O。为燃烧可燃物(CO和H₂),必要空气引入炉前端燃烧可燃物。产品通过炉时的时间、温度、气氛分布见图2(b)。
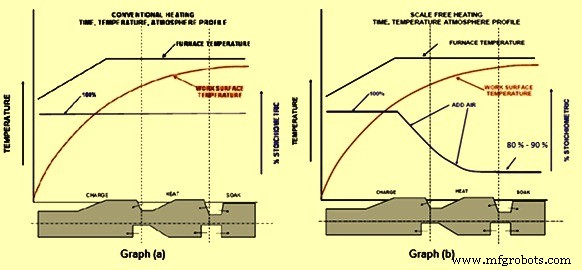
图2 加热炉时间、温度、气氛分布
CO和H₂烟气成分对钢材还原,结合CO₂、H₂O、O₂等其他烟气成分。烟气混合物对钢材是还原性还是氧化性,取决于CO/CO₂和H₂/H₂O比值及钢材表面温度。CO/CO₂和H₂/H₂O比值与燃烧化学计量比百分比成反比。故若能在均热区创造还原气氛、钢材温度低时转为氧化气氛,则有减少氧化皮可能。
还原条件燃烧在炉气氛产生等量CO和H₂,额外于化学计量燃烧产生的CO₂和H₂O。减少氧化皮形成所需CO/CO₂和H₂/H₂O比值为钢材表面温度函数。这些比值反过来定义给定加热点所需实际空燃比。常规加热炉在化学计量或略高条件燃烧,CO/CO₂和H₂/H₂O比值为零,因炉气氛无CO或H₂。结果气氛对钢材为氧化性或结垢性。
制造工艺