


连铸二冷区气雾冷却技术:提升铸造效率与质量
现代连铸机(CCM)需高效铸造宽钢级范围:从超低碳、低碳到高碳、低合金、优质管线钢。稳定生产优质产品要求CCM具备更高操作维护灵活性,使各钢级在CCM中维持最优铸造参数。这种灵活性不仅延伸至机械部件和控制系统,也延伸至机器二冷区(图1),要求二冷区具备更高效可靠的喷淋冷却。因此,因产品质量提升和生产率提高需求,二冷区成为当前关注焦点。现代CCM急需二冷区高效喷淋冷却系统。
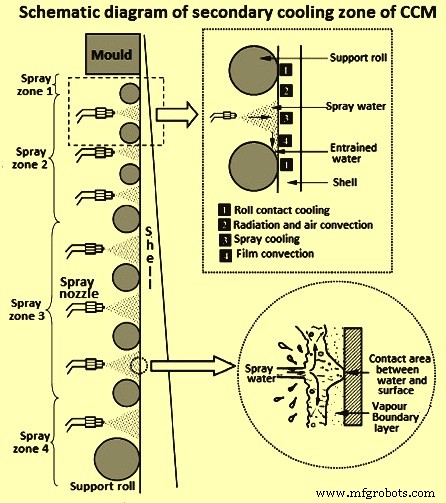
图1 CCM二冷区示意图
水冷却在连铸过程中对从结晶器内及出结晶器后凝固液态钢抽热起关键作用。其特征为复杂沸腾现象。水冷却传热率强依赖钢表面温度,随铸坯冷却随时间剧烈变化。因此不受控冷却会导致凝固壳内温度梯度波动,在凝固前沿产生拉应力热应力,最终导致成品出现热裂/裂纹。二冷喷淋冷却与热流密度-钢表面温度关系示意见图2。
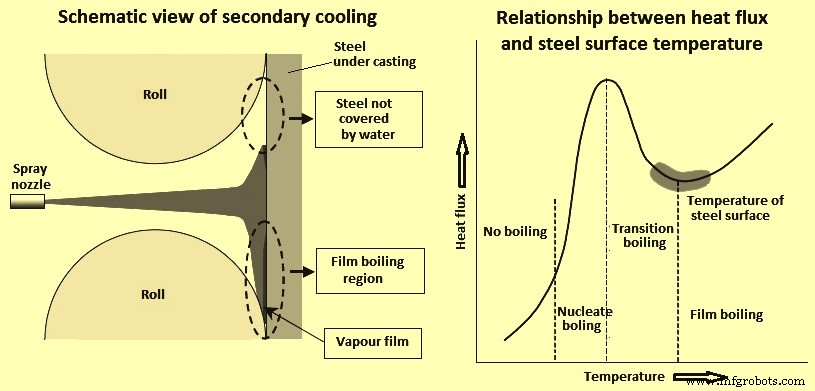
图2 二冷喷淋冷却示意图及热流密度与钢表面温度关系
喷淋冷却是二冷过程唯一可控部分,因此是决定连铸产品质量和生产率的主要因素。喷淋系统用喷嘴喷水。喷嘴主要目的为冷却铸坯表面。喷嘴布置和工艺参数决定喷水冷却特性。喷嘴布置定义铸坯表面受冷区域,工艺参数(工作压力、流量)决定冷却强度和表面分布。定义冷却和凝固过程的铸坯表面传热是喷嘴布置和工艺参数共同结果。
喷嘴选择主要标准为传热系数,由喷雾型态、液体分布(密度)、流量决定。喷嘴布置优化潜力:①喷嘴对中;②集管和分段管设计;③液体分布优化。工艺参数优化潜力:①雾化类型(气雾或纯水);②喷雾动力学;③喷雾势能;④相关冷却效率(以传热系数衡量)。
气雾冷却原理
为获得合格铸坯质量和提高CCM生产率,需更高效二冷系统。CCM二冷区气雾冷却是这一方向的进步。气雾喷嘴利用压缩空气配合水压雾化二冷水,提供更大调节比/控制比,适应宽钢级产品组合。同等流量规格下,气雾喷嘴内部自由通道远大于单流体喷嘴。
气雾冷却原理
气雾冷却通过专用雾化喷嘴强制水通过,产生平均粒径≤25微米(0.025毫米)超细水雾滴。高压气雾冷却可得更小粒径,低至5微米(0.005毫米)。仅1升水即形成超大表面积。巨大表面积使水极快蒸发。微小水滴(雾)快速吸收环境热能蒸发成水蒸气(气体)。相变吸收的热能从环境移除,从而冷却环境。
环境空气相对湿度在气雾冷却中起重要作用。指同温度下空气含湿量与最大可吸湿量之比。这是决定气雾冷却最大潜力的关键因素。相对湿度越低,可汽化水越多,移除热量越多。水喷淋冷却中,水喷向特定温度以上钢表面时,在钢表面和水之间形成薄蒸汽层,称“膜沸腾”(图2)。使用液压喷嘴的研究表明传热系数主要取决于喷嘴产生的水质量通量。但加入空气形成复杂情况:空气雾化水滴助钢表面冷却。
莱登弗洛斯特现象指少量液体置于极热表面时观察到的现象群。得名于德国医生J.G.莱登弗洛斯特。指液体接触显著高于其沸点的物体时,产生绝热蒸汽层阻止液体剧烈沸腾。莱登弗洛斯特点标志稳定膜沸腾开始。代表沸腾曲线上热通量最小、表面完全被蒸汽毯覆盖的点。表面到液体传热通过蒸汽层传导和辐射进行。
较高比水密度非决定传热系数唯一因素。气水比也须考虑,压缩空气提供动能使水滴穿透铸坯表面上方蒸汽层。这在650℃以上因莱登弗洛斯特现象尤为重要。喷嘴喷雾角度和喷雾高度也重要。两者决定喷雾足迹(喷雾宽度和深度),从而影响水流密度(水通量)和射流冲击。除这两变量,压缩空气体积与水流量比也是二冷过程另一因素。铸坯喷淋冷却涉及沸腾和钢表面蒸汽层形成。压缩空气提供水滴穿透蒸汽层所需动能。
气雾喷嘴
CCM二冷系统初期基于单流体喷嘴。喷嘴技术虽有改进,但多机组仍运行纯水冷却并获高产率高质量。但当前环境下,CCM需钢级和断面尺寸变化的高灵活性,要求二冷系统高灵活性,故需配置气雾喷嘴。
现代气雾喷嘴核心特征:混合室、延伸管、水气进口接头及其内部几何结构和喷嘴尖端几何。这些部件须精密设计确保极高传热系数、稳定喷雾角度、均匀水分布。气雾喷嘴不堵塞特性,混合室无磨损件。喷雾宽度在宽水压范围内稳定,故喷雾特性恒定均匀。
气雾喷嘴须满足:①将冷却水雾化成细雾均匀冷却钢材;②大角度排出雾流减少安装喷嘴数量;③增大喷嘴出口减少堵塞、扩大排水量程;④喷嘴尺寸便于辊缝安装。气雾冷却有效传热的重要因素:①气雾喷雾通量密度;②喷雾速度。
宜采用大调节比气雾喷嘴,将CCM安装喷嘴种类保持最少,利于维护和降低喷嘴库存。
气雾喷嘴除水外用压缩空气,同等水流量下所需自由截面积大于单流体喷嘴。增大自由截面减少因喷淋水质差导致的内部堵塞,延长喷嘴寿命、减少维护工作量。图3和表1对比单流体喷嘴与气雾喷嘴。
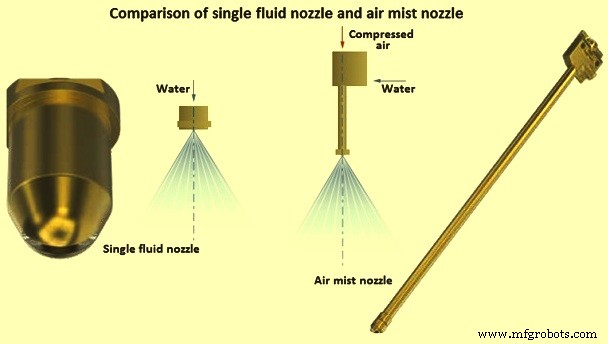
图3 单流体喷嘴与气雾喷嘴对比
| 表1 气雾冷却与单流体冷却对比 | ||
| 序号 | 气雾冷却 | 单流体冷却 |
| 1 | 水流量调节比最大30:1 | 水流量调节比最大3.7:1 |
| 2 | 大截面 | 小截面 |
| 3 | 极小堵塞倾向 | 较高堵塞倾向 |
| 4 | 恒定喷雾角度 | 喷雾角度随压力大幅变化 |
| 5 | 均匀液体分布 | 不均匀液体分布 |
| 6 | 更高热提取能力 | 有限热提取能力 |
| 7 | 提供宽铸速范围获理想凝固条件 | 提供有限铸速范围获理想凝固条件 |
| 8 | 允许CCM铸造宽钢级范围 | 限制CCM可铸钢级范围 |
| 9 | 需水流量较少 | 需水流量较大 |
| 10 | 安装成本较高 | 安装成本较低 |
CCM二冷系统中,喷嘴须在全调节比范围内提供铸坯表面均匀水分布。多喷嘴布置在1-7公斤/平方厘米水压下可达均值±15%容差。气雾喷嘴在最小最大调节比下均匀喷雾分布见图4。
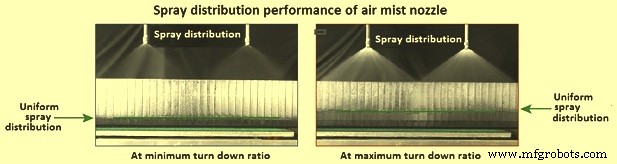
图4 气雾喷嘴喷雾分布性能
气雾喷嘴相对单流体喷嘴主要优势是增加水调节比。水调节比=最大工作水压(通常7公斤/平方厘米)流量/最小工作水压(气雾喷嘴通常0.5公斤/平方厘米,单流体通常1公斤/平方厘米)流量。喷嘴在该工作压力范围内显示稳定喷水分布。气雾喷嘴典型水调节比10:1-30:1,单流体喷嘴典型2.6:1-3.7:1。增大调节比提供更高热传递变化灵活性。图5说明此点。
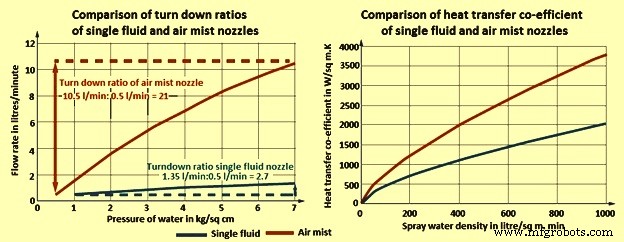
图5 单流体与气雾喷嘴调节比与传热系数对比
方坯/方坯铸造用气雾喷嘴
方坯/方坯CCM采用气雾冷却时,扇形喷嘴通常非最佳选择。特别是出现“中部裂纹”时。中部裂纹因铸坯表面通过尖锐传热区下方喷射后再加热形成。再加热时表面膨胀对更热更弱内部材料施加拉应变导致开裂。扇形喷嘴加剧此效应。
实心锥喷嘴或椭圆喷嘴通过延长表面区域传热实现更柔和冷却。这两种喷雾型态是单流体水二冷系统标准,但气雾版本尚不完善。常见实心锥气雾喷嘴喷雾性能不稳定、耗气极大、极易堵塞。椭圆锥气雾喷嘴多槽孔,喷雾型态不均、极窄易堵槽,仅为妥协方案。
新一代实心锥和椭圆锥气雾喷嘴开发成功,现可在方坯/方坯CCM有效应用气雾冷却。紧凑块状设计允许安装于水平喷淋管和垂直“香蕉”喷嘴集管。实心锥气雾喷嘴见图6。
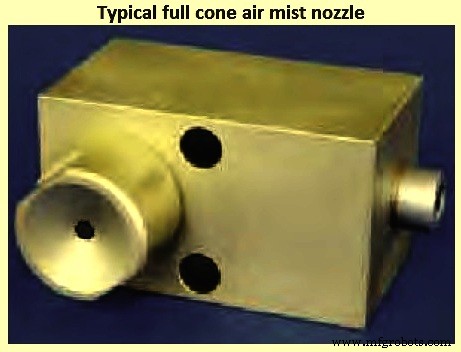
图6 典型实心锥气雾喷嘴
这些喷嘴在水压1-10公斤/平方厘米、恒定气压2公斤/平方厘米下实现1:14调节比。圆形实心锥喷嘴公称喷雾角0-90度。流量0.5升/分钟(1公斤/平方厘米水压)至5升/分钟(7公斤/平方厘米水压)恒定2公斤/平方厘米气压下,2毫米直径自由通道约为同规格喷嘴3倍。
表2给出部分日本钢厂气雾冷却与喷淋冷却性能对比。
| 表2 部分日本钢厂气雾冷却与喷淋冷却性能对比 | |||||
| 序号 | 钢厂 | 堵塞率 | 维护 | ||
| 气雾冷却 | 喷淋冷却 | 气雾冷却 | 喷淋冷却 | ||
| 1 | A厂 | 15天内0.89%* | 15天内1.5%-19.8% | 15天清洗堵塞喷嘴* | 15天清洗堵塞喷嘴 |
| 2 | B厂 | 少 | 5个月约20% | 无堵塞 | 3-12个月更换堵塞喷嘴 |
| 3 | C厂 | 少 | 使用走行棒 | 2个月更换15喷嘴 | 使用走行棒 |
| 4 | D厂 | 少 | 4个月约20% | 15天检查 | 每炉检查 |
| * 气体喷射喷嘴 | |||||
CCM气雾冷却效益:①改善液体分布、减少冷却水量,减少表面/角部裂纹和中心偏析;②提高铸速和产能;③更宽调节比和优化气水比,扩大产品组合适应性;④简易刚性喷嘴安装和喷淋管路,显著降低维护和管道成本;⑤喷嘴喷管完美对中、减少堵塞,提高操作安全性。
制造工艺