


非回收型焦炉技术:冶金焦生产的清洁高效路径
冶金焦是将混合焦煤在缺氧气氛中高温(~1100℃)干馏(破坏性蒸馏)生产的硬质碳素材料。1709年Abraham Darby在英格兰用焦炭冶炼铁矿,奠定焦炭生产基础。早期法同炭化法:圆堆堆煤、点火、侧覆粘土,奠定蜂窝焦基础。逐步发展出蜂窝焦炉、反射焦炉、副产品回收焦炉,百年前演变为再生式副产品回收焦炉。
非回收型焦炉技术渊源与原理
非回收型焦炉技术源于18世纪供工业革命焦炭的经典蜂窝炉。蜂窝炉人工操作、微热回收仅热炉。现代非回收炉高度机械化、一定自动化。碳化挥发分燃烧气体经下降管再燃烧加热炉底侧壁。
三大成熟焦炭制造工艺
- 蜂窝焦炉
- 副产品回收焦炉
- 非回收型焦炉(热回收/能量回收焦炉——烟气热能回收蒸汽)
三法炉均排排建造,邻炉共用墙,一排炉称一座焦炉电池(焦炉组),通常含数十至数百炉。
蜂窝焦炉
拱顶耐火砖室,内形似旧蜂窝。因产量小、污染极大已淘汰,个别地区仍用。
副产品回收焦炉
炉内微正压隔绝空气碳化。焦炉煤气收集送副产品厂回收多种副产品。
非回收型焦炉
碳化挥发分不作副产品回收,在炉内控制空气燃烧,挥发分热量用于煤团焦化,无需外部加热。燃烧热辐射自炉顶、传导自炉底渗透煤团。高温裂解潜在污染烃类为可燃组分并燃烧,避免有害污染。过程仅部分利用燃烧热,余热随烟气回收发电。炉烟气带显热和可燃分,除焦炭外无其他回收,称非回收焦炉;烟气可燃分燃烧热+显热产蒸汽发电,称热回收/能量回收焦炉。
Jewell-Thompson炉——非回收热回收焦炉基础
1960年Vansant, VA成功建3座试验炉。1972年建16座大型炉。1998年3月美国印第安纳首座商业化非回收热回收焦化厂投产:268炉,130万吨/年,100 MW热回收电站。Jewell-Thompson炉矩形平面,硅质耐火砖衬里。
非回收焦炉技术关键要素
- 控制气氛加热煤释放挥发分(气和水分)
- 挥发分环保“智能”燃烧产热焦化
- 余热发电
- 不依赖煤燃烧,仅靠煤释放气体
- 温室气体排放同简易燃气电站(产蒸汽过汽轮机)
非回收焦炉生产适合高喷吹煤高炉(需优质焦)或掺非焦煤配煤的标准优质焦。
非回收焦炉与副产品焦炉对比
图1对比两工艺。
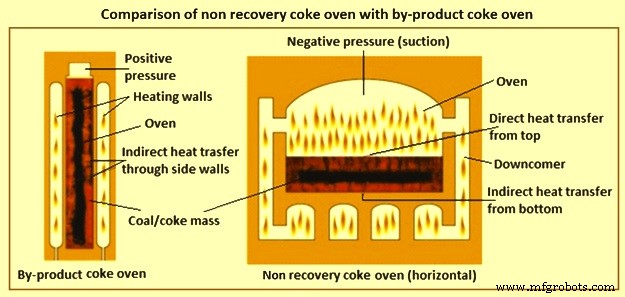
图1 非回收焦炉与副产品焦炉对比
表1详细参数对比。
| 表1 副产品焦炉与非回收焦炉参数对比 | |||
|---|---|---|---|
| 序号 | 参数 | 副产品焦炉 | 非回收焦炉 |
| 1 | 炉压 | 微正压 | 微负压 |
| 2 | 炉高 | 高炉 | 横向宽炉 |
| 3 | 砖型 | 数量多 | 数量少 |
| 4 | 供热 | 外部燃料气 | 内部挥发分部分燃烧 |
| 5 | 传热 | 间接、水平、传导 | 直接、垂直、顶部辐射对流+底部间接传导 |
| 6 | 污染 | 环保不友好 | 几乎无污染 |
| 7 | 投资 | 高 | 低 |
| 8 | 能耗 | 高 | 低 |
| 9 | 运行成本 | 高 | 低 |
| 10 | 建设周期 | 长 | 短 |
| 11 | 投产 | 慢 | 快 |
| 12 | 焦煤质量 | 限制多 | 灵活 |
| 13 | 副产品 | 多 | 无 |
| 14 | 联产品 | CO煤气 | 蒸汽/电力 |
| 15 | 墙体压力 | 敏感 | 不敏感 |
| 16 | 碳化温度 | 低 | 高 |
| 17 | 焦炭得率 | 高 | 低 |
| 18 | 焦炭质量 | 低 | 高 |
| 19 | 人工 | 熟练工 | 要求低 |
| 20 | 维护 | 热修 | 可冷却检修 |
图2为两工艺Sankey能流图对比。
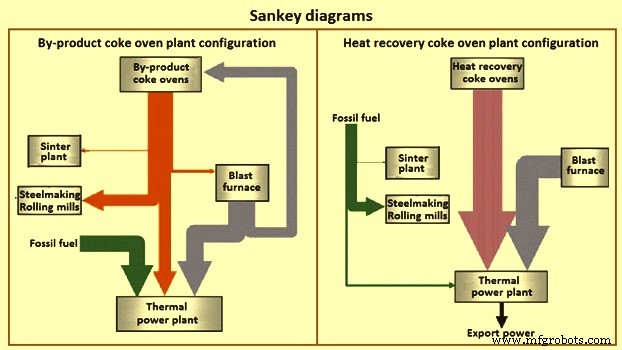
图2 Sankey能流图对比
非回收焦炉主要设计特征
Jewell-Thompson焦炉
典型炭化室:长14m、宽3.5-3.7m、高2.4-2.8m。装煤40-50t/炉,装煤高度~1000mm。23种耐火砖型。推焦装煤机(PCM)单侧轨道装煤。装煤即吸收耐火热、挥发分燃烧启动。炉顶煤团上方挥发分部分燃烧,随即气体吸入炉底引入更多空气完全燃烧。焦化前沿自底自顶推进中部汇合。无压力积聚(副产品炉有),可掺低挥发分煤。温度、压力、内部燃烧受控。焦化时间~48h。同PCM出焦,水淬焦,除蒸发损失全水回收。图3为剖面图。
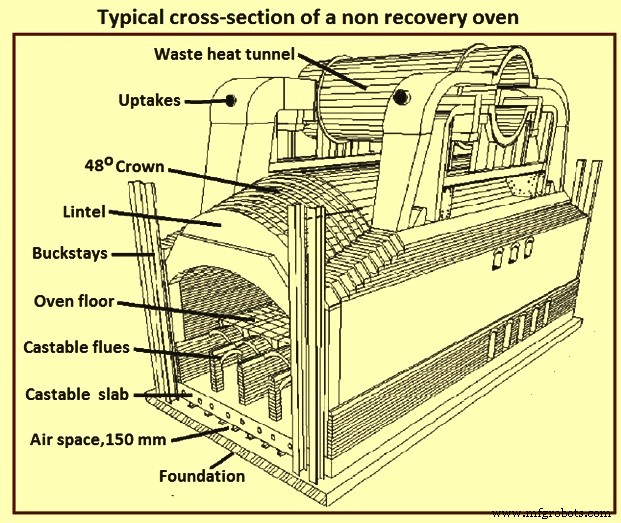
图3 非回收焦炉典型剖面
中国设计非回收焦炉
除标准横向热回收焦炉,中国建有纵向型非回收炉。横向炉:顶拱120°拱结构,可调初级风口均布拱顶,在煤团与燃烧区间形成废气保护层。炉底四连拱,拱基可调二级风口配风进一步燃烧出口气加热炉底。墙内/底部烟道可协调。炉基与炉底间通风层防底板过热。主墙装吸力调节装置。炉门上固下动两段防烟尘漏,铸铁衬陶瓷纤维。某设计横向炉:炭化室长13340mm、宽3596mm、高2758mm,中心距4292mm。有效煤饼长1300mm、宽3400mm、高1100mm。装煤堆密度1.0-1.5 t/m³,装煤量~50t,焦化72h。另有两设计:长13334/15440mm、宽3598/3700mm、高2888/2693mm,中心距4530/4300mm。有效煤饼长12750/14850mm、宽3500/3600mm、高1050/1000mm。干基装煤量42.393/51.856t,焦化72/70h。
首座纵向热回收焦炉电池2002年中国建成。对比横向:占地少、建设成本降20-30%。关键:焦化室与燃烧室分离避免横向炉可能烧焦现象,热仅经耐火材料传递如常规电池。电池底部双层风冷通道,基础温度100-150℃防失效。表2列纵向炉主要技术参数。
| 表2 纵向热回收焦炉技术参数 | |||
|---|---|---|---|
| 序号 | 参数 | 单位 | 数值 |
| 1 | 炭化室高度 | mm | 3200-4830 |
| 炭化室长度 | mm | 12570-16940 | |
| 平均宽度 | mm | 560 | |
| 中心距 | mm | 1180 | |
| 2 | 装煤重量 | t | ~24 |
| 3 | 煤饼堆密度 | t/m³ | 1.0-1.1 |
| 4 | 焦化时间 | h | 38 |
| 5 | 炉数 | 座 | 4×35 |
| 6 | 隔墙厚度 | mm | 100 |
| 7 | 炉底厚度 | mm | 1182 |
| 8 | 有效高度 | mm | 2800-4400 |
| 9 | 中心温度 | ℃ | 1000±50 |
| 10 | 出焦重量 | t | ~18 |
| 11 | 出口煤气量 | Nm³/h | 350,000 |
| 12 | 出口煤气温度 | ℃ | 950±50 |
Sesa Goa焦炉设计
比Jewell-Thompson窄,可用罗马拱顶。铝质耐火材料(抗氧化气氛好、抗热震、冷却体积变化小、延迟再装煤时有利)。顶部装煤。采用成型煤装料。
Uhde设计
现捣固装煤,装煤机不进炉。炉宽3.8m、长15m。硅砖衬里。出口煤气隧道在炉底水平下横向布置,而非跨炉顶。
SJ 96焦炉
山西三佳自主开发,特点:装煤量极大120t,焦化时间长达10天(常规48-72h)。煤饼高1.8m,90cm和180cm两次平整。装煤出焦均人工冷炉操作。上层煤温~1200℃,下层~1150℃。煤气在炉底烟道全燃,温度产蒸汽发电。
非回收焦炉焦化工艺流程
煤中全部挥发分在炉内燃烧提供焦化热。炉微负压运行。炉门一级风口引入初级空气部分燃烧炉室挥发分。二级空气引入炉底蛇形烟道(穿煤团下)。烟道设计和风量控制使煤团顶底焦化速率均衡。
对比副产品焦化(仅炉外加热烟道间接加热),非回收焦化热量直接和间接双重传入炉室。
- 循环开始时煤装入炉底,上一周期余热启动碳化。敞开推焦侧门装煤,常先捣固后装入热炉室,典型装煤高度1000mm。
- 原焦炉气在炉顶经炉门引入环境空气部分燃烧,经下降管进入炉底加热烟道,此处再供环境空气于1200-1400℃完全燃烧。
- 废气经后燃烧隧道氧化残余可燃气,热废气送热回收蒸汽发生器。
- 近期所有装置利用热废气发能,后经脱硫排放大气。焦化时间随炉型48-72h。焦化结束推焦出焦,通常湿熄焦。
- 负压下门漏气原则避免。推焦粉尘经侧焦棚排放,装煤侧常装吸尘装置捕集装煤排放。
- 充装/推焦/熄焦排放控制技术同副产品炉。
- 炉内高温将挥发分所有有毒烃类和副产品热氧化销毁。热废气经废气隧道→热回收蒸汽发生器产高压蒸汽供热/发电→冷废气经烟气脱硫装置→大气排放。图4为工艺流程图。
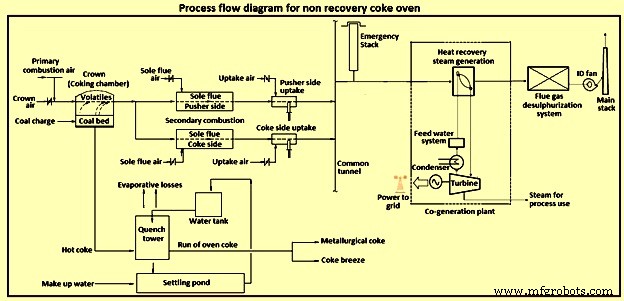
图4 非回收焦炉工艺流程图
非回收焦炉优势
- 无需废水处理厂
- 零净废水排放(废水全用于熄焦)
- 配煤灵活性高(消除墙压约束)
- 焦炭强度高(高温慢热、长浸火时间促晶体持续生长)
- 占地少(vs焦炉+副产品厂)
- 模块化建设
- 负压运行→环境空气吸入炉内消除逸散排放
- 有害大气污染物炉内热氧化销毁
- 工艺控制点少
制造工艺