


直流电弧炉:高效单电极炼钢技术全解析
直流(DC)电弧炉(EAF)是初级炼钢炉,设计理念不同于传统交流炉。DC-EAF仅单根石墨电极作阴极,电流经电极流向炉底阳极。单电极利用石墨顶电极与炉料阳极间电弧的高效传热。图1为典型DC-EAF视图。
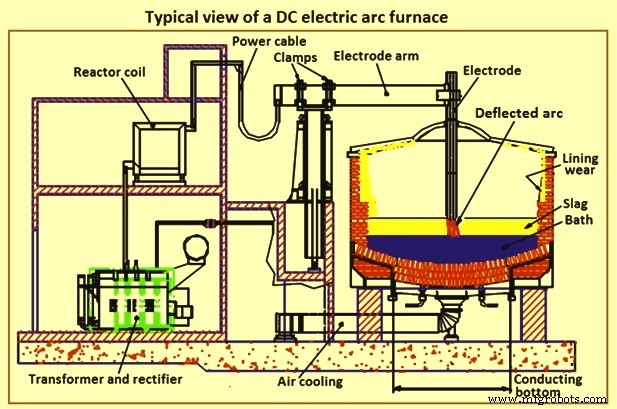
图1 DC-EAF典型视图
DC-EAF包含耐火衬里圆柱钢壳,中央石墨电极垂直穿过炉顶中央开口。炉底阳极与覆盖液态渣的液钢层直接接触。能量通过阴极底端与熔渣上表面间的开放等离子弧(图2)供给,渣面中央至少部分敞开。电力驱动可达>1500℃高温。
DC-EAF是交流(AC)电弧炉替代方案。超高功率(UHP)变压器输出经整流器(通常桥式可控硅)转为直流。配可控高功率整流系统确保全工况最大功率下电弧稳定。DC电弧是受电磁加速(Maecker效应)驱动的高速高温等离子体射流,在电极表面弧根收缩区由流体流动、热场、电磁场相互作用产生,自约束电磁力维持超音速过热等离子射流相干性(图2)。直流电抗器进一步稳定电弧。液面(或弧依附区)敞开,基本无未反应物料覆盖。图2为DC-EAF示意图。
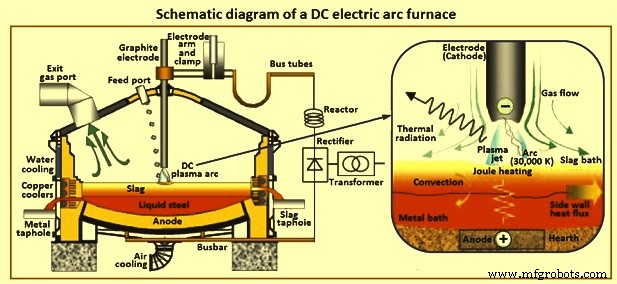
图2 DC-EAF示意图
DC-EAF核心特性
除电源差异外,DC-EAF独特要求:(i) 结构健壮可靠,(ii) 炉料适应性高,(iii) 高电流密度和功率利用率,(iv) 高电弧稳定性,(v) 弱电网下电能质量好,(vi) 电压电流独立控制。对比AC-EAF特点:
- 操作更稳定,熔化均匀。
- 电极消耗降至1/3(系统调节),需改善剥层开裂。低消耗利于低碳冶炼。
- 衬衬磨损降低:侧壁少、底部多,总体节省15-25%。
- 浴面对流搅拌。
- 温度分布更好,热分布改善,无AC-EAF炉壁热点。
- 噪音大降(105→85 dB)。
- 投资高10-35%。
- 运行成本低15-20%。
- 电网干扰小,闪烁效应减半,无功补偿设备需求大降。
- 能耗降5-10%。
- 底部电极增加炉底复杂度。
- 粉尘气体排放低。
直流电弧炉技术发展史
虽被视为近期发展,实则1881年德国、1885年瑞典已描述直流熔炉:(i) 石墨电极与金属炉料间燃弧(今沿用),(ii) 两水平电极间燃弧辐射熔化。因无大电流快速可控直流整流器、无高热损解决方案,当时未能工业化。1970年代初直流技术成熟,创造新一代电弧炉用于炼钢、铁合金、有色金属。1980-90年代成功应用确立DC炉熔炼冶炼优势。
基本设计特征
电能主要通过顶电极尖端与渣浴间电弧转化为热能。顶电极接阴极,导电底部系统接阳极。DC炉仅单电极臂和单石墨电极(阴极),炉顶结构简化,维护部件少。电极消耗需续接新段,电极臂调节。单电极氧化损耗低于AC炉。
顶电极石墨特殊要求
对比AC电极石墨:(i) 更低热膨胀系数,(ii) 更低电阻率,(iii) 更高横向热导率,(iv) 更低热膨胀系数,(v) 更好均匀度和粗糙度。DC炉顶和侧壁需有效冷却,对抗热渣直接接触耐火材料和增强热辐射。
底部阳极(回流电极)设计
DC-EAF需回流电极(阳极)闭合电路,位于炉底称底部电极。炉操作带热底料确保电气通路。多种底部阳极设计(图3):金属针状返流电极+非导电耐火材料、坯状电极、金属鳍片电极、导电底部耐火材料。
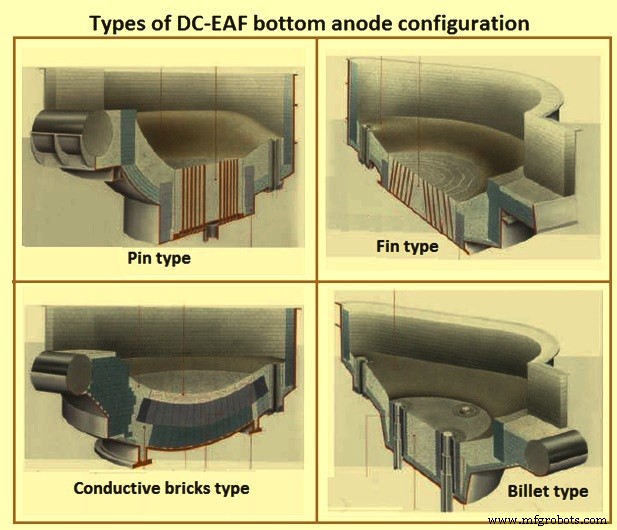
图3 不同类型的底部阳极配置
导电耐火材料底部电极
炉底中心耐火衬里作阳极。底部圆法兰置于焊在炉壳上的圆形槽内,槽内纤维增强陶瓷块支撑法兰,槽/支撑/法兰间填捣打料电气隔离底部与炉壳(图4)。球形炉底用耐高温钢,圆铜板螺栓固定,四铜端子穿底板接软缆连母线。导电耐火砖覆铜板上。底部热流(~15 kW/m²)强制风冷。因底部电极面积大,电流密度低(~5 kA/m²)。部分炉中心用非导电捣打料迫使电流均匀分布,防中心热点。
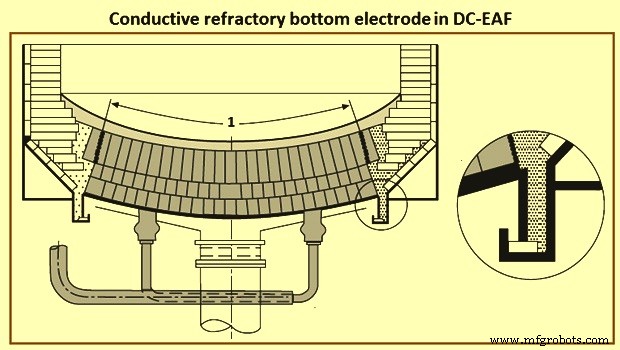
图4 导电耐火底部电极
坯状返流电极
用1-4根大钢坯(直径100-150mm,最大250mm),设计电流40-45 kA/根。坯顶接触熔池熔蚀,水冷控制熔蚀程度。坯插入铜套通冷却水,热电偶监测温度。绝缘套隔离铜套与坯,坯接铜底座连动力电缆。图5为典型布置。
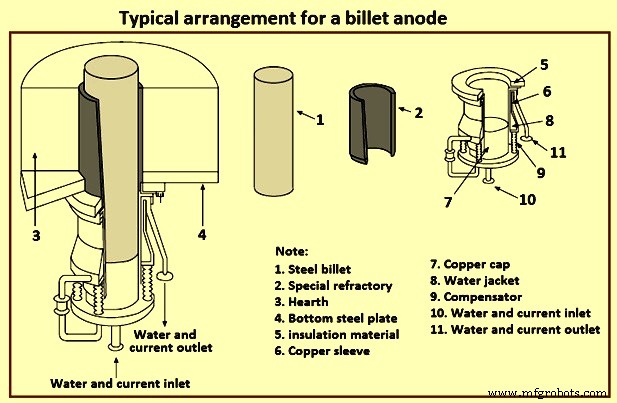
图5 坯状阳极典型布置
针状返流电极
用多根直径25-50mm金属针垂直穿透耐火材料至炉底,下端锚固于下导电板,上端与工作衬里齐平。针直接接触熔池随衬里磨损熔蚀。回流电缆接底部导电板。配广泛温监测系统跟踪衬里磨损和电极寿命,一体化芯子设计允许8h计划停炉快速更换底部电极。
钢鳍片返流电极
炉底环形排列钢鳍片形成多扇区,每扇区含水平接地板和向上穿透耐火材料的焊接钢鳍片(厚~1.6mm,间距~90mm)。扇区螺栓固定于风冷绝缘底壳,接4根铜导体。
多数DC-EAF长弧操作(弧长为常规UHP炉2-3倍),故水冷板水流量大。
DC-EAF耐火衬里设计
考虑更苛刻工况设计。因阳极在炉底,底部耐火材料特殊。其他关键点:耐火分带、炉底轮廓、渣线位置、出铁口尺寸/角度/位置、炉顶朝向、膨胀余量、燃烧器口、渣门结构、底部搅拌元件。
导电底部情况下,中心耐火衬里作阳极。铜板连接导电耐火材料下方,回流铜母线接铜板。耐火材料特殊要求:低电阻(优<0.5 mΩ/m)、低导热、高耐磨。典型配置:150mm工作衬里用含碳5-10%碳结合镁质料(可热/冷修补),下三层镁碳砖(残碳10-14%)。定期维护下底部寿命达4000炉次。
坯状电极:1-4根大钢坯(~250mm)嵌入底部耐火材料,周围碱性耐火砖,其余炉底捣镁质捣打料。维护砖区镁质捣打料。底部寿命>1500炉次。
针状电极:全炉底捣干式镁质捣打料,针间捣实。或阳极区用镁碳砖提高寿命但成本高。典型寿命2000-4000炉次视材料而定。
鳍片电极:鳍片间捣干式镁质捣打料,炉底同材料衬里。
DC-EAF电气考虑
为最大产量,炉功率控制需优化:全熔化阶段最大功率输入、适应炉料变化、最小电网干扰、电能质量满足电网要求。
直流电源
高压三相交流网供电,经炉变压器输出整流为直流。桥式可控硅整流。常用12、18、24脉波供电,通过多并联变压器电气位移(15°、10°、7.5°)使脉波均匀重叠,由变压器线圈连接实现。故DC炉变压器与AC炉差异大,不适用于AC炉。
直流电源伏安特性:直流电压随电流增加弱下降,斜率~1 V/kA,由变压器/整流器换相电抗决定。为限制电弧电压变化致电流大幅波动,用可控硅而非二极管。导通瞬间(触发延迟角)受栅极控制,每只可控硅半周期内可关断。但电弧电压变化(如短路)到可控硅控制有数毫秒延迟,电流显著上升。为限制电流上升率,直流回路串联电抗器(天然电抗不足)。电抗100-400 μH,承载全直流电流,铜/铝线圈截面需足够限制欧姆损耗。可控硅耐反向几kA/kV,串并联组成各桥臂,保险丝/分压电阻保护,去离子水冷却。
DC-EAF电气特性
可控硅控制通常恒流,故整流前交流电流、一次电流恒定。交流侧视恒流意味MVA恒定。MW随MVAR特性为圆象限:MW²+MVAR²=MVA²=常数。伏安线斜率线性,典型100 kA跨度100 V。故100 kA时可控硅控制可在~900 V至短路间调整触发角维持恒流。
底部连接
单直流电弧需与钢料建立电气连接(阳性阳极)。图6示几种底部连接。
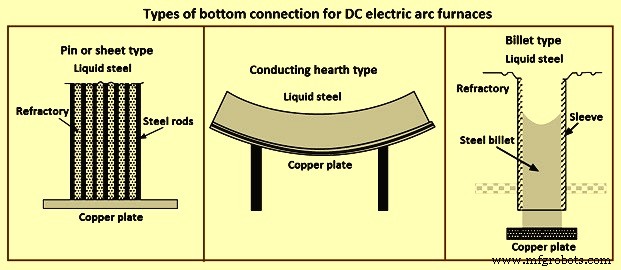
图6 底部连接类型
- 多根钢棒(~25mm直径,长1m)嵌入捣打耐火块共享阳极电流,下接铜板连母线,整体阳极块直径1-2m。
- 薄钢片嵌入耐火材料(针状变体)。
- 直径250mm钢坯穿绝缘套接水冷铜连接。以上三种设计中,钢导体顶部熔蚀,断电和装料后重新凝固。
- 导电耐火材料通流至大直径铜底板。所有类型阳极连接与炉壳间需绝缘,防电流经炉壳直接流至阳极母线。
电能质量与电抗器、SVC
电能质量是EAF电源系统核心关注:闪烁、功率因数、谐波限值合规。有效电极控制算法减少变压器切换、正确选型直流电抗器和谐波滤波器满足电网要求。可选有源闪烁抑制和静止无功补偿器(SVC)连续功率因数校正,保证满足最严格电网要求/弱电网运行。闪烁主因无功波动,需整流器控制向SVC控制前馈链路,实时计算炉实际无功消耗改善闪烁抑制。SVC效果:(i) 平均功率输入高于常规无功补偿,(ii) 功率因数连续接近1校正,(iii) 控制炉母线电压,(iv) 网络无不平衡负载,(v) 弱电网下低闪烁低谐波。
电弧稳定器
稳定工艺是高产前提。优化直流电抗器设计(低损)平滑电极电流维持稳定电弧。效果:(i) 降低电极液压系统应力,(ii) 减少振动,(iii) 降低电极消耗,(iv) 提高产量,(v) 进一步降闪烁,(vi) 降低辐射损耗。
DC炉可控硅两铜端子,一接EAF动力电缆,一接炉底电极。底部电极通常刚性固定,运行中无移动。端子类似三角形闭合但物理形式不同。维护概念可类比三角闭合应用于DC操作。
DC-EAF操作实践
高功率半导体开关技术进步带来低成本高效直流电源,使大功率DC炉操作可行。DC-EAF特征:三相炉变电压经可控硅整流器整流,可连续调制控制直流电弧电流幅值实现稳态运行。单石墨电极,回流电极集成炉底。底部电极类型:导电炉底、导电针状、单/多坯状、单体镁质炉底导电鳍片。均已验证,最常用导电针状(多针接板成回流路)和底部坯状。针状风冷、坯状水冷。针间填捣打料,针尖与内衬平齐,随耐火磨损针熔蚀。
DC-EAF带热底料操作确保回流电极电气通路。冷态启动用废钢渣混合物提供初始电气通路,熔化后可装废钢。
早期效益与后续挑战
早期DC运行效益:电极消耗降20%(vs高压AC)、50%(vs常规AC),电压闪烁降50-60%(vs常规AC),功耗降5-10%(vs AC)。主要基于AC改造小炉。大型DC新建炉未立即达预期,两问题浮现:(i) 电极消耗,(ii) 耐火消耗。
多DC炉运行发现电极消耗未降。电极厂分析指AC/DC电极内部物理条件不同,大电流DC电极出现更多裂纹剥层,需开发适应DC物理特性的电极。经济最大单电极DC炉受限于电极尺寸和载流能力,目前~165吨。更大炉需多石墨电极。
早期DC运行遭遇耐火磨损和底部电极寿命问题,直接关联电弧偏吹。阳极设计对偏吹影响最大。所有DC炉电弧因直流回路产生磁场不对称向电源相反方向偏转,集中炉内一区形成热点致耐火过度磨损。各底部电极设计现均配置强制电弧居中。
- 导电耐火底部和针状底部:需分路馈电或底部线圈修正合成磁场。
- 坯状底部:控制各坯电流及阳极馈电方向控制电弧。
- 鳍片底部:利用多点供电控制偏吹,远离整流器象限供大电流。
DC炉单电极使炉顶炉内空间大,自动化潜力更大。投资比同类AC炉高10-35%,但较低运行成本可1-2年回本。
对比研究显示:AC电损~4%,DC~5.5%,绝对差异微小。总能耗差<9 kWh/t有利DC,但多变量影响难精确量化。DC电极消耗约比AC少25%,典型0.4 kg/t。闪烁DC比AC低60%,但AC电源配置进步(增电抗)将差距缩至40%。
大型DC-EAF典型指标:电极消耗1-2 kg/t液钢,功耗350-500 kWh/t液钢,炼炼时间45-120 min,底部寿命1500-4000炉。功耗高度依赖操作实践、出钢温度、辅助燃料、废钢类型等。
制造工艺