


焦炉作业先进自动化与控制系统
冶金焦炭用于钢铁工业过程(主要高炉)还原铁矿石生铁及铸造厂。总焦炭产量90%以上用于高炉操作。铸造焦炭占大部分余量,用于铸造厂炉熔融金属浇铸。铸造焦炭生产用不同配煤、更长焦化时间、较低焦化温度,相较冶金焦炭。
焦炉厂工艺特点与自动化必要性
焦炭占热铁生产成本高达50%。高质量焦炭成本效益生产对铁生产竞争力至关重要。世界大部分钢焦炭由副产品焦炉电池生产,多数焦炉厂与钢铁生产设施一体化。在激烈竞争和煤基波动现状下,降低焦炭生产成本是钢铁行业面临最重要挑战之一。
焦炉厂(COP)基本焦炭生产过程相当复杂。热蒸馏在称作电池的炉群中进行。电池由多个共用侧壁相邻炭室组成,墙壁用高质量硅石和其他耐火砖砌筑。分隔相邻炭室墙壁及每端墙由系列加热烟道组成。任意时刻给定墙一半烟道燃烧煤气,另一半将燃烧烟道废热输送至"格子砖"换热器再至燃烧烟囱。每20-30分钟电池"换向",废热烟道变燃烧烟道,燃烧烟道变废热烟道。此过程提供煤质量更均匀加热。
各炭室操作循环,但电池含足够多炭室产生基本连续原焦炉煤气流。单个炭室按焦化周期大致等时间间隔装料出料。焦化正常15-18小时生产高炉焦炭。此期间煤挥发分蒸馏出为焦炉煤气。焦化时间由配煤、煤水分、底部加热速率、焦炭目标性质决定。焦炭需求低时焦化时间可增至24小时。焦化温度正常900-1100°C,保持高侧产高炉焦炭。维持煤气集管正背压防空气泄漏入炭室。电池维持约10 mm水柱正压,通过维持高液压集管压力。热蒸馏析出气体烃类经收集系统送副产品厂回收。
炭室中心温度达950-1000°C时焦化完成。此时炭室与液压集管隔离,残余煤气适当排放后开门出焦。焦化期末焦炭体积大收缩导致脱离壁壁确保易出焦。
焦炭生产重要特征:(i)焦化是批过程,各焦炉操作基于综合运行规划;(ii)焦化需最小时间较大,故焦炉厂惯性大;(iii)焦化有方向性流动,温度时间依赖;(iv)大量变量干扰焦化过程;(v)焦化非线性,多参数影响过程;(vi)焦化在闭合室间接加热墙进行,温度测量极复杂。
COP是重要单元,生产高炉还原铁矿石用焦炭,也产焦炉煤气作一体化钢厂各单元燃料气。COP产品质量产量重要,为钢铁厂运行提供稳定性。COP高能耗且有多环境问题。COP需配备自动化、过程控制、测量系统达最优效率。自动化控制测量系统模块化设计提供灵活性满足特定COP需求。自动化过程序列也便于满足环保要求长周期调整。
自动化控制测量系统是现代用户友好工具,助力提升COP生产率稳定性。响应厂需求改善性能。稳定焦炉生产,帮助达成预期结果,极具实用价值。效益含:降低燃料煤气消耗减少能耗、稳定焦炉电池条件操作、生产一致质量焦炭、减少环境排放、延长电池寿命、简化操作维护数据报告分析。
自动化系统架构
自动化控制测量系统按经典层级结构:零级(现场级)至三级(管理级)。COP自动化设计通常分六大基本设备层。图1展示焦炉厂自动化系统层级。
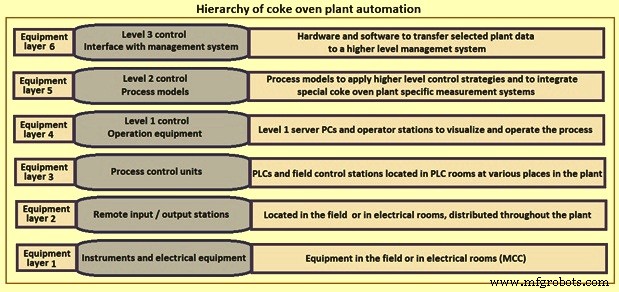
图1 焦炉厂自动化系统层级
电气设备、控制元件、仪表通常连接冗余远程I/O(输入/输出)单元,标准4-20 mA和24V DC接口。智能子系统通常用Profibus或Modbus耦合。所有自动化设备经光纤厂网连接,贯穿所有相关设备放置厂区。所有数据通过此网络收集分发,数据源目标可灵活用物理连接(配线架交换机)和逻辑连接(网络管理系统)连接。通过此网络所有系统能相互通信。
连接"可编程逻辑控制器"(PLC)或"分布式控制系统"(DCS)(一级)操作站的现代仪表控制设备是现代COP标准配置。部分COP有额外自动化实现高级控制优化功能。副产品厂(BPP)自动化通常由另一专门连续控制功能DCS实现。两系统通常经Modbus耦合,设计为集成控制系统实现电气仪表设备双重控制。
自动化控制测量系统使操作员通过位于独立控制室控制站操作COP。除所有主要厂单元操作员控制站外,通常有多控制室配大尺寸视频屏(含分屏)、音频寻呼、内网接入等。COP和BPP完整"网络系统配置"含:COP远程I/O级、COP-PLC级、COP操作级、含服务器网络设备系统管理级。也有三级系统接口。
COP区域工艺控制级用集成DCS。COP许多应用为顺序控制功能,最适合PLC执行。焦炉电池加热和机械自动化过程控制用二级控制系统,基于一级自动化系统收集处理数据进行各种过程模型计算。二级控制系统为焦炉操作员提供先进、准确、易用支持工具,可成功改善工厂运行和环境性能。图2展示COP二级自动化过程控制系统。
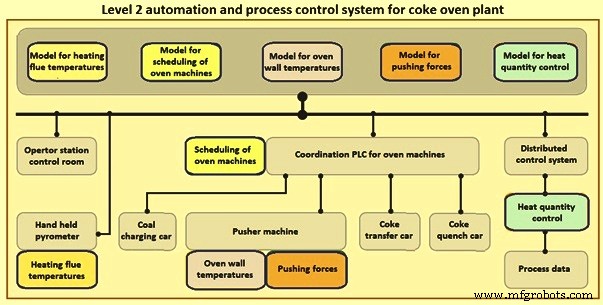
图2 焦炉厂二级自动化过程控制系统
核心过程控制技术
炉室压力调节系统
任意时刻各炉室内压力不同,因处于不同焦化阶段。已知新装料炉室压力最高,近焦化末期炉室压力最低。这有两效应:(i)压力高于煤气集管炉室更易逸散排放;(ii)不同压力相邻炉室炉室墙应力水平不同,大幅降低耐火材料寿命。为克服严重问题,重要调节各炉室压力维持焦化期微负压。安装炉室压力调节系统易实现。
1990年代德国DMT(Deutsche Montan Technologie GmbH)公司开发首版单炉室压力调节系统。此后基于实践经验持续改进。改进炉室压力调节系统有助于减少COP逸散排放。炉室压力调节系统被接受为"最佳可行技术"(BAT)。
炉室压力调节系统最重要技术改进:(i)炉室压力与集管压力解耦;(ii)集管负压运行;(iii)各炉室压力单独控制;(iv)装料煤气被负压集管吸除;(v)常规阀门被"固定杯"阀替代。
炉室压力调节系统中"固定杯"装立管与原煤气集管之间。闭合塞装调节装置连接控制杆。延伸中立管鹅颈端成冠管,伸入"固定杯"冠槽。立管鹅颈也装两喷嘴:一冷却热原煤气,一湿润煤气集管防焦油等沉积结壳。此外速充阀可使焦炉与煤气集管断开时"固定杯"快速注满。图3展示炉室压力调节系统。
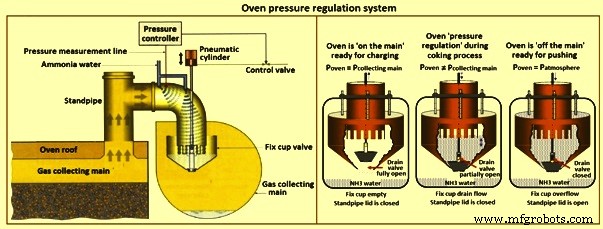
图3 炉室压力调节系统
炉室压力调节通过冠管槽为产生原煤气创建可变压力阻力实现。槽通过"固定杯"可变水位或多或少打开。水位受溢流调节装置影响,按炉室压力设定点维持"固定杯"特定水位。"固定杯"水位直接关联溢流调节装置通道活塞位置。溢流调节装置驱动为气动缸,经杆连接溢流调节装置。气动缸受双向定位器控制,接收处理炉室压力测量控制系统信息。
炉室压力在鹅颈内测量,传输至控制系统。焦化期间炉室压力从焦化开始约+3 mm H₂O(0.3 mbar)分级增加至焦化末期约+16 mm H₂O(1.6 mbar)。开始时生成原煤气量和排放危险最高,末期原煤气生成趋零排放危险极低。最终设定点调整通常在COP调试时在炉门底部炉底后压力测量后进行。目标调整炉室压力使全时段实现最低可能炉室压力且不在炉门底部产生吸力。
煤气集管通常在推焦侧。含三段。每段通常装两煤气放散阀应急时直接电池排放原煤气。水封阀构成集管大气闭合。放散阀气动驱动,预定义最大集管压力自动开启。原煤气点燃由电弧系统实现,放散阀开启前立即点燃。集管压力各收集总管控制阀控制。来自排气机负压在控制阀上游节流,仅释放维持集管定义压力所需原焦炉煤气。
炉室压力调节系统HMI含多操作员显示,使电池操作员监测调整系统(自动模式),必要时手动模式操作(如应急)。所有过程值如炉室压力、固定杯水位、所有控制元件状态、上次焦化时间、状态消息等显示。切手动操作时,所有操作功能如"连接装料"、"返回调节"、"关闭立管盖"等可按正确操作序列手动启动。部分联锁序列仍激活避免有害操作错误。无PLC控制联锁序列手动操作只能从直接在相应立管前气动控制面板进行。HMI可选各炉趋势显示,显示主要过程值时程。
煤水分析仪
多种水分测量系统可用。但可靠在线测量煤水分方法是用"微波面积重量补偿"。微波测量水分高精度因微波对水高选择性。穿透被测材料。水分子天然极性致微波显著减弱减速。材料介电常数指示微波影响。水介电常数比其他材料大20倍。导致微波与水强相互作用,测为衰减相移。
为确保反射共振不影响测量,用多频率评估。故几何变化不规则影响(层厚虽有面积重量补偿)近乎消除。相移测量额外需求因较少受干扰扰动,结果精度更高。故衰减相移组合进一步减少干扰,额外提高精度。结合测量相移衰减,精度优于0.2%,从测量"角度"足以用水分值做加热控制。
若堆积密度变化(不同配煤、粒度分布操作时),需额外放射性测量单元。层厚堆积密度影响测量结果。可通过将衰减相移归一化至单位面积质量(γ射线透射测量确定)大幅消除。此透射测量测γ射线强度减弱(取决于面积重量)。结果得密度无关水分信号,确保最高精度最优过程控制。同时若煤层厚度在γ源附近测(如超声波液位计),可确定煤堆积密度(面积重量×层厚=堆积密度)。煤水分测量系统装置见图4。除图示设备外还需其他项目使系统工作。
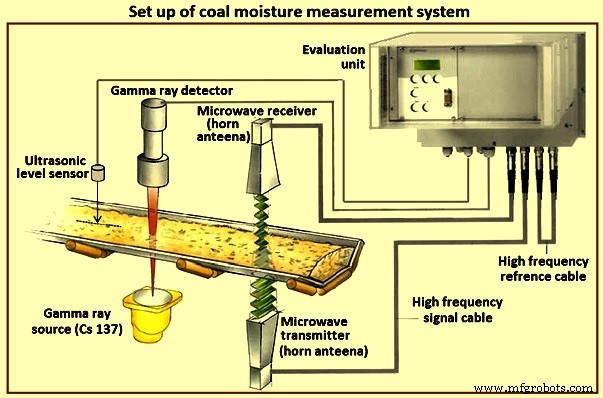
图4 煤水分测量系统装置
微波用一对喇叭天线发射。一装皮带上方,一装皮带下方。此传输几何测量整个体积大百分比。提供煤层水分含量非常准确表征。故测量煤层内部水分而非仅表面水分。
γ射线源(核素Cs-137)装皮带下方。尽可能靠近微波发射喇叭天线,使同一位置同一时间同一煤部分相互参照(衰减相移实时与面积重量相关)。γ射线源垂直中心上方装γ探测器(闪烁探测器)。两喇叭天线、γ源、γ探测器用特殊高频信号电缆连接评估单元,实时相关计算水分堆积密度。多校准测试(在线水分对实验室水分)得参考曲线存评估单元,适用多煤一致性或配煤。集成参考线确保可靠补偿环境影响。这样可非常准确确定煤含水量和堆积密度。
测量最佳工作条件煤表面平直。故测量装置前需放置平整设备。煤表面平整分两步:第一,重钢板作刮板。链限制刮板最大偏移避免接触橡胶皮带。可加重设刮刮力调整铺路径。第二,雪橇也受链限制运动,整平剩余凸起。若皮带煤位过高或煤堆接近,刮板或雪橇可能溢煤。故皮带两侧放橡胶皮带材料围堰。平坦煤表面获取可靠信号必要。
自动炉室墙温测量系统
自动炉室墙温测量系统含推焦车"冷"后端撞梁上风冷光纤电缆连接测温仪的焦炉室墙温测量系统。撞梁通过炉室时测量墙温。转换评估实现纵向、横向、垂直方向电池温度热分布监督。可通过检查横墙温度、纵向电池温度、垂直热分布、时间温度发展、墙加热检查等执行。图5展示自动炉室墙温测量系统原理。
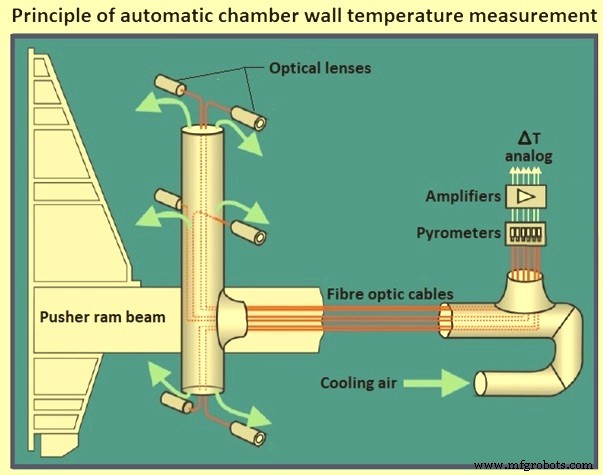
图5 自动炉室墙温测量原理
炉墙辐射光强度在各测量点被光纤电缆检测。测量点含热辐射热传导撞头隔热外壳。外壳容纳光纤电缆支架、最优冷却风路系统、光纤电缆、压缩空气进料接口。光纤电缆永久固定相对撞梁。压缩空气允许沿光纤电缆通过,防过热脏污,吹出光导外壳间通道清理入炉室。
每个测温仪推焦过程中测数百数据点(原始数据)传输至推焦机电气室PLC,与撞梁驱动系统相关距离信息相关联。原始值压缩建立每个测温仪每个加热烟道平均温度值。这些值(共6×加热烟道数)连同相应出焦炉号、出焦时间、找平暂存指定自动炉室墙温测量系统PLC站存储介质上。所得值经光纤从推焦机传输至COP炉机PLC接收存入数据库。
操作员需时可通过集成在COP炉机PLC HMI中综合菜单系统(所有服务器客户端PC可用)从档案选取评估温度数据。超阈值自动生成报警。操作员能定期或警报时检查电池块内温度分布,检测底部加热系统失调导致焦炭质量差和出焦污染的煤质特定区域欠焦。
除警示横墙问题,垂直温度分布对高炉室尤重要。通过烟道全高长焰实现。焰受煤气空气分配影响须适当调整。空气分配变化(即烟囱抽力变化)无适当对策会干扰焰长(垂直热分布)最终导致不均匀焦化、炉顶碳、最坏"粘连炉"。自动炉室墙温测量系统能在每次出焦测三层炉室温度快速检测垂直加热问题。检测这些问题帮助改进加热系统,带来更好环保、更高焦炭质量、更高生产效率(煤气/节能)和减少砖体应力(延长电池寿命)。
单墙或炉室加热评估中,自动炉室墙温测量系统炉墙温度可浓缩提供平均电池温度,可作电池加热控制输入。
出焦推力自动监测系统
测量炉室墙温同时,推焦撞梁推焦出炉室时同步测量撞梁驱动电机所需扭矩。这些值在推焦撞梁推热焦出炉室时测量。扭矩来自控制电机转速扭矩变频器单元,在炉机PLC转换为推力。系统称"出焦推力自动监测系统",提供关于撞梁驱动系统机械维护状况和焦饼焦化条件的卓越信息。若推力随时间增加,可预期机械或加热问题,需关注进一步评估排故。
PLC炉机HMI可调出出焦推力自动监测图形供操作员过程控制和故障排查工具。厂管理者从长期档案选取出焦推力自动监测数据做过程监测、优化、历史调研。推力曲线显示相同轮廓:开始推力峰值断开焦饼脱壁使焦饼运动。初始峰值后推力大幅降低,仅维持焦饼沿炉长运动。撞梁支撑鞋入炉室时产生新较小峰值。支撑鞋滑过炉底给砖额外摩擦须撞梁驱动对抗,导致推力增加。这是每次出焦正常情况。
若图形偏离规则轮廓出现多推力峰值,则初始峰值单次出焦重复多次。原因可能推焦途中多次停止恢复。焦导轨机械问题需这些停止。每次重启撞梁驱动系统须恢复力使焦饼再运动。四峰值指示初始"断脱峰"后撞梁四次停止重启。此例显示推力测量是检测记录出焦操作问题有用工具。
炉机自动排程控制系统
COP运行过程控制监测也含出焦装料计划编制和炉机运行性能屏显。为此用极先进出焦装料计划程序"炉机自动排程控制系统"作为COP自动化系统一部分。各炉出焦装料时间计算优化,传输至炉机并信号通知操作员。实际出焦装料操作数据反馈排程系统更新计算。
"炉机自动排程控制系统"能处理正常生产规划及所有特殊操作(故障补偿或减产补偿)。生产数据变化或操作故障时可触发重新计算。多策略处理产量损失:可接受损失或谨慎安全缩短焦化时间补足生产保最佳加热性能和产量。故计划变化自动影响加热控制模型计算名义热量。
出焦装料计划可特殊仿真模式提前数天计算用于高级生产规划。系统与炉室压力调节系统联锁处理出焦断开集管和装料重新连接集管。图6展示主要功能操作系统理念及操作显示。右侧计算机屏通常三显示:第一"炉状态",显示各炉下次出焦/装料时间、上次出焦/装料时间、周期时间多色条形图、装料重量等。第二显示计算计划,按时间顺序显示未来几天出焦装料周期。第三显示出焦装料历史报表。
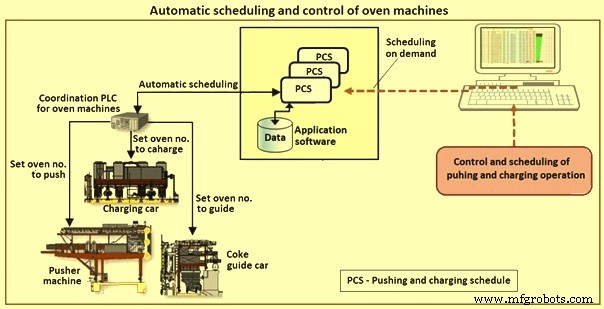
图6 炉机自动排程控制
电池加热自动控制系统
电池加热自动控制系统是理论计算模型,确定电池加热所需能量。模型动态更新:实际生产性能(适应延迟、"加速"、损失产量等)和实际加热性能(基于实际加热烟道、焦炭或墙温超目标范围适应)。"电池加热自动控制系统"模型确定能量需求为加热系统设定点。此情况电池加热所需能量通过改变加热时间(变化换向间停顿时间)控制。
电池加热自动控制系统见图7。图也显示加热控制结果趋势图。焦化时间变化(绿箭头)时,能量控制反应创建新能量输入设定点(黄箭头),主要改变停顿时间(蓝箭头)。例中停顿时间从约200秒增至约275秒,模型匹配因焦化时间总体增加(绿曲线)从28.9小时增至30.1小时导致能量需求下降(红曲线)。"平均电池温度"上升(自动炉室墙温测量系统测得,粉红虚线箭头)也需减少热量,进一步降低能量设定点。总能量减少(黄曲线)导致"平均电池温度"下降(粉红箭头)。但因反应时间将热量从加热烟道带至焦炭有延迟。
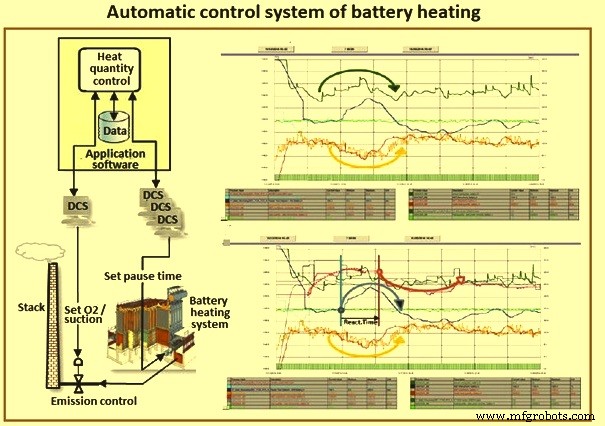
图7 电池加热自动控制系统
为使砖体不同位置测得温度可比,加热烟道温度按热传递率外推至炉墙温度。"电池加热自动控制系统"模型能控制加热能量量,确保低能耗和快速自动响应操作故障,保持电池温度平衡,减少加热问题和出焦排放。
制造工艺
- Fluke 772/773钳形表:自动化回路故障排查的现代利器
- ISA发布《控制系统安全评估与可靠性》第三版
- Biosignal PI:可信、低成本开源心电图与呼吸监测平台
- 树莓派传感器与执行器控制实战:加速度计、舵机与数据流
- 基于 1Sheeld 的智能家居安防系统:语音/短信控制与入侵报警
- Arduino Nano 驱动的智能家居植物自动浇水系统
- 掌握注塑自动化:提升生产力的分步指南
- 控制系统升级改造:战略设计与规划全攻略
- 区块链在工业自动化中的机遇与挑战:从供应链到控制系统
- 专业工厂自动化:设计、实施与交钥匙解决方案
- 新代Syntec控制系统上手操作全流程指南
- Hotraco全球自动化:IXON Cloud赋能无缝远程控制