


焊接工艺全解析:类型、技术要点与应用领域
焊接工艺概述
焊接是通过使工件熔合实现连接的制造工艺。通常熔化工件并加入填充材料形成熔池,冷却后形成坚固接头;有时配合压力或单独用压力。这与钎焊不同,钎焊熔化较低熔点材料填充工件间隙而不熔化工件。焊接通常需热源产生高温区熔化材料,但也存在无显著升温的固相连接方法。
固相连接特点
固相连接无电极熔化(虽产热),工件紧密压合排除空气。普通焊接熔凝金属通常弱于同成分锻造材料;固相连接无熔化可获高质量接头,且易焊接异种金属。普通焊接异种金属熔化易生脆性金属间化合物。
现代焊接技术始于19世纪末局部高温技术发展。方法标准多样,新工艺探索持续进行。虽各工艺有优劣与特定适用性,但手工电弧焊(MMA)在总熔敷金属量上仍占主导。
焊接分类方法
- 有无填充材料:无填充称"自熔焊"。早期仅气焊可选用填充,后TIG、电子束等工艺均可有无填充,此分类易混淆。
- 能量来源:化学、电、光、声、机械能等,除化学能外均由电能转化,分类不佳。
- 电弧/非电弧:电弧焊归一类,其余归非电弧类,但电渣焊(ESW)、闪光对焊等难归类,不完美。
- 熔化/压力焊:最通用分类,覆盖所有工艺。熔化焊指熔融金属自由凝固;压力焊指熔融金属(如电阻点焊、电弧柱塞焊)或半固态金属在压力下凝固。图1、2分列两类工艺。
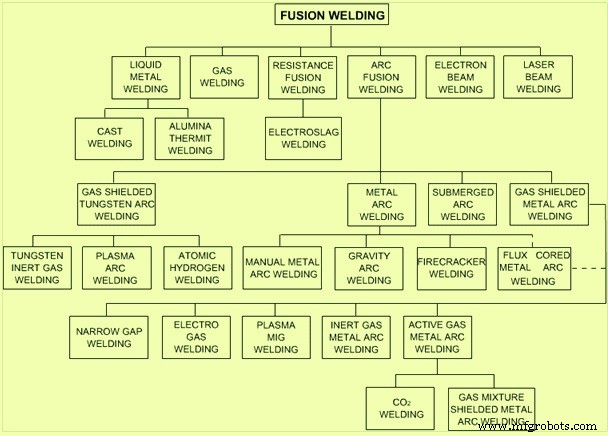
图1 熔化焊工艺
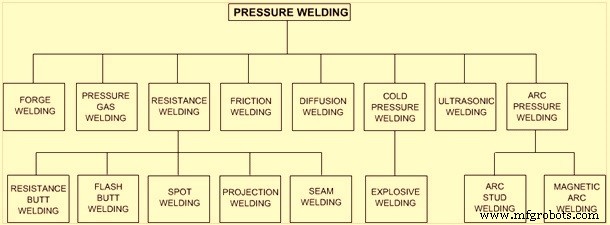
图2 压力焊工艺
主要焊接工艺简述
气焊
氧乙炔焊最重要,可接多种金属。LPG、甲烷、氢气等可替代乙炔。按氧燃气比可得三种火焰:(1)还原焰(碳化焰)含未燃碳可渗碳,适高碳钢或低碳钢表面渗碳;(2)中性焰——钢材及其他金属通用;(3)氧化焰内锥极小且噪大,温度最高(氧乙炔焰约3200℃,热中心在白锥尖端外),但引入氧气不宜焊钢。焊枪混合室混合氧乙炔点火。前进法枪向焊接方移动倾角65°;后退法倾角45°朝未焊区。气焊适合薄板,火焰不如电弧锐利,焊接时间长、热影响区(HAZ)大、变形大。
手工电弧焊(MMA/SMAW)
又称焊条电弧焊/药皮焊条电弧焊(FSAW)。灵活性最强、应用最广的电弧焊。药皮焊条与工件打弧,弧热熔化母材与焊条混合冷却成连续实体。交/直流电源形成电弧。焊条药皮分解产生保护气体和熔渣层,双重保护熔池防大气污染。适用钢、不锈钢、铸铁及多种有色金属,许多中高强碳钢首选连接法。
埋弧焊(SAW)
焊缝与电弧区埋于熔剂层下。裸焊条与母材间电弧加热,熔剂熔化导电形成回路。连续实心焊丝在熔剂保护下焊接。熔剂稳定电弧、隔绝熔池、防飞溅火花、屏蔽紫外光烟尘、保护冷却焊缝并影响成分性能。通常自动化,半自动也有。交/直流均可,自动系统可用单/多根实心/药芯焊丝或焊带。因颗粒熔剂和熔池流动性,仅限平焊/横焊。沉积率高,极厚薄材料均可焊。
药芯焊丝电弧焊(FCAW)
1950年代初开发替代SMAW。优势:免焊条,克服SMAW诸多限制。高速、便携、广泛用于碳钢、不锈钢、低合金钢。电弧熔化连续管状填充焊丝与母材,可带/不带保护气。需连续送丝、恒压(少数恒流)电源。管状焊丝内含熔剂,常靠熔剂产生气体保护和液态熔渣双重保护。外供保护气时设备近似GMAW。特殊电压感应送丝器可配恒流电源高质量焊接。选对焊丝参数可全位置焊。
气体保护电弧焊(GMAW/MIG)
自动送丝连续实心消耗电极,外供惰性气体保护。适用钢、铝、不锈钢、铜,选对参数设备可全位置焊。直流正接(DCEP),设备自动电弧控制,焊工仅控枪位、导向、速度。焊丝盘装经辊驱动(通电)穿管入"枪",大盘焊丝实现长时间连续焊接。惰性气同轴流出绕丝保护。电弧在丝与工件间引燃,高温瞬间形成熔池。关键参数:气体混合比、流量、送丝速度、电流。设定后技能要求低于气焊。易自动化,机器人广泛应用。钢铝常用。惰性气保护洁净焊缝,但设置不当可能飞溅金属球影响外观。
双丝串联焊
相比常规GMAW,双丝串联焊用两根串联焊丝,同步送丝、独立接触尖安装同一枪内。优势:优异焊缝质量、极少飞溅、沉积率与速度达常规3倍,理想自动化特性。
钨极惰性气保护焊(TIG/GTAW)
非消耗钨极、惰性/半惰性气体、单独填充材料的手工焊。特别适合薄材,电弧稳定、焊缝高质,但需高技能、速度较低。钨极与工件打弧。几乎适用所有可焊金属,常用于不锈钢和轻金属,极高质量要求场合首选。
等离子弧焊(PAW)
GTAW变体。用钨极但以等离子气体形成电弧。电弧比GTAW更集中,横向控制更关键,通常限机械化。收缩过程大幅提高电弧电压和电离度,除提高电弧温度外,最热等离子区延伸出喷嘴向工件,形成高温高热传效率集中热源,大幅提高焊接速度。手工操作需高技能。稳定电流适用比GTAW更宽厚度范围。比GTAW快,除镁外适用GTAW所有材料。不锈钢自动焊为重要应用。
激光束焊(LBW)
自动化工艺,利用相干光聚焦束热量连接。适用钢、不锈钢、铝、钛、镍、铜等所有金属,高机械性能、高速度、低变形、无渣无飞溅。可带/不带填充丝,常用保护气保护熔池。设备投资大、操作技能要求高(极高速度、微小热影响区)。
电阻焊
非熔化焊。大电流通过两金属接触微小区域产热。热量H=I²×R×t(I电流、R界面电阻、t通电时间)。温升足够时施加大压力形成接头。工艺变量:电流、通电时间、压力、加压持续时间、材料及厚度。五大类型:
- 点焊:叠放清洁板材,两侧棒电极施压预压时间(squeeze time)后通电,通电周期数为焊接时间(weld time),保压至电流切断后保持时间(hold time)使熔核凝固,泄压后间隔时间(off-time)再下一点。电流过大致飞溅、空洞、裂纹、性能下降、电极陷入;过小致未熔合。高压增接触降电阻少热,致变形、电极寿命降。长通电致沸腾、气孔、熔核长至电极面。材料导电率决定可焊厚度。高碳钢点焊需焊后热处理(PWHT)。优势:适合大批量、高速、洁净、无焊条、低技能。高导热导电材料难点焊需特殊工艺。
- 缝焊:辊电极旋转推进。控制电源得良好热控。缝在压力下定间隔冷却。表面扰动少。焊接进行中电流分流已焊部分降低待焊区加热,对策:随焊接增加电流、外部高频加热抵消分流。热大辊需水冷防变形。电流间歇控制热输入。适用钢、铝、镁、镍合金,不推荐铜合金。高频缝焊适翅片管等管材。
- 凸焊:类似点焊但预制凸点焊接。选定位置压出凸点,热集中凸点处,施加足够压力于适当时刻实现焊接。特别适合大批量、受限区域多点焊。用于支架、重型冲压件、晶闸管封装等。
- 对焊/顶锻焊:端面对端面施压通电。接触面尽量光滑。顶锻焊(及闪光对焊)得锻造组织,区别点/凸焊铸造组织。工具焊接柄部用顶锻焊。电阻对焊用于管材连接。
- 闪光对焊:两件压接使粗糙面点接触,大电流加热至熔融,一件缓慢推进熔融金属飞溢出。面达塑性施加顶锻压力结合。与电阻压力焊区别:闪光焊仅粗糙峰点接触,电阻对焊偏好光滑全接触。闪光过程除表面污染,终锻挤出熔融金属氧化物。接头留小飞边(余熔融金属氧化物)可磨除。优势:熔融金属和电弧高效保护最终成焊塑性金属避免氧化。冷态压力随材料变化,预热可减半。易焊其它工艺难焊的高合金钢。
电渣焊(ESW)
重型结构、压力容器制造中生产率质量俱佳。焊缝金属由焊丝在熔剂层下熔化获得。热量来自电流通过覆盖焊缝表面熔渣池的电阻热。工件边缘与移动成型滑靴间形成熔渣池,焊丝浸入熔渣,电流通过焊丝和熔渣加热熔渣池。熔渣熔点高于焊丝和母材,故焊丝熔化熔融金属沉降熔渣池底凝固成焊缝金属。为稳定焊接需维持熔渣池温度。
ESW熔渣池深40-50mm提供导电路径,电弧熄灭后维持电流。对比SAW虽似但电弧在熔渣下稳定(电弧电压25-30V、熔渣层较浅)。ESW用消耗/非消耗导向。非消耗法接触嘴导丝入熔渣,焊头随滑靴上升。消耗导向法用消耗管,焊头固定接头顶部,焊缝轴垂直,焊机随沉积速度上移。熔渣量恒定,需少量补熔剂。焊丝须匹配母材。
ESW全连续生产率高。工件无需坡口准备。节省填充金属和熔剂。焊后需热处理。过程必须连续不可中断,中断致熔融金属收缩形成中心空洞。常规缺陷(夹渣、气孔、咬边、缺口等)在ESW中不遇。
感应压力焊
固相焊,高频感应加热配合施压。氢气吹扫防氧化。接头面经串联两电容的感应器产生的感应电流加热,沿纵向环流沿边缘均匀加热一定长度。锻造辊锻合熔融唇部留轻微外飞边后除去。速度取决供电功率。广泛用于锅炉级Cr-Mo钢管连接。
电子束焊(EBW)
高速高密度电子束轰击工件获热。动能转热能致汽化熔化。汽化形成小孔,电子束移动时熔融金属绕小孔流动在尾迹留下焊缝。深宽比>10:1(极高热集中)。束极窄、速度高、净热输入极低。
电子枪为阴极-阳极系统置于高真空室。阴极钽/钨加热至~2560℃形成电子云。金属屏蔽罩修饰电场调节电子流。阴极阳极间电场加速电子赋能。磁透镜聚焦,磁线圈偏转控制光斑。焊接速度随熔深宽控制,否则致未熔合或过热。熔合区极窄,基材扰动极小,收缩量远小于电弧焦,残余应力小。焦距长可离工件远达1米(弧焊/等离子喷焊不可),可焊狭窄受限区。厚度范围宽(0.1-100mm),异种金属易焊(精准热控)。速度远超电弧法缩短工时,重复性高。
爆炸焊(EW)
可控应用爆炸产生巨大动力连接。接合面须洁净无氧化物。洁净面在百万kg/cm²爆炸压力下压合。异种金属组合(铝-钢、钛-钢)易实现。太脆材料不耐爆炸冲击不可焊。EW适合复合板应用。背板厚度无上限。
摩擦焊(FW)
两焊接面摩擦产热使表面材料塑性,施加轴向力焊接。分两模式:(1)常规驱动摩擦焊,(2)惯性焊。
常规驱动:轴向对中,一件恒速直驱旋转,另一件轴向压入接触。允许足够时间产热使界面温度达塑性锻合,随后急停旋转保压巩固。
惯性焊:原理同但用飞轮系统动能加热。一件连飞轮高速旋转,另一件对靠摩擦产热,飞轮能量利用得良好结合。
主变量:相对速度、加热/锻造压力、加热时长。次要因素:加热锻造压力建立、制动减速、材料性能。圆周速度75-105 m/min得满意焊缝。过高速致宽HAZ,过低热不足。锻造压力取决合金高温强度,须足以焊合表面。加热时长由转速、摩擦、压力决定,决定热输入。各类钢、不锈钢、铜合金均易摩擦焊。
扩散连接(DB)
需高温促进扩散但宏观变形极小的连接工艺。无填充金属,界面微观组织成分与母材相同。施压致局部塑性蠕变变形。扩散连接取决于温度、时间、压力。可用中间箔/涂层改善结合。再结晶和晶界迁移在终期发生,对获高强度接头、消除平面界面至关重要。压力可通过压板或气体压力施加(可用氩气室)。为保洁净面可在真空中进行。影响结合质量关键变量:(1)表面粗糙度,(2)表面氧化膜。主要优势:
- 接头强度可接近母材
- 烧结制品、异种材料(含金属陶瓷)可连接
- 最小变形变形实现精密尺寸控制
- 金属陶瓷接头多中间层可降低残余应力
- 细晶超塑薄板易连接成型任意形状轮廓
- 大面积连接可行,厚薄截面易连接,工艺时间与面积/件数无关
- 降低加工成本,无需熔剂电极
制造工艺