


高品质无缝钢管专业生产技术
钢管分为无缝管和焊管。无缝钢管制造工艺发展于19世纪末。尽管此前有许多测试、试验和技术,但曼内斯曼兄弟在1880年代末发明的斜轧穿孔工艺被广泛视为工业化规模生产无缝钢管的开端。在斜轧穿孔中,辊轴与毛管轴线平行但与毛管平面成角度,辊子同向旋转,使毛管通过辊缝形成螺旋通道,且出口速度比辊子圆周速度慢约10倍。
通过在辊缝中引入穿孔芯棒,实心圆坯可在轧制热态下被穿孔成空心管坯。但仅靠斜轧穿孔尚无法生产可用长度的正常壁厚钢管。直到第二成形工艺——即“皮尔格轧制工艺”(同样由曼内斯曼兄弟发明)问世,才使无缝钢管的生产成为可能且经济可行。皮尔格工艺也是一种创新技术:厚壁空心管坯在内部芯棒上,通过皮尔格轧辊(或模具)的间歇锻造作用拉伸至成品管尺寸。
目前无缝钢管由圆钢坯经中心穿孔成空心管坯,再经轧制或挤压、拔拔至尺寸。无缝钢管制造工艺主要包含以下阶段:
- 穿孔或挤压制成空心管坯
- 通过减小直径和壁厚拉伸空心管坯
- 热轧或冷轧成最终钢管
由于制造过程无焊接,无缝钢管被认为更坚固可靠,耐压性优于其他类型钢管。
随着专利和专有权过期,早期各自并行的发展变得不再截然不同,各成形阶段融合为新工艺。如今无缝钢管生产工艺已发展为现代最先进的高性能工艺。根据管径、产品组合及起始材料可用性,建成了以下无缝钢管轧机设施:
- 连续芯棒轧制工艺和推床工艺,规格约 21~178 mm 外径
- 限动(约束浮动芯棒)多立式塞头轧机和塞头轧机工艺,规格约 140~406 mm 外径
- 斜轧穿孔和皮尔格轧制工艺,规格约 250~660 mm 外径
此外还开发了新工艺,如斜轧穿孔机衍生的阿塞尔和迪谢尔工艺,或源自埃哈特压力机的管材挤压工艺。典型无缝工艺流程见图1。
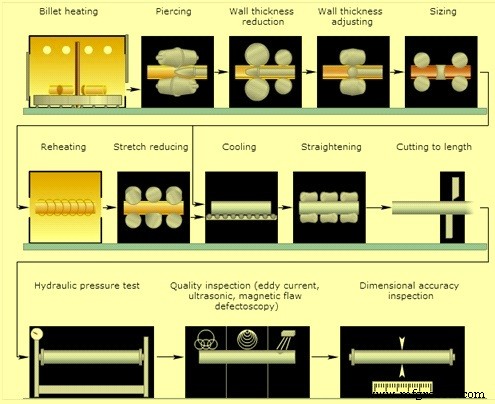
图1 典型无缝钢管轧制工艺流程
穿孔-皮尔格工艺
该工艺中,圆坯在环形炉加热至 1250~1300°C,经高压水除鳞后送入斜轧穿孔机穿孔成厚壁空心管坯。材料伸长 1.5~2 倍,截面减少 33%~50%。穿孔机配两个特制工作辊同向旋转,轴线相对水平毛管平面倾斜 3°~6%。辊缝通常由顶部非驱动托辊和底部托靴封闭。穿孔尖作为内部工具位于辊缝中心,通过外部推力块经芯棒固定位置。
穿孔后的厚壁空心管坯在皮尔格机架进一步轧制成成品管。皮尔格过程伸长比 5~10,截面减少 80%~90%。皮尔格机架有两个辊(因锻造作用称模具),周向带锥形孔型。辊子反物料流向旋转,工作孔型覆盖辊周 200°~220°,含锥形入口、圆柱精整带和较大间隙的出口。皮尔格轧制是往复前后运动的分步轧制锻造过程。
皮尔格轧制完成后,成品管从芯棒上脱离。未轧制的管坯端部(皮尔格头)经热锯切除。管材经炉加热后进入定径或减径机。定径机确保精确外径并改善同心度,通常由三机架组成,采用二辊或三辊布置,工作辊形成闭合孔型,多机架时各机架孔型相互错开一定角度。
在减径或张力减径机中,管材外径大幅减小,壁厚略增或减。根据产品组合,机架数 5~28 立。
最终成形后,成品管在冷床冷却至环境温度,经尺寸检查进入精整区,进行管端加工、矫直和水压试验等工序。
大口径管使用重型皮尔格机,输入材料通常为多边形钢锭。钢锭在环形炉加热后先在垂直穿孔压力机的圆模中穿孔,由约半模直径的圆柱冲头穿孔成闭口空心管坯。随后在斜轧机减小壁厚并微量伸长,期间闭口端被穿孔。空心管坯在皮尔格机拉伸,后经定径机定径。
芯棒轧制工艺
芯棒轧制工艺适用于外径 60~406 mm、壁厚 3~40 mm、长度 12~16 m 的无缝钢管。穿孔在斜轧穿孔机进行,生成薄壁空心管坯,伸长 3~4.5 倍,变形程度 65%~75%。穿孔机两个驱动工作辊带双锥孔型,轴线与毛管平行、相对水平倾斜 6°~12%。工作辊间隙由上下导靴大幅调整,导靴作为静止辊参与伸长,从而生产薄壁空心管坯。毛管沿螺旋线通过辊缝,使穿孔芯棒作为内部工具更有效位移材料。因较大倾斜角和较高轧制速度,出口速度显著加快,以配合下游芯棒机组的循环时间。大口径时,芯棒机前还设第二穿孔机(称伸长机)。新型重型芯棒机仅有一个锥形穿孔单元,工作辊双锥设计,各倾斜约 30° 于空心毛管轴线,相对水平倾斜 10°~12%,辊缝由两个驱动侧盘闭合。
下游芯棒机中,空心管坯经约两倍伸长(50% 截面减少)成成品管,通常施加两次轧制道次。芯棒机装有两个带近圆形槽的圆柱工作辊和两个单独驱动的剥离辊。位于孔型中心的芯棒由下游推力块支撑的芯棒固定。辊与芯棒间的环形间隙对应成品管壁厚。
连轧工艺
芯棒拔出后,轧管在定径机或张力减径(伸减)机进一步加工前需复热。伸减机结构类似连轧机,由十二个二辊机架组成。张力减径独特之处在于无支撑芯棒条件下减小壁厚和直径。机架间张力不仅减薄壁厚,还使每机架直径减量比常规做法大三倍。
减径定径工艺用于小口径管。穿孔、轧制、收卷小口径管不经济,故热轧成品管小于约 75 mm 需减径定径工艺,使用专用机组。该机类似连轧机,由 8~16 个直径约 305 mm 的二辊槽辊机架组成。
约 140 mm 以上规格,定径旨在确保全长尺寸均匀和圆度。定径仅将管材通过两三机架槽辊,槽型略小于收卷管,有时需复热。
部分情况下,常规工艺的轧机和收卷被连轧机替代,如九台串联独立驱动的二辊槽辊机架。毛管经常规穿孔机穿孔后,插入润滑芯棒(比穿孔管坯长得多),两者共同通过轧机。
连续芯棒轧制工艺在串联多机架布置多道次,在浮动芯棒作用下将穿孔管坯拉伸成成品管。近年采用受控芯棒替代自由浮动芯棒,优势在于大幅减少芯棒数量和长度。此变体也称 MPM(多立式管机)。
多立式管机(MPM)是热穿孔管坯高效热轧无缝钢管工艺的一部分。通常由 8 机架两槽辊组成,相邻机架槽辊倾斜 90°。材料装在冷却润滑芯棒上推入第一机架开始轧制,芯棒以恒定速度通过 MPM。轧制后管材切割、校直、处理和检验后交付。
该工艺可获得最大伸长,管长达 30 米,偏心度小于 10%。
连轧工艺至芯棒拔出前,管温降至约 500°C。复热至 950~980°C 后在伸减机进一步轧制。伸减机可含 24~28 甚至更多机架,紧凑串联布置。每机架独立变频驱动,装三个最小直径辊,三辊形成孔型,机架间孔型错开且逐级变小。此机无内部工具,辊子圆周速度从入口到出口持续增加。
其他无缝钢管轧制工艺还包括:推床工艺、穿孔-拔拔工艺、管材挤压工艺、斜轧工艺(含阿塞尔和迪谢尔轧制)。此外无缝钢管也可通过冷成形、冷拔、冷皮尔格工艺生产。
制造工艺
- FINEX工艺:利用铁矿粉与非焦煤直接生产铁水的先进冶炼还原技术
- 马口铁与镀铬钢生产:高品质镀层钢板制造工艺详解
- 定型耐火材料制造全工艺指南:从原料到成品的精细化控制
- 蓝象CNC生产制造:精密工程与质量保证体系
- 从原型到生产:掌握制造流程
- 从原型到量产:优化从 CAD 设计到市场的路径
- 管道铺设全流程:从安装对接到焊接连接的关键工艺
- 管道接头解析:定义、用途与优势
- 钨-镍-铁合金制造全流程:从粉末配比到终极烧结
- 无缝不锈钢管制造专家指南:从热挤压到真空退火全流程
- 管道与管材核心区别:NPS vs OD、公称制 vs 实测制
- Badger Sheet Metal Works:专业工艺管道制造与战略路径规划