


无缝不锈钢管制造专家指南:从热挤压到真空退火全流程
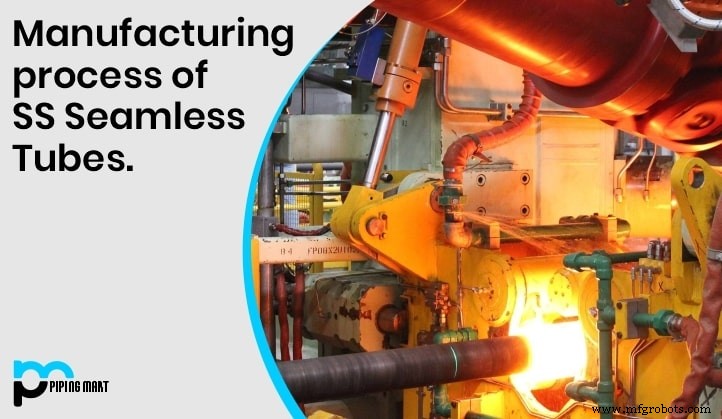
无缝不锈钢管是极端工况下输送气体、蒸汽、液体的高性能系统骨干。我厂生产管径从 1 英寸至超细规格,连续长度可超一英里。
制造工艺
1. 热挤压
全流程始于热挤压,赋予最一致外径 (OD) 与精准内径 (ID),同时形成长寿命应用所需的光滑壁面。
2. 冷轧辗拨
辗拨机冷轧挤压管,减小外径、壁厚,实现高达 90% 的断面缩减。润滑剂降低摩擦,后续退火前脱脂清洗。
3. 盘卷
辗拨后管材经专用设备盘卷成卷。冷拔增加长度并进一步精修外径、内径、壁厚,为最终尺寸奠基。
4. 拔制工序
- 浮动芯棒拔制 – 锥形模内浮动芯棒控制内径与壁厚,产出洁净坚固饰面,适配薄壁管。
- 沉降拔制 – 无芯棒穿锥形模,产出较厚壁适配高压工况,内径表面粗糙度稍高。
5. 润滑与脱脂
拔制润滑剂经单级脱脂容器溶剂清洗,确保管材无污染物进入下游加工与终端应用。
6. 真空退火
冷轧卷经真空退火消除内应力、恢复延展性、保晶体结构。将脆性材料转化为柔韧延展状态,为检验做准备。
质量保证
ASTM 合规
全管材按相关 ASTM 标准制造,发货前经严格尺寸精度与表面完整性检验。
水压试验
成品后每卷水压测试。验证力学完整性、识别材料缺陷、确认符合压力规范。
精整与追溯
卷材绕线轴或按客户指定长度切割。每管抛光、打钢印批次号、密封包装,供应链全程可追溯。
金属