


连铸二次冷却先进技术实现最佳铸造效果
连铸机(CCM)需要浇铸从超低碳(ULC)、低碳到高碳及各类特殊钢等多种钢种,同时还要最大化连铸机产量。要持续生产优质铸坯,连铸机的操作和维护必须具备高度灵活性,以维持最佳铸造参数。这种灵活性既体现在每个单元部件,也体现在控制系统上。
当铸坯以铸造速度连续拉出时,钢的凝固在结晶器下方通过一系列水喷淋的不同冷却区继续进行。二次冷却系统由这些不同区域组成,每个区域负责铸坯在通过连铸机过程中某一段的受控冷却。喷淋介质可以是水,也可以是气水混合(雾冷)。雾冷具有以下优势:
- 冷却均匀
- 用水量少
- 减少表面裂纹
连铸机的产品质量在很大程度上受二次冷却区铸坯冷却时温度变化的影响。因此,二次冷却区对维持正确的温度参数至关重要,直接决定铸坯质量。
由于钢的质量取决于表面温度行为和钢凝固前沿随时间的变化,这在很大程度上由水喷淋强度决定。不当的冷却条件会对凝固壳的应力分布产生不利影响。首先,过冷会导致裂纹形成。此外,钢通过二次冷却区时表面温度必须平滑过渡。再者,二次冷却时欠冷会导致液腔过长。这些工艺要求迫使喷淋冷却必须更高效、可靠,从而对二次冷却过程施加约束。喷淋流量通常通过调整来控制铸坯表面温度,直到熔融核心足够坚固达到冶金长度。
过冷和欠冷这两种机制分别导致中间裂纹和表面裂纹。如果在铸造操作中遇到此类质量问题,需要有合理的依据来改变二次冷却区的设定,以获得更令人满意的表面温度分布。
图1展示了带有水喷淋的连铸机二次冷却区示意图。
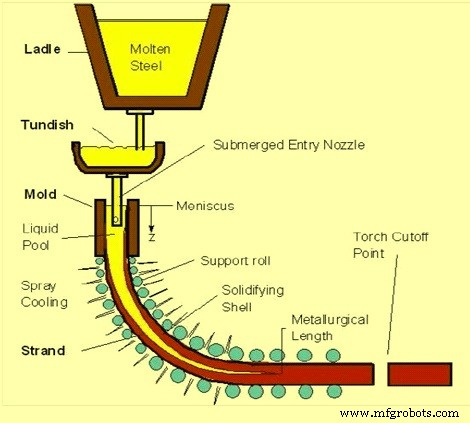
图1 二次冷却区水喷淋示意图
二次冷却区设计要点
连铸技术中的凝固行为源于铸造过程的动态性,主要涉及以下问题:
- 结晶器中极高热流的处理
- 培育初期薄而脆弱的凝固壳,防止铸坯下行过程中发生漏钢
- 根据钢种的凝固动力学设计铸造参数,以最小化或消除铸坯的表面和内部缺陷
设计均匀冷却系统以控制半凝固铸坯温度至关重要。设计二次冷却系统时的关键考虑因素包括:
- 浇铸钢种及其铸造速度
- 辊子支撑几何结构和机段布局
- 维护便利性
- 二次冷却控制系统
现代连铸机的二次冷却系统设计通常采用最新喷嘴技术,以满足铸机严格的操作和生产要求。二次喷淋冷却系统的布局是新建连铸机设计时首要且需审慎考虑的步骤之一。在二次冷却中,喷嘴分布在运动铸坯表面上,喷淋可能重叠,因此喷嘴间距非常重要。
喷嘴布置必须确保铸坯表面均匀散热,同时保持稳定的喷淋模式。应避免喷淋与支撑辊碰撞,否则会造成喷淋水利用率低和传热降低。通常首选多喷嘴布局。
连续辊缝中喷嘴对的错位布置可确保表面温度均匀。多喷嘴配置可实现喷淋宽度控制。在多喷嘴布置中,最外侧喷嘴可根据铸坯宽度系统性关闭;也可采用交替喷嘴数的布局。若需更精细控制,可采用直列布置。
在非关键钢种的最终凝固区域(通常为弧形铸机的水平段),可将每个辊缝的喷嘴数减少到一两个,因为该区域对凝固不那么关键。
二次冷却区操作制度的精心设计,要求了解喷淋区对铸坯整体温度场的影响,无论是稳态还是瞬态。瞬态作为固有的动态现象,由于凝固的非线性本质、工艺时间常数的特殊性质,以及生产过程严苛的经济性,给控制带来巨大挑战。
动态二次冷却控制系统有助于在连铸过程中实时准确预测和控制温度。此类系统通过调整二次冷却区的喷淋水流量,即使铸造速度显著变化,也能维持铸坯全长的理想温度分布。
连铸中的传热
铸坯散热不仅靠喷淋冷却,其他机制也很重要,例如支撑辊带走的热量。辊子散热对铸坯表面温度和凝固条件有显著影响。若辊子散热在铸坯宽度方向均匀,且喷淋散热也均匀,则应存在理想的凝固条件。具体而言,喷淋室(二次冷却)传热具有以下功能:
- 增强并控制凝固速率,某些铸机可在该区实现完全凝固
- 通过调整喷淋水强度进行铸坯温度调控
- 机械容器冷却
结晶器下方半凝固铸坯经水喷淋完成凝固。影响二次冷却区热提取率的主要参数有:
- 水滴通量
- 平均水滴尺寸
- 水滴击中铸坯表面的速度
- 润湿效应
喷淋冷却本质上是沸腾传热。铸坯表面会形成水蒸气膜,阻止水滴直接接触表面。水滴速度需足以穿透汽膜,使水滴能润湿并冷却表面。
二次冷却区热流密度(q)与传热系数(α)成正比,计算公式如下:
q = α (Ts – Tw)
其中 Ts 为铸坯温度,Tw 为水温。
为实现高效冷却,α 必须高且可控以保证钢质。提高 α 的一种方法是采用水射流作为冷却介质。此时传热系数取决于喷嘴形状设计、冷却水速度和质量。水射流冷却产生两种截然不同的冷却机制:
- 以水本身为主的冷却
- 以辐射为主的冷却
连铸机铸造中的传热在二次冷却区通过传导、对流和辐射共同完成。水喷淋热提取强度如下:
h = 热流密度 / (Ts - Tw)
h 为传热系数(W/m²·s),Ts 和 Tw 分别为表面和水温。传热系数 h 取决于水流量。二次冷却中凝固必须完全,相关问题如下:
- 水喷淋必须均匀分布在运动铸坯上,防止铸坯再加热。非均匀冷却会产生表面热应力,导致表面裂纹。
- 外表面温度应大于 850°C,以避免奥氏体向铁素体转变伴随的体积膨胀。
二次冷却区发生三种基本传热形式:
- 辐射 —— 二次冷却室上部区域的主要传热形式,公式为:
Q = σ ε A (Ts⁴ - Ta⁴)
其中 σ 为斯特藩-玻尔兹曼常数 (5.67×10⁻⁸ W/m²/K⁴),ε 为发射率常数(通常 0.8),A 为表面积,Ts 为铸坯温度,Ta 为环境温度。 - 传导 —— 铸坯通过辊子时,热量通过壳体传导,也通过辊子厚度因接触而传导。傅里叶定律描述:
Q = k A (Ti - To) / ΔX
对于钢壳传导热传递,k 为钢壳热导率,A 和 ΔX 为热传递截面积和厚度,Ti 和 To 为钢壳内外表面温度。此传热也发生在容器辊子中。 - 对流 —— 快速移动的喷淋水滴或雾气穿透钢表面旁的蒸汽层并蒸发。牛顿冷却定律描述:
q = h A (Ts – Tw)
其中 h 为传热系数,A 为钢铸坯表面积,Ts 为钢表面温度,Tw 为喷淋水温度。
壳体生长
壳体生长可由菲克定律可靠预测。计算钢完全凝固的铸造距离(L)公式:
L = V / (D/K)²
其中 D 为钢壳厚度,L 为从结晶器液面(凝固开始处)起的铸造距离,V 为铸造速度,K 为主要取决于钢种和机型设计的经验常数。
铸坯限动
限动区是二次冷却区的组成部分。一系列挡辊跨越铸坯相对两面限动铸坯,也可能需要边部挡辊。该区域重点是提供铸坯导向和限动,直到凝固壳能自行支撑。
为不损害产品质量,必须仔细考虑辊子布置和铸坯展弯带来的应力。因此,辊子布局(包括间距和直径)经过精心选择,以最小化辊缝鼓包和液/固界面应变。
铸坯支撑要求维持铸坯形状,因为铸坯本身是包含液态核心的凝固壳,承受与机高相关的铁液静压鼓包力。最关键区域位于机器上部,此处鼓包力相对较小,但壳体最薄、最弱。为补偿这种固有弱点、防止壳体破裂导致漏钢,上部采用小直径、紧密间距辊子。结晶器下方通常四面全支撑,机器下部仅支撑宽面。
弯曲与矫直
从垂直面向水平面过渡时的展弯和矫直力同样重要。展弯时,凝固壳外弧面受拉伸,内弧面受压缩。产生的应变取决于弧半径和铸造钢种的力学性能。若外弧面应变过大,会产生裂纹,严重影响钢质。通常采用多点展弯工艺最小化这些应变,即弧半径逐渐增大,使产品逐步矫直至水平面。
制造工艺