


优质线材与轧机——工业应用的高品质钢线材
线材与线材轧机
钢线材是钢铁工业的关键产品,用途极广,堪称全能选手。它们用作紧固件、弹簧、轴承、钢丝绳、链条、电缆、钢丝网、围栏、帘子线、铁路枕木加固等材料,广泛应用于汽车、化工、电力、机械工程等领域的零部件。与冷轧板、厚板、管材、型钢等不同,线材极少作为热轧终态直接使用,而是在专业工厂经热处理、锻造、拉拔等一级或多级后处理(二次、三次加工)制成机械零件。线材通常先拉拔至特定直径,再进行锻造等成型操作。许多情况下,进入成型工序前的线材尺寸小于可供应的最小轧制尺寸5.5mm。
每种线材产品开发均充分考虑其后处理阶段表现。钢厂需保证线材良好的工艺性及后处理后的性能达标。且后处理成本往往是线材价格的数倍,降低从钢材到成品的全流程制造成本愈发重要。此外,建筑所需的6、8、10mm热机械处理(TMT)螺纹钢也在线材轧机生产。
线材产品特征
- 产品牌号跨度大:从通用普通牌号到高端定制牌号(主要面向汽车等制造业),规格各异;
- 高端安全关键应用(如汽车发动机、传动系、底盘)作为功能材料,要求高强度、长疲劳寿命等苛刻性能;
- 线材属半成品,极少热轧态直接使用,经锻造、热处理、机加工等二三次加工成终端产品;
- 终端工业产品面临激烈国际市场竞争;
- 终端产品全生命周期需最小化环境负荷。
新产品开发关注点
- 能否减少或简化二三次加工工序,提升生产率、降低成本;
- 新产品能否提升终端功能、延长寿命、减重或带来其他优势;
- 能否消除环境有害物质。
这些要求并不总是兼容,需基于对加工工况、终端产品使用条件特性的深入理解推进开发。
市场对线材的综合性能要求
线材应用领域宽泛,需满足强度、塑性、冷成形性、拉拔性、淬透性等组合性能。当前市场还要求:(i) 超精密尺寸公差与椭圆度,(ii) 低氧化铁皮损耗,(iii) 负公差(理论重量),(iv) 全长尺寸无波动,(v) 物理性能均一,(vi) 头中尾段单重均匀、名义偏差小。
质量保证与坯料控制
线材质量日益重要。许多应用要求表面无印痕、划伤、折叠、裂纹、过填、氧化颗粒。轧后全长质量保证耗时费力,因此轧前坯料质量控制至关重要。坯料通常经自动磁粉检测设备检测并处理表面缺陷。
线材轧机设计要求
因需求多样,线材轧机通常追求通用性。可靠设备、工艺稳定性、生产灵活性、废料最小化均为必需。全尺寸范围、材质、合金均需高效高产。轧机通过工艺优化、最小化停机、生产环节无缝衔接实现产能最大化。复杂布局需优化各工序耗时、温度曲线、高效传输区。快速换型是灵活性关键:轧机需在当前订单未完成时转入下一订单,近乎零停机实现产品切换。图1展示年产40万吨典型线材轧机布局。
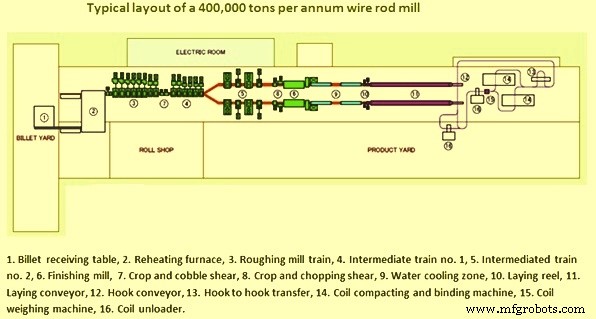
图1 典型线材轧机布局
轧机还需实现高精度轧制,轧辊承受高负荷和变化温度要求。工艺技术、机械设备、电气元件、自动化功能的组合是轧机设计核心,共同支撑宽工艺窗口以实现线材目标质量。轧机还需成本优化:工艺控制收率最大化、停机减少、维护成本管控等。
合金设计与在线热处理
为满足要求,轧制线材的钢材可能需足量合金元素在热轧中奥氏体强化,但会因轧态硬度升高导致冷镦成形性和拉拔极限恶化,故需昂贵热处理(如退火)软化。为降本简化流程,采用在线控冷系统,但仍需改进满足客户。线材生产商转向更复杂产品:结合张力控制与AGC(自动厚度控制)的在线热处理及精密轧制技术。坯料均匀加热与热轧张力控制常用于达成尺寸精度,因常规轧机难长期保证严格公差。
轧辊槽型设计
线材轧机常用槽辊。中间轧机常见槽型序列为“方-椭圆”和“假圆-椭圆”。粗轧机上游广泛采用“菱形-方形”、菱形-菱形、“箱型槽”等序列。摩根专利的椭圆-圆-圆-圆槽型序列专为大压下率轧制及正火、热机械处理设计,兼顾表面质量与轧辊寿命。槽型设计旨在确保高收率和线材质量,对控制生产成本至关重要。
生产率提升与灵活性
提升生产率通常聚焦最小化停机。通过减少换辊时间和需求(新终尺寸、新钢级、新形状),增强效果。提高系列工作范围(灵活性)即实现:以最少轧制制度变更轧制大量不同钢级、形状、尺寸。每个钢级有特定金属流动行为(如展宽差异)。还需缩短开机时间和等待正确轧制温度的时间(随钢级变化)。但不同加热周期在宽钢级范围内仍造成过高停机。为满足小批量、多品种市场需求,现代线材轧机必须高度灵活。
先进生产技术
线材生产技术进步(如轧期间冷却、精轧机后增设定径设备、改进控冷设施)使精密轧制和热机械控制工艺(TMCP)成为可能,拓展了低中碳钢线材范围,实现适合简化生产路线或直接加工的线材制造。
高精度轧制技术除改善产品尺寸(公差)外,还能实现低精轧温度。精轧机后布置紧凑定径机不仅提高生产率,还改善冶金性能。低温轧制利用热机械轧制细化晶粒,提高塑性,缩短后续热处理工艺。
热机械工艺关键参数
热机械工艺需考虑:(i) 轧机布置位置,(ii) 水冷位置,(iii) 轧制速率,(iv) 精轧温度。例如,引入迷你定径机组可将现有线材轧机精轧温度从>1000℃降至<950℃(受分离力和功率限制)。但无扭轧机与定径机需足够距离用于水冷降温。定径机位置关键:需预留时间让线材控冷均匀后再终精轧,避免线材芯部过热,对高精轧温度敏感、易晶粒粗化的特殊钢至关重要。
需应变量与精轧温度的临界组合以促进均匀组织。静态和亚动态再结晶强烈依赖温度和累积应变。定径轧制中若应变不足,再结晶不充分或再结晶核少,导致局部粗晶。
线材热机械处理带来更高精轧速度和更细奥氏体晶粒。结果是输送链上需不同冷却模式(因相变行为和叠圈重叠不同)。能预测热轧和控冷中奥氏体演变的数学模型,结合现有工厂工艺数据,可有效预测轧机配置、轧制和冷却实践对线材组织演变和均匀性的影响。
优越的冶金性能
精轧机与落料头间设置减定径机,水冷均匀区提供受控入口温度(低至750℃)以获细晶组织。改善性能可减少或免除昂贵下游退火工艺。多钢级受益于低温轧制:
- 冷镦线材:减少剥皮损耗,某些不锈钢和钛合金产品材料损耗降30%;成形性改善、公差优异使下游螺栓制造废料减50%。
- 弹簧钢线材:减少小直径线材马氏体生成,降低预拉拔热处理频次。
- 电极级线材:细化组织改善拉拔性,细晶抑制马氏体生成。
- 轴承钢线材:形成假球化组织,碳化物细小均匀分布;免除或减少下游球化退火,大幅降低渗碳温度时间,降低淬透性消除马氏体。
- 拉拔级线材:低温经减定径机带来多重优势:(i) 机械除鳞更好,氧化皮均匀破碎,表面马氏体减少,拉断减少;(ii) 优异尺寸公差椭圆度带来拉拔强度均一性;(iii) 润滑良好、变形均匀延长模具寿命;(iv) 自由尺寸轧制优化非标尺寸模具配置。
现代线材轧机普遍配备在线规格测量和在线辊缝调整系统,可首棒即合格,全程控制轧制,无需试轧。
表面缺陷检测技术演进
传统线材轧机表面缺陷检测手段粗糙:腐蚀锉磨、扩管试验、目视等。但面对高速现代轧机产量和质检人员恶劣工作环境,这些方法终显不切实际。热轧线材用户始终要求更好表面质量。提升出厂质量的努力已从单纯检测转向工艺改进。
熔炼和轧制工艺内部隐藏着表面缺陷潜在源。找到它们需要创造力。熟悉工艺改进者深知:需一个好的响应变量,以可靠测量工艺变更效果。若无明确测量手段调整工艺变量,弊大于利。上述轧机条件下,表面质量响应变量难以捉摸,但在线涡流表面检测系统显示出希望。这是目前唯一能在严重质量损失和材料损失发生前检出潜在生产问题的方法,同时能对轧制产品可靠检测瑕疵。已证明对热轧线材盘条多种表面缺陷发现极有用。尚不清楚能否检出紧密轧制的夹杂。更令人印象深刻的是,它能指示刻意或非计划工艺变更对盘条产生的影响。
制造工艺
- 镜面火花机 vs 线切割:核心差异与典型应用场景深度解析
- 轧机详解:类型、工艺流程与工业应用
- 锁杆选购专家指南:精准匹配您的安防需求
- 线切割EDM五大核心价值:复杂零件、零接触、低成本、微米精度、高公差——硬脆难加工材料终极方案
- 钼丝分类、特性与工业应用全景指南
- 钛丝:类型、特性与工业应用
- 合金 3 (C17510) TB00 棒材 – 高性能导电导热圆棒与扁棒
- 高性能合金 3 (C17510) TD04 棒材 – 卓越导电导热与强度
- UGI® 4362 固溶退火棒材、热轧棒材、车光棒材及盘条 — 高强度与耐腐蚀兼备
- AMPCO® 8 挤压拉拔棒材:高强度铝青铜,卓越耐磨耐蚀性能
- UGI® 4062 固溶退火热轧棒材及线材:优质双相不锈钢
- Epoxy RM511A 环氧玻璃布棒 — 高强度、符合 IEC 61212、耐高温复合材料