


汽车钢棒及线材坯料高级检测与表面处理技术
坯料检测与表面处理设施
相当大比例的钢棒和线材经后续加工(二次和三次加工)后用于汽车安全相关零部件。考虑到二三次加工的工艺性能及机械零件的使用工况,对这些钢棒线材的质量要求日益多样化。此外,全长质量保证的需求也在增加,钢厂必须执行极严格的质量标准。因此,作为钢棒线材生产起始原料的坯料检测与表面处理的可靠性显得愈发重要。
检测与处理方法
根据用途,坯料需进行表面检测和处理以最大程度减少表面缺陷。标准检测方法包括白光下的目视检查,或黑光紫外灯下的湿法磁粉检测。钢厂通常对坯料表面进行抛丸处理,以去除氧化铁皮并提高表面可见度,具体取决于待检测的表面状况类型。检测到的表面缺陷通常会被标记,并对这些位置进行处理,常用方法为机械打磨,有时也采用刨削。
连铸坯与轧制坯缺陷的差异
传统检测技术(目视法除外)主要针对轧制坯,适用于检测具有显著长度方向特征的缺陷,如夹杂、轧折、舌状缺陷等。而连铸坯包含完全不同类型的缺陷:针孔、角部撕裂、往复印痕、夹渣、浇注中断、双层结晶壳、折叠等。这些缺陷需要不同类型的检测设备,因为为轧制坯设计的检测技术难以检出这类新型缺陷。
检测与处理的关键作用
坯料检测与表面处理在棒线材质量保证中起决定性作用。坯料微小表面缺陷经轧制拉长后会形成大面积成品缺陷,导致高昂的处理成本,且难以实现全长质量保证。因此,钢厂必须采取措施,通过机械化、自动化检测提升缺陷检出能力,消除人工检测的感官误差。
坯料检测处理线主要设施
坯料检测处理线主要包含:(i) 坯料接收,(ii) 辊道输送,(iii) 抛丸清理机,(iv) 坯料矫直,(v) 坯料检测,(vi) 自动打磨机,(vii) 人工打磨工位,(viii) 坯料切割,(ix) 坯料标记,(x) 坯料出线栅。该生产线需满足以下要求:
- 与上游库存或连铸机实现全流程集成跟踪,直至坯料出线;
- 通过抛丸进行初步处理,去除氧化铁皮及浅层表面缺陷,同时提供适合检测的表面光洁度;
- 确保处理前精准检测,不漏报任何缺陷;
- 提供现代化作业工位与友好人机界面,实现安全舒适的远程操作,无需操作员进入设备区域;
- 可靠记录缺陷数据并精准传输至打磨单元,实现全自动处理循环;
- 保证最小切削量,仅针对缺陷有效区域,降低电力、砂轮等消耗成本;
- 提供软硬件接口,与连铸质量监控系统交互,通过预测分析优化周期与生产率;
- 适应宽范围表面温度运行,利用高温提高打磨金属去除率。
现代化自动化检测与处理
现代机械化自动化检测线中,检出的缺陷通过自动喷漆在发生位置精确标记。超差的表面或内部缺陷坯料可自动分流返修,也可按长度标准自动分选。
现代在线表面缺陷检测系统能按最终用途差异化标准,高精度、高可靠地识别缺陷。检测标准旨在满足客户对缺陷公差的质量要求,同时不检出对后续加工无影响的表面非均匀性。
检测技术
主要检测技术(图1)如下:
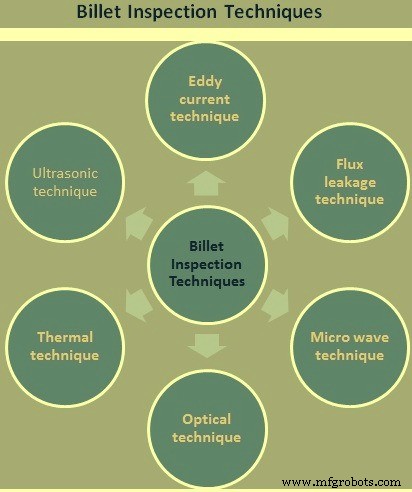
图1 坯料检测技术
涡流检测技术
涡流技术在常温和高温轧制产品上应用成熟。高温下探头靠近被测材料带来的工程难题已通过普及应用得到解决。应用于连铸坯检测时,为检出针孔类缺陷,检测间距需达1-2mm。常用高速旋转盘装载探头(如6个探头),在坯料纵向速度0.5-1.0m/s下,需6000-12000rpm转速才能实现1mm检测间距。小尺寸探头需1-2mm工作间隙,该方法存在技术难题,且对横向缺陷不敏感,针孔分辨力仍存疑。
替代方案是探头阵列块悬浮于坯料表面上方,该布局对横向裂纹、往复印痕、双层结晶壳、渣斑、浇注中断敏感,适用于多种连铸缺陷,但针孔检测仍是难题。拖曳式涡流探头对横向角部裂纹有效,对纵向角部裂纹效果较弱。
磁通泄漏技术
基于磁通泄漏的磁粉检测系统成熟可靠,但仅适用于冷坯。磁传感器直接扫描表面,或通过接触式磁带将磁像传递给独立扫描头。无论哪种方式,坯料温度均有上限。尝试将其用于连铸坯检测效果令人失望:针孔、横向裂纹等带横向分量的连铸缺陷易漏检,且虚假标记率极高。虚假标记率与检出效率同等重要。扫描间距问题同涡流技术,通常用机械方式产生横向扫描模式,因此该方法不适合连铸坯。
微波检测技术
微波检测概念较新,仅在实验室特定应用中验证。拟应用于钢厂在线坯料检测属首创。探头可距坯料表面数十毫米安装,降低机械损伤风险。但检测区域较大,预计仅对大面积缺陷或长度10mm以上的纵横向裂纹响应。往复印痕和浇注中断印痕也会产生显著响应。该探头有潜力但单台成本高昂。
光学检测技术
光学技术工程实施较易,探头可远离材料表面,可在正常线速下检测全长产品。主要缺点是无法按缺陷深度或严重程度分级,仅能区分黑白图像。需对视频信号处理以识别各类缺陷特征模式,且需要高强度连续光源以达到所需照度。
热成像技术
已投入大量精力将热成像/红外相机应用于轧制温度坯料检测。利用发射辐射和/或叠加反射辐射的多种组合(含颜色合成),终极目标是在冷却前在线控制热修复工艺。开发结果不一,但共同特点是仅能检出较大缺陷,不适用于连铸坯。近期Elkem推出的Thermomatic系统专为坯料检测开发,通过受控方式向坯料表面诱导热能,用高灵敏红外相机成像并关联热像识别纵向裂纹。但坯料温度范围严格受限,对横向缺陷不敏感,限制了连铸坯应用。
超声波检测技术
超声波技术因其他缺陷散射波干扰,缺陷分辨率差。需利用表面波识别表面缺陷,常规方法在正常坯料速度和温度下提供合适耦合剂通常成问题。激发表面波需良好控制入射角,而连铸坯常见表面状况使这难以保证。为克服耦合问题可采用电磁声波,但仍受磁通泄漏技术所述的缺陷检测局限。
检测技术选择
综上,三种方法对连铸坯更实用:(i) 光学技术,(ii) 微波技术,(iii) 涡流技术。光学系统在正确照度下能分辨针孔等微小缺陷区域,这是大多数方法难以识别的;也能响应入射光下显影的其他缺陷类型。微波系统工作间隙合理(约30mm),通常分辨大面积缺陷及长度≥10mm的纵横向裂纹,往复印痕和浇注中断印痕响应显著。涡流探头阵列需靠近表面(约3mm),但对横向裂纹、浇注中断、往复印痕等的分辨率优于微波技术。
坯料表面处理设施
打磨等表面处理技术的核心矛盾在于:一方面生产所需质量,另一方面造成收率损失。最经济运行的目标是同时满足表面质量要求并最小化收率损失。
许多钢厂仍普遍采用基于缺陷位置深度经验数据的全表面打磨。虽经检测,但为稳妥起见,尤其高品级钢材常采用全表面打磨以去除所有缺陷。
若能识别并选择性去除裂纹,即可实现经济效益。带自动相机识别的坯料检测系统为任意方向裂纹的可靠、可复现识别提供独特方案。裂纹位置可存储并传输至下游打磨机。
半自动选择性打磨
检测系统识别的裂纹显示在打磨机操作室显示单元上。打磨工作台运动与显示同步。操作员用操纵杆对准并打磨裂纹。特殊照明系统辅助目视检查裂纹是否清理干净。此组合既能手动选择性打磨,也能在缺陷率超限时全表面打磨。系统根据检测结果建议打磨方式,操作员可接受或覆盖。
全自动检测打磨
全自动系统中,检测系统确定的裂纹坐标传输至打磨机控制系统自动打磨。打磨机按坐标数据在坯料纵横向接近并执行打磨,操作员仅监督过程。
裂纹去除效果可由裂纹去除检测系统(工业相机+专用照明+自适应软件)自动控制。该组合提供最高自动化水平,可部分打磨裂纹、全表面打磨及圆角处理。
质量追溯与管理
自动化运行所需的物料跟踪系统还能记录存储每根坯料的检测与打磨历史。坯料处理可纳入从生产到最终产品应用的全流程质量管理体系。记录每根坯料检测数据的另一优势是可关联上游生产工艺。
制造工艺
- 现代化设施管理:适应40%建筑增长的关键趋势
- ANSI/ASHRAE/ACCA 180-2008标准:HVAC检查与维护综合指南
- 道达尔携手 SKF 为印尼天然气工厂制定一体化维护与检查策略
- 低成本自主巡检机器人:设计、开发与现场验证
- ExRobotics与横河电机合作,面向全球危险环境部署先进巡检机器人
- 跨检测系统融合AI与机器人 打造零缺陷生产新范式
- 设备测试检验四大核心价值:安全、产能、档案、成本
- CNC加工质量控制与检测全攻略:从机床验收到交付把关
- 机器人视觉检测:以精准自动化重塑制造质量与效率新高度
- 桥式起重机检验全周期指南:时机、必要性与合规路径
- OSHA桥式起重机检查:安全合规核心指南
- 面向精密钣金与零部件分析的加速2D/3D检测与逆向工程