


钢铁生产自动化技术:提升效率与可持续发展的关键路径
钢铁工业作为国民经济支柱,面临资源能源约束、环保压力、市场波动与质量升级多重挑战。自动化技术已从单一过程控制演进为覆盖全流程、全要素、全生命周期的智能化管控体系。本文系统阐述自动化在钢铁生产中的定义、目标、优劣势、人机协同模式、五级自动化架构、DCS分布式控制系统演进及钢铁自动化系统的特殊性(实时性、任务关键性、反应性),为构建智能制造工厂提供理论框架与实践参考。
一、 自动化定义与核心内涵
- 词源:希腊语“Auto”(自动)+“Matos”(移动) → “自我移动的机制”。
- 工程定义:一组技术集合,使机器/系统在无显著人工干预下运行,且性能优于人工操作(功率、精度、速度)。
- 本质:以计算机为核心的电子机械技术应用于过程系统,替代/辅助人工操作,实现自动数据处理与决策支持。
- 架构:现场仪表/传感器 → 数据采集传输 → 处理单元分析 → 控制设备执行 → 过程参数保持在容许范围。
二、 自动化目标与优劣势分析
1. 核心目标
- 提高生产线可靠性与运行可用性
- 改善人机系统性能:分配给计算机人类难以完成的动态复杂任务、或虽可完成但负荷高/压力大的功能
- 增强操作安全性:以近乎零差错的机器替代人工,消除人为错误
- 提升劳动经济性:减轻劳动强度、释放人力从事高价值决策
2. 显著优势(九大项)
- 生产过程精准控制
- 工艺稳定性提升、操作简便化
- 生产率显著改善
- 原料到产品周期缩短
- 单位材料/能耗降低
- 产品质量稳定性提高
- 生产成本下降
- 设备健康度改善(状态监测/预测性维护)
- 环境管理与操作/设备安全双保障
3. 潜在劣势与人因风险
- 操作员工作满意度下降(沦为“按钮工”)
- 警觉性降低(长期监控易疲劳漏报关键事件)
- 自动化自满(过度依赖、缺乏核查)
- 手动接管技能退化(应急时技能不足)
- 系统态势感知丧失(对全局过程理解淡化)
对策:保持熟练人工与高级自动化协同,设计支持人工接管的降级模式,强化操作员培训与态势感知界面设计。
三、 人机协同:监督控制五大通用职能
- 规划:自动化启动前的周期性任务规划
- 教导/编程:向自动系统下达指令、参数、程序
- 监控:启动自动化,实时监测偏差/故障
- 干预:必要时介入、调整自动化参数
- 评估学习:事后绩效复盘、经验固化
操作员角色转型为系统监视员,决策干预取决于感知准确性、关键事件遗漏概率、奖惩机制、策略相关性、阈值设定。自动化失效时需具备平滑接管能力。
四、 自动化与控制的区别与联系
- 自动化系统包含控制系统,逆不成立。
- 控制系统核心:输出跟随设定值(PID等调节)。
- 自动化系统功能更广:计算设定值、系统性能监控、启停管理、作业/设备调度、诊断维护、生产计划协同等。
五、 钢铁自动化系统的五大特殊性
- 反应性:持续感知环境刺激并产出响应,接口设计至关重要。
- 实时性:计算不仅要正确,更要及时;硬实时约束,错过截止期优于错误结果。
- 任务关键性:单点故障可导致灾难性设备/人员损失,需容错设计、冗余、应急预案内置。
- 大规模信息处理:全厂级海量数据采集、存储、分析、决策。
- 建模/建系统难度大:冶金过程强非线性、多相流、耦合机理复杂,稳定运行与“构建内嵌知识”极具挑战。
六、 自动化层级架构(五级模型)
| 级别 | 名称 | 核心功能 | 典型技术/设备 |
|---|---|---|---|
| L0 | 现场设备层 | 纯人工/本地手动控制 | 按钮、阀门、仪表 |
| L1 | 基础过程控制层 | 设备/过程直接控制,专用数字控制器(DDC),无组网 | PLC、DCS控制站、现场总线、变频器、伺服液压、AC驱动、MIMO/串级控制 |
| L2 | 监控优化层 | 生产调度+过程控制集成,物理模型下发最优设定值,故障检测/容错/冗余 | 过程模型、自动物料搬运、刀具设定、包装辅助、SCADA、工程师站 |
| L3 | 生产计划管理层 | 生产计划控制(PPC)、维护计划、数据分析、ERP集成,远程全景可视 | ERP、MES、APS、LIMS、质量管理、成本控制 |
| L4 | 企业协同/供应链层 | 跨地域卫星/远程控制,订单-物料-产能全链路协同,复杂ERP供应链套件 | 高级ERP/SCM、云制造平台、数字孪生工厂 |
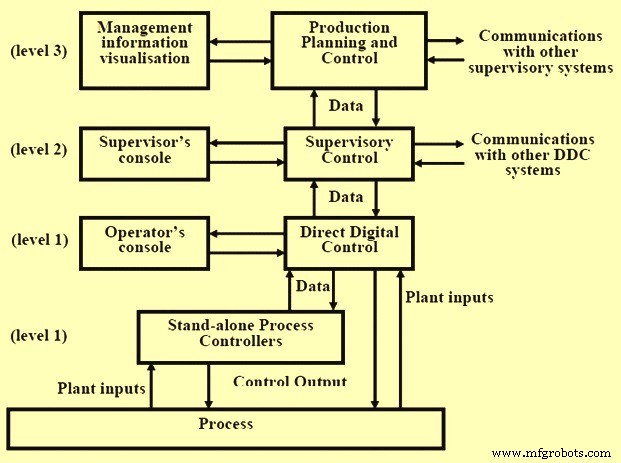
图2 自动化五级功能层次结构
七、 DCS分布式控制系统演进史
1. 发展四阶段
- 1970s中:微处理器DCS诞生,替代电子面板仪表,离散显面板,功能块:PID、滞后/超前、积分、死区、逻辑、计算器。
- 1980s早-中:视频工作站+共享控制器,复杂单元操作策略;PC/DOS标准化催生廉价SCADA+通用软件包(电子表格/数据库/桌面出版),虽限于非关键低风险场景,但确立开放架构愿景。
- 1980s晚-1990s早:DCS吸收低成本通用包:关系数据库、SPC、专家系统、过程仿真、CAD/制图、OO/Windows显示管理、植物间信息交换。
- 1990s后:网络化融合:开放OS(POSIX/UNIX)、OSI通信、客户端/服务器、X-Window、分布式关系数据库、SQL访问、OO编程/平台无关语言、CASE工程。现代DCS = 高性能分布式计算平台,支撑大规模实时过程应用。
2. 现代DCS五大子系统
- 操作员工作站(MMI/可视化)
- 控制器子系统(DDC直接数字控制)
- 数据采集子系统
- 过程计算子系统(优化/监控)
- 通信网络(开放标准互联业务/实验室/维护等系统)
3. 典型集成应用场景
- 自动化仓储包装线:原料接收至成品发运全订单协同
- 实验室信息管理(LIMS):在线分析+质保检验
- 生产排程接入业务系统:MRP/有限产能排程联动
八、 IT在钢厂自动化中的角色与边界
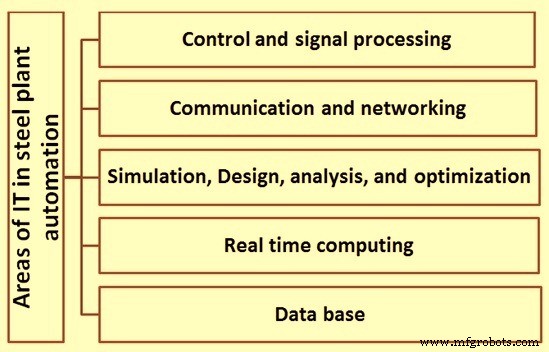
图1 钢厂运行主要IT应用领域
- 自动化≠IT:自动化包含大量硬件技术(仪表/传感、执行/驱动、信号调理、通信/显示、嵌入式/独立计算)。
- 随自动化系统知识化、大范围集成(物料/客户/财务/质量/成本/销售管理),IT渗透率剧增,成为自动化系统的神经中枢与数据底座。
九、 劳动密集vs资本密集:钢铁自动化的差异化特征
- 非完全无人化生产线,而是重点提升过程可控性、产品质量、辅助作业自动化(物流/搬运)。
- 三大显性特征:反应性、实时性、任务关键性(同上)。
十、 自动化灵活性与集成度分类
| 类型 | 特征 | 适用场景 |
|---|---|---|
| 固定自动化 | 专用设备、固定操作序列、高产率、产品不灵活 | 连续流/大批量离散生产 |
| 可编程自动化 | 电子控制改变序列/配置、重编程非平凡、中高产量、品种低 | 批次工艺、部分大批量 |
| 柔性自动化 | 高层指令(代码)驱动、自动换刀/传输、中低产量、高品种、频繁换型 | 车间/批次、需求驱动多品种 |
| 集成自动化系统(IAS) | 车间级全自动、计算机协调、CAD/CAPP/CNC/FMS/ASRS/机器人/自动起重/输送、排程控制、可集成业务库 | 全厂/全流程数字化工厂 |
十一、 结语
钢铁自动化已跨越从“过程调节”到“智能决策”的范式跃迁。L1-L2实时控制与优化、L3-L4计划协同与供应链集成、DCS开放架构与工业互联网融合、人机协同认知工程构成当前技术高地。面向“双碳”与高端制造,下一阶段演进聚焦:机理模型+数据驱动混合智能、全流程数字孪生、自主优化控制、跨企业协同制造、网络物理安全韧性。惟有将自动化嵌入企业核心竞争力体系,方能实现钢铁工业的高质量可持续发展。
制造工艺