


轧机辊材质选用与辊系管理:提升性能与寿命的专家指南
轧辊是轧机核心且高值易耗件,其性能直接决定轧制质量、产能与成本。本文系统梳理轧辊材质分类(铁基/钢基/硬质合金)、合金元素影响规律、各类热轧机型辊材选用对照表,并详述现代化辊系管理职能、关键设备配置、数字化管理系统(RSMS/RDMS)及布局安全要点,为轧钢企业提供选材、维护、采购全周期决策参考。
一、 轧辊材质分类体系
按含碳量分界(~2.4% C)划分为钢基辊(<2.4% C,无游离石墨)与铁基辊(>2.4% C,含石墨);另设双层浇铸复合辊(硬质外层+韧性芯)。铁基辊按显微组织/制造法细分六大类(图1)。
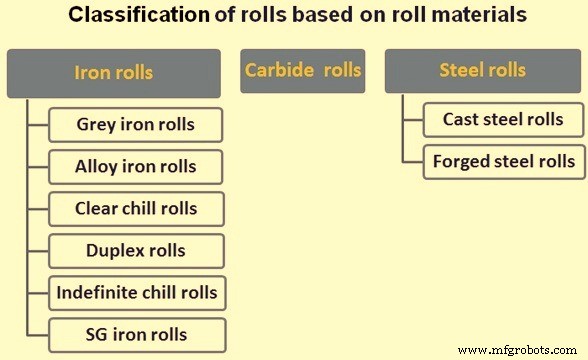
图1 轧辊材质分类体系
1. 铁基辊
| 类别 | 典型成分/特征 | 硬度(HS) | 典型应用 |
|---|---|---|---|
| 灰铁辊 | C 2.5-3%, Si 0.5-1%, Mn 0.4-0.8%, 片状石墨,自润滑、抗火裂 | 30-40 | 粗轧/中轧、推力环 |
| 合金铁辊 | 微量Ni/Cr/Mo强化;高合金Adamite铁(Ni 1%+Cr 1%等) | 38-50 | 精轧、耐磨要求高工位 |
| 冷硬/定性冷硬辊 | 表面白口层(~25mm)耐磨,芯部灰铁韧性,颈部不冷硬 | 55-65 | 板材、型钢精轧;高合金达65-90 HS |
| 复合/双金属辊 | 双层浇铸:高合金白口外壳(75-95 HS) + 灰铁韧性芯 | 75-95 | 高耐磨、高强度复合工况 |
| 非定性冷硬辊 | 极薄白口层,硬度平滑过渡(~1 HS/10mm),抗火裂/剥落优于定性冷硬 | 55-75 | Adamite非定性冷硬,可热处理强化 |
| 球墨铸铁(SG)辊 | Mg球化处理,球状石墨,强度~2×片状石墨铁,韧性~12× | 55-80+ | 常规铁辊强度不足、钢辊耐磨差场合;粗/精轧通用 |
2. 钢基辊
| 类别 | 典型成分/热处理 | 硬度(HS) | 典型应用 |
|---|---|---|---|
| 铸钢辊 | C 0.4-0.9%(普碳);C 0.8-1.0%+Ni/Cr/Mo(合金),热处理 | 28-55 | 重型轧机(0.4-0.6%C);四高机支撑辊(高合金) |
| 锻钢辊 | 锻造致密化;C 0.35-0.75%(普碳,正火);高合金(1%C+1.5%Cr)淬火 | 24-100 | 大坯/板坯粗轧(低硬);冷轧工作辊(90-100 HS全硬) |
3. 硬质合金辊
- WC/Co粉末冶金烧结+HIP致密化,金刚石磨削成型;极高硬度、长周命,用于高速线材精整块、型钢精轧。
- 近年推广硬质合金套筒+钢轴复合结构(机械装配或烧结冶金结合),延伸至中间轧机。
- 严苛冷却水质要求(pH窄范围、低硬度),防粘结相浸出导致早期失效。
二、 合金元素对辊材性能的影响规律(表1)
| 元素 | 合金铁辊 | 合金钢辊 |
|---|---|---|
| C | 增硬/脆/耐磨,降延性/冷硬深度 | 增硬/脆/耐磨,降抗冲击 |
| Si | 促石墨化、净化,降冷硬深度 | 脱氧/净化(0.2-0.35%)、增硬 |
| P | 增硬/脆 | 增硬/脆、降延性、偏析倾向 |
| S | 增硬/脆/冷硬深度 | 增硬/脆、降延性、慎用 |
| Mn | 低量降冷硬、高量增冷硬/脆,配合Ni/Cr增硬 | 增硬/脆、净化/增强度耐磨 |
| Ni | 增强/硬/耐磨,降冷硬深度,细化石墨增韧抗火裂 | 配合Cr增强/硬/抗火裂 |
| Mo | 增强/硬/抗火裂、细晶 | 增强/硬 |
| V | 增冷硬深度/强/抗火裂、降延性 | 增韧/硬/热处理响应 |
| Cr | 全程硬化剂、配合Ni/Mo、增冷硬深度 | 硬化剂、最佳配合Ni/Mo |
| Cu | 微量类Ni | 类Ni |
| B | 硬化剂、慎用 | 增硬 |
三、 主流热轧机型轧辊选用对照表(表2-6)
选型原则:按生产需求、初始成本、特殊质量要求综合权衡,建议与辊材供应商深度协同。
表2 大型初轧/板坯轧机
- 锻钢0.4%C (24-30 HS)、铸钢0.4-0.9%C (28-36 HS)、铸合金钢+Mo/Ni/Cr (30-42 HS)、Adamite铸钢高C全固溶+Ni/Cr (30-48 HS,需大水量冷却)
表3 小方坯/商品棒材轧机
- 粗轧:锻钢0.75%C (35 HS)、铸合金钢 (30-42 HS)、Adamite铸钢 (30-48 HS)
- 中间/精轧:球墨铸铁/珠光体球墨铁 (30-40 HS) → 直C非定性冷硬 (35-40 HS) → Adamite合金非定性冷硬 (35-50 HS) → 直C冷硬 (55-65 HS) → Adamite合金非定性冷硬 (55-70 HS) → 全硬合金非定性冷硬/Nironite (65-85 HS) → 高合金冷硬/导卫辊 (65-90 HS)
- 球墨铸铁粗轧 (55-65 HS)
表4 型钢轧机
- 粗/中/精轧通用:锻钢 (24-30 HS)、铸钢 (28-36 HS)、珠光体球墨铁 (30-38 HS)、铸合金钢 (30-42 HS)、Adamite铸钢 (30-48 HS)、特种球墨铁 (35-40 HS)、超共析钢+Ni/Cr/Mo (35-45 HS)、直C非定性冷硬 (38-40 HS)、Adamite合金 (38-50 HS)、Cr-W铸钢 (40-50 HS)、Adamite合金非定性冷硬 (55-70 HS)、球墨铸铁反转粗轧 (45 HS)、小型材球墨铸铁 (60-65 HS)
表5 中厚板轧机
- 粗轧:珠光体球墨铁 (30-38 HS)、铸合金铁 (40-42 HS)、特种球墨铁 (35-40 HS)
- 工作/精轧:直C冷硬 (55-65 HS)、+Mo冷硬 (55-65 HS,需工况稳)、合金非定性冷硬 (65-85 HS)、合金冷硬Ni铁 (65-90 HS)、复合辊(合金白口壳+灰铁芯, 75-95 HS,超精饰面、壳层自硬化)
表6 热带钢轧机
- 工作辊:锻钢 (24-30 HS)、Adamite铸钢 (30-38 HS)、超共析钢 (35-45 HS)、直C非定性冷硬 (38-40 HS)、Adamite合金球墨铁 (35-50 HS)、Cr-W铸钢 (40-50 HS)、直C冷硬 (55-65 HS)、+Mo冷硬 (55-65 HS)、Adamite合金非定性冷硬 (55-70 HS)、合金非定性冷硬 (65-85 HS)、合金冷硬铁 (65-90 HS)、锰系非定性冷硬 (75-85 HS,抗火裂/尾标/挫伤/剥落)、球墨铸铁粗轧 (60-65 HS)/精轧 (65-70 HS)/支撑辊 (50-55 HS)
四、 现代化辊系管理职能与设施
1. 核心业务流程
- 接收下线辊系 → 清洗拆解 → 火裂检测/直径测量/零件检验/轴承轮换
- 磨削/修槽工艺规划执行 → 成品辊入库待排产
- 轴承箱装配配对 → 辊系上线
- 剪切刃磨削、辊材绩效数据积累分析 → 反馈供应商改进下批次规格
- 失效分析配合提供全生命周期档案
- 库存管控下的及时采购计划
- 报废/断辊隔离处置
2. 关键硬件配置清单
- 重/中/轻型全自动CNC辊磨机/修槽机+上辊机器人(板材/长材分类)
- 硬质合金辊/环磨床(线材/小型材)
- 全规格套卸辊机、辊面喷射纹理机、车床/铣床/镗床
- 感应加热/表面淬火设备、轴承箱清洗机/翻转机
- 剪切刃磨床、辊子冷却/清洗站、立体库/辊架、辊系转运车
3. 数字化管理双系统
- RSMS(辊系管理系统):磨削/修槽过程监控、生产/消耗/需求数据采集分析、低资源占用。
- RDMS(辊缺陷管理系统):深度缺陷管理、自动纠偏动作、优化生产率。
- 要求与轧机主系统全集成、数据双向交换。
4. 布局与安全
- 物流通道优化、预留叉车通道。
- 自动化作业区设置安全围栏,仅允许维护/应急进入,杜绝人员误入。
五、 结语
轧辊选材是冶金学、力学、热学、经济学多目标耦合决策。从灰铁到硬质合金复合辊,材质进化始终围绕耐磨-抗热裂-韧性-成本四边形权衡。现代辊系管理已从“修磨配对”升级为全生命周期数字化资产运营:RSMS保障作业精益,RDMS驱动缺陷闭环,供应商协同实现材质迭代。未来趋势指向辊材基因组设计、磨削/修槽智能化闭环、辊系状态在线感知与预测性维护,以支撑高速、精密、柔性、绿色轧制新范式。
制造工艺