


金属锻造工艺全解析:分类、设备、缺陷控制与应用
锻造是金属在固态下受压塑性成形的核心工艺,通过锤击或挤压使金属获得致密组织、定向晶流、优异力学性能,广泛用于关键受力部件制造。本文全面解析锻造按温度(热/温/冷)、设备(锤/压力机)、模具(开模/闭模)的分类体系,详述自由锻、模锻、无缝环锻等工艺特点,梳理锻造设备(锤/螺旋压力机/液压机/机械压力机)选型原则,剖析典型缺陷成因与预防对策,为锻造工艺设计与质量管控提供系统指导。
一、 锻造基础认知
- 定义:金属工件在固态下,经模具/工具施加压缩力获得特定形状的加工过程。区别于铸造(液态成形)。
- 历史:溯源至8000 BCE铜锻造,从铁匠铺手工锤砧演变为机械动力锤/压力机自动化生产。
- 核心优势:组织致密、晶粒细化、晶流定向(顺应主应力方向)、消除内部孔隙/气孔、力学性能(强度/韧性/疲劳)远优于铸造/基体金属、材料利用率高。
- 经济适用性:模具成本高,适合大批量或仅靠锻造能获得所需性能的关键件。
二、 按工件温度分类
| 类别 | 温度范围 | 关键特征 | 优势 | 劣势 |
|---|---|---|---|---|
| 热锻 | 再结晶温度以上(钢~1250℃) | 避免加工硬化,变形抗力低,流动性好 | 高应变率易成形、再结晶软化、锻造力小 | 高温润滑难、氧化结皮、表面粗糙、尺寸精度低、冷却变形 |
| 温锻 | 室温~再结晶温度(钢700-800℃) | 降低流动应力/锻造力,保留部分热加工优势 | 模具/设备载荷低、延性高、可省中间退火、锻后性能好、高产率/精度/表面质量、材料/加工节省显著 | 温度控制精度要求高、模具寿命介于冷热之间 |
| 冷锻 | 室温附近 | 挤压/拔拔/镦粗/滚丝等多工序集成,软态材料(铝/低碳钢)优先 | 极高产率/模具寿命、力学性能强化、摩擦小、润滑易、无氧化/结皮、表面质量优、尺寸精度高 | 残余应力、需大吨位设备/高强模具、模具设计制造关键、工序间常需退火(软化) |
冷锻典型件重≤5kg,对称件≤3kg易自动化;材料覆盖低合金/碳钢、300/400系列不锈钢、铝合金、铜合金。一体化设计特征(法兰/凸台)使其在汽车转向/悬架、ABS、五金、国防件中极具成本优势。
三、 按设备分类:锤锻 vs 压力机锻
- 锤锻:多次冲击、依赖模具设计与操工技艺、适合中小批量、快速换模、长支分型锻件。主流为热锻。
- 压力机锻:单次连续挤压、模具设计关键、操工技艺依赖度低、适合大批量、高精度、自动化产线。
四、 按模具结构分类(图1)
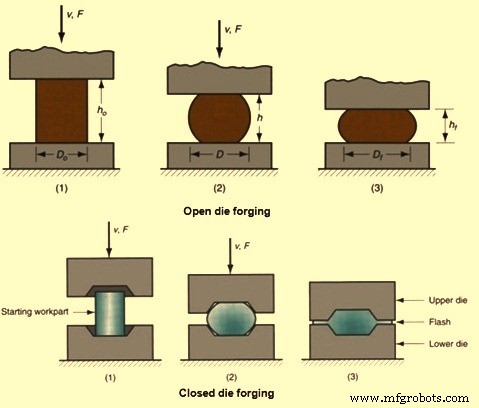
图1 开模锻造与闭模锻造示意
1. 自由锻/开模锻造
- 平模/简易模具,金属侧向自由流动,依靠工件移动控制形状。
- 适用大型简形锻件(>100吨、~25m),尺寸精度低,需高技艺操作工,模具简单廉价,工艺最基础。
- 形状能力广:阶梯轴、空心筒(可调长/壁厚/内外径)、环类(垫圈至厚壁筒)、轮廓成形壳体(压力容器含挤压嘴)。
- 多道次组合可实现复杂预成形(如齿轮毛坯: 拉长→镦粗→扩孔→环锻)。
- 全铁/非铁/特种合金(时效硬化超合金/耐蚀难熔合金)均适用;极限尺寸受限于最大铸锭。
2. 模锻/闭模锻造
- 上下模含精密型腔,金属完全受限流动,实现复杂三维形状、高尺寸精度、小余量/免机加。
- 重量跨度:克级~25吨以上;钢/铝/钛/镍基合金均适用;液压机/机械压力机/锤均可生产。
- 无飞边闭模锻:型腔几乎无溢料,对模具设计/料量控制/界面压力要求极高。
- 预成形(弯曲等)+精锻模多工序灵活组合,对称/非对称、薄长肋/凸台/孔腔/多平面弯曲均可实现。
- 工序安排:粗锻模→精锻模(同模块不同型腔),复杂件增设中间模。
3. 模具设计关键要素
- 依据:材料强度/延性、应变率/温度敏感性、摩擦特性、件形复杂度、模具高温强韧性/淬透性/抗热震/耐磨(抗氧化皮磨损)。
- 选材:工模具钢为主;决策因素含模尺寸/工件材质/形状复杂度/工序数/锻温/操作类型/成本/批量/热传递。
五、 专项锻造工艺
1. 无缝环锻
- 工序:厚圆饼冲孔→环坯→径向轧制/锤击扩径变薄。
- 规格:直径几厘米~10米,重量<1kg~150吨,高度几厘米~3米以上,壁厚/高比1:16~16:1(特殊工艺可超)。
- 轮廓环:内/外径带功能轮廓,大幅减少机加、实现零件整合。
- 性能:高切向强度/延性,适配齿轮、航空发动机轴承、车轮轴承、联轴器、转子间隔件、密封盘、法兰、压力容器、阀体。材质覆盖碳/合金钢、Al/Cu/Ti/Ni基合金。
- 锻压机挤压无缝管:直径1200mm、长6米以上。
2. 基本锻造操作动作
| 操作 | 描述 | 典型应用 |
|---|---|---|
| 拔长 | 轴向受力拉长、减小截面 | 轴类预成形 |
| 缩粗/镦粗 | 轴向受力增大截面、缩短长度 | 螺栓螺母头部、齿轮毛坯 |
| 扩孔/冲孔 | 空心件成形 | 环类、套筒 |
| 翻边/卷边 | 边缘翻转成形 | 法兰、盘类 |
| 弯曲 | 赋予曲率 | 弯轴、弯板 |
| 剪切 | 热态锤凿分离 | 分料 |
| 锻焊 | 高温锤击/加压接合 | 接长、异钢组合 |
| 平整/修光 | 消除锤痕/波纹 | 最终表面质量 |
六、 锻造设备选型指南
1. 设备分类本质
- 能量限制型(功限制):单击能量/力上限固定,不足则多击。包括:锤(重力落锤/双动力锤/垂直/水平对锤)、螺旋压力机(63-6300吨)、液压机(至50,000吨+)。液压机可配辅助水平缸侧向成形。
- 行程限制型(程限制):滑块行程固定(曲柄/肘杆/苏格兰轭/动楔),力不足则死车需换大机。典型机械压力机,能量源自电机,力/速度随行程变化,冲程范围选择关键。螺旋压力机亦可归属机械压力机大类。
2. 主流设备型谱
| 设备 | 原理/特征 | 能量/吨位范围 | 典型适用 |
|---|---|---|---|
| 重力落锤 | 势能转化动能,提升机构多样(板摩擦/带刹/汽缸/液压) | 0.6-400 kNm | 中小批、长支分型、传统热锻 |
| 双动力锤 | 下行加动力,同等落锤重能量/速度更高 | 3-830 kNm | 高能量需求热锻 |
| 垂直对锤 | 双锤头对撞,能量多作用于工件、基础震动小 | 30-2000 kNm | 大型重型锻件 |
| 水平对锤(冲击器) | 双滑块水平对撞,垂直装料/自动传送 | 4-55 kNm | 自动化热锻产线 |
| 螺旋压力机 | 飞轮驱动大螺杆上下往复,单击能量有限多击 | 63-6300吨 | 精密热/温锻、陶瓷/粉末成形 |
| 液压机 | 大液压缸驱动,行程/力/速度可调,最大50,000吨+ | 至50,000吨+ | 大型自由锻、挤压、等温锻造 |
| 机械压力机 | 电机→旋转→曲柄/肘杆等→直线压制,速度快、力随行程变 | 宽范围 | 高产率冷/温/热模锻、冲压 |
3. 选型决策因子
- 零件尺寸/复杂度、材料、质量等级、批量大小、自动化程度、车间布局、投资预算。
- 中小批/快速换模/长支分型→锤;大批/高精/自动化→压力机。
七、 锻造缺陷成因与预防对策
| 缺陷 | 典型成因 | 预防措施 |
|---|---|---|
| 未充模 | 模具设计不良、加热不足、料量不够 | 优化模具、确保加热规范、精确下料 |
| 模具错位 | 上下模对中偏差 | 精准对中、上下模配合半圆缺口定位 |
| 锻造叠层/折叠 | 金属流动不当、模具圆角过小、摩擦大 | 增大模具圆角、优化润滑、改善流动设计 |
| 透锻不全 | 表面变形未传递至中心 | 采用轻锤多击、控制变形渗透深度 |
| 组织性能波动 | 晶粒度/相组织不均 | 控制锻造温度/变形量/冷却速度、热处理均一化 |
| 过热/过烧 | 高硫/镍钢过热、晶界熔蚀 | 严控锻造温度上限、成分控制 |
| 麻面/氧化皮压入 | 高温氧化皮粘模带入 | 喷吹除鳞、模具涂层、润滑优化 |
| 镦粗鼓包/屈曲 | 高压缩应力下细长件失稳 | 控制长径比、分步镦粗、模具导向 |
| 表面裂纹 | 表心温差大、低温过度变形 | 合理锻造温度窗口、分级变形 |
| 微裂/残余应力裂 | 冷却不均/非均匀变形 | 炉中缓冷/灰埋慢冷、优化变形分布 |
| 冷隔 | 过度冷却、尖角、高摩擦 | 增大倒圆、改善润滑、控制节奏 |
| 流线错乱 | 模具设计导致金属流向错误 | 优化模具分型/预成形流线引导 |
| 白点 | 冷却不当(氢致裂) | 规范冷却制度、脱氢处理 |
| 飞边裂纹 | 飞边厚度不足 | 增加飞边厚度/修模 |
八、 结语
锻造工艺正从经验驱动向数字化/智能化转型:有限元仿真指导模具/工艺设计、锻造力/位移在线监测闭环控制、模具寿命预测性维护、锻件全生命周期追溯体系。热/温/冷锻协同、大型自由锻与精密模锻互补、无缝环锻向超大规格/复杂轮廓拓展、硬质合金/陶瓷/复合材料锻造前沿探索,共同支撑航空航天、能源装备、高端装备制造对极致性能与可靠性的需求。掌握分类体系、设备本质、缺陷机理,是锻造工程师驾驭复杂工况、实现“零缺陷”交付的基石能力。
制造工艺