


CAS-OB 法:氩氧处理的先进炉外精炼技术
CAS-OB 炉外精炼工艺概述
CAS-OB 法是二次冶金包处理工艺,用于通过化学手段加热钢液。CAS-OB 代表“密封氩气鼓泡成分调整-吹氧”。20世纪80年代由日本新日铁开发并获专利。CAS-OB 过程中最重要功能:将温度调整至最佳水平、精准加入合金元素。加热目的是确保送连铸机钢液具备足够温度。CAS-OB 属常压作业工艺。
CAS-OB 设计用于钢液成分温度均匀化控制。是为加热和合金化液态钢设计的包处理工艺。广泛用于不需真空脱气处理的钢种。近因真空脱气应用扩大,CAS-OB 使用有所减少。
CAS-OB 实现持续高合金得率,利用氧铝放热反应再热钢液。凭借良好化学成分控制、钢液均匀化、再热能力,CAS-OB 成为二次冶金理想缓冲工位。目标:均匀化控制钢液成分温度。报道称 CAS-OB 实现更好调度、改进温控、更高夹杂纯度。
工艺原理
CAS-OB 是为加热合金化液态钢设计的包处理工艺。工艺允许惰性氩气环境下加合金。允许顶枪同步加铝吹氧,反应生成氧化铝放大量热(放热反应),从而化学加热液态钢。
化学加热工艺中,钢通过溶解元素与氧吹放热反应加热。铝为首选化学加热元素。报道称液态钢中0.1%溶解铝与氧反应可产生+34℃温升。显然也存在辐射和包壁散热损失。图1展示 CAS-OB 工艺原理。
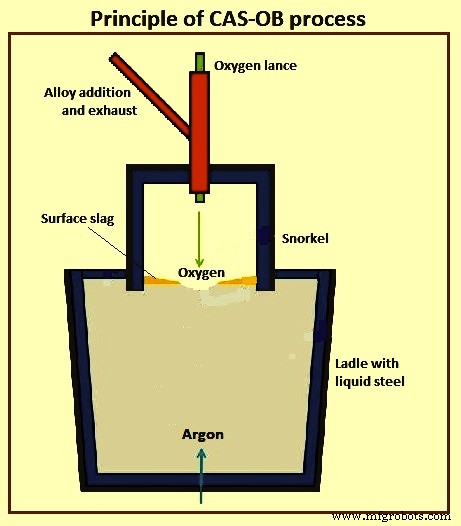
工艺设备
液态钢处理在配滑板水口和透气砖吹氩的包中进行。工艺设备含:固定可动支架上的吸嘴(亦称钟罩)。吸嘴顶部设端口,用于向吸嘴加铝铁合金(如需)及排气至煤气净化系统。吸嘴设计可下放氧枪、工艺仪表枪(取样、测温、测溶氧)、喷射金属粉、脱硫剂、钙硅线的枪。
吸嘴分两部分:上部仅内衬,下部内外双衬。吸嘴衬里通常用2%不锈钢针强化高铝浇注料。氧枪和吹氩浸没枪(底部透气砖无法供氩时用)衬里同用此料。吸嘴底部也用铬镁砖。有专门形状浸没枪供额外氩搅拌。
吸嘴顶部衬里寿命通常400-600包,底部衬里50-150包。氧枪衬里≥100包,吹氩枪≥150包。
CAS-OB 工艺流程
初炼(转炉或电弧炉)液态钢最初倒入包。包由钢壳内衬耐火砖或浇注料组成。耐火层提供隔热,耐~1600℃钢液腐蚀环境。处理中钢成分与加氧反应形成渣相。氧化物加入物溶入渣相。典型渣成分:FeO、SiO₂、MgO、Al₂O₃、CaO。CAS-OB 中渣相参与反应,保护液态钢隔绝大气并作绝缘层。
CAS-OB 设计在钢面上方建立惰性氩气氛,允许加合金不接触大气氧或氧化渣。通过底部透气砖吹氩在液面形成无渣区(称“渣眼”)。氩气泡到达钢面推开包顶渣层形成无渣区。形成所需渣眼大小的氩流量随透气砖状况、包顶渣深度、渣流动性变化。渣眼形成后降吸嘴入渣眼。
工艺操作通过三项核心要素:(1) 包顶耐火吸嘴,可容纳氩气惰性气氛或氧铝化学反应;(2) 氩气供应;(3) 水冷氧枪。这些是工艺核心。
工艺主特征:耐火吸嘴下加合金。吸嘴提供保护环境加合金,钢面敞开但受保护隔绝周围大气。也确保吸收氮保持低水平。氩鼓泡也提供搅拌均匀钢温成分。
钢包定位使吸嘴正对透气搅拌砖上方。确保钢液激荡面限于吸嘴下方。必要时专用浸没枪额外氩搅拌。再热通过注氧配合加铝实现。
底吹氩气在渣层形成“敞开渣眼”。吸嘴降至渣层敞开渣眼上方液面。特别允许顶枪同步加铝吹氧。生成氧化铝需上浮产出洁净钢。在此无渣区加铁合金得率更高。
工艺主要阶段:加热、渣还原、合金化(可选)。加热阶段目的:连铸前将液态钢温度升至目标值。实际加热前,底吹氩搅拌钢液在钢浴表面形成无渣敞开渣眼区。随之耐火吸嘴部分浸入液态钢。
加热阶段:固体铝颗粒加入吸嘴内自由钢面。超音速枪吹氧氧化铝,放热反应升钢温。生成氧化铝进入钢面上方渣相,部分铝溶入钢。铝氧反应热可使钢温以≤10℃/min 速率升高,无过度设备磨损。
强烈枪吹除铝外,部分钢相其他金属(锰、硅、铁)氧化入渣。经济上不利,故通常加热后需渣还原。
除增加渣中氧化铝,吹氧导致渣中 FeO、SiO₂、MnO 增加。为避免金属成分过度损失,加热后进行渣还原。还原阶段提升吸嘴结构,底部透气砖吹氩搅拌钢液。剧烈氩搅拌产生包内钢循环运动。
渣还原阶段:底吹惰性气体(通常氩)强烈搅拌钢相。气体搅拌迫使钢相作圆周运动。钢渣界面流动钢使顶渣层脱离微小液滴。渣滴和钢形成乳浊液,相间巨大界面面积加速钢渣传质,提供有利还原反应条件。
钢循环流对顶渣施加剪切应力使微小液滴脱离,导致钢渣界面积剧增。巨大界面积提供高还原率有利条件。
工艺通常分加热、合金化、渣还原。加热阶段目标:固体铝颗粒加入熔池、顶枪同步吹氧,化学加热升钢温。实践中化学加热速率受限,避免热传递(辐射对流)给壁结构带来过大热应力。
CAS-OB 处理程序:定义钢液液位确定吸嘴浸入深度。降吸嘴前增大氩流量形成无渣敞开渣眼供吸嘴浸入。吸嘴降入后减小底吹,铝或硅铝脱氧钢液。视测温结果,脱氧后进行化学加热。加热阶段固体铝颗粒加入钢面、顶枪同步吹氧。加热完成后可能合金化阶段。吸嘴提升前加热前和合金化后取钢样。图2示意 CAS-OB 装置示意图。
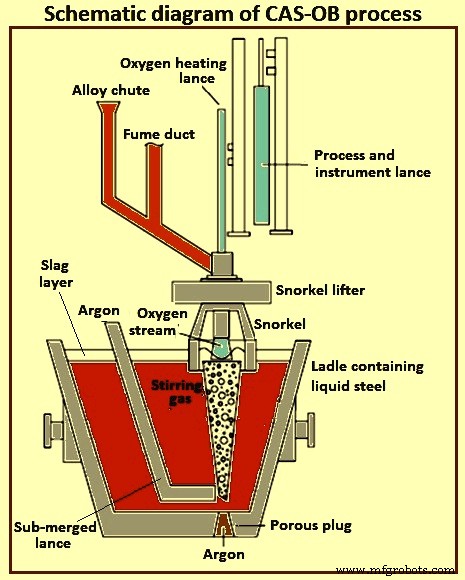
送包至处理位后,启动包底透气砖吹氩,目视监测吹氩情况。同步测游离板高度计算钟罩移动值。确保钟罩下端浸入液钢≥200mm。测液钢温度和溶氧活度。
降吸嘴前增氩流使吹氩区液面形成“敞开渣眼”。在“敞开渣眼”区降吸嘴。吸嘴降入液钢至所需深度后减氩流。吸嘴内渣上方钢液自由表面作为加颗粒铝和其他脱氧添加剂场所。随后均匀化液钢4-5分钟。再减氩流取样测温。按测温结果计算化学加热所需铝量和氧量。
CAS-OB 工艺特殊特征
CAS-OB 多特殊特征。吸嘴下至钢面在“渣眼”(鼓泡羽流推开渣形成无渣区)上方产生惰性区。吸嘴下进行合金加入和氧铝注射化学再热。产生氧化铝比包精炼炉多,氧化铝需上浮得洁净钢。
吸嘴直径对确保渣层无渣区关键。需知底吹时敞开渣眼直径确定。敞开渣眼直径可借鼓泡羽流几何(羽流锥)估算,取决于气流速率。
CAS-OB 中底吹透气砖开启对确保敞开渣眼重要。为避免透气砖开启失败风险,采用吸嘴位置切换系统。此布置可将吸嘴位置切换至良好吹氩区域。
CAS-OB 总氧含量通常与氩鼓泡法和包精炼炉相似,略逊于 RH 真空脱气工艺。
工艺中 skull 附着于吸嘴上部,氧化物附着吸嘴下部。吸嘴下部氧化物生长导致与出钢包边缘冲突致钟罩损坏。
优缺点
CAS-OB 优势:(1) 出钢温度降低约15℃;(2) 转炉重吹包数减少;(3) 快速可靠合金均匀化;(4) 合金材料高且可预测得率;(5) 铝消耗低;(6) 连铸目标温度达成更一致;(7) 处理后总氧含量低;(8) 实现窄公差合金化;(9) 降低合金消耗成本;(10) 废包减少;(11) 转炉与连铸机间缓冲改善出钢条件。
CAS-OB 缺点:(1) 渣料需包运输至工位前加入;(2) 工艺无法脱硫。建设 CAS-OB 工位投资成本高于 IR-UT(喷射精炼升温)等其他加热工艺,尽管 CAS-OB 加热速率更高。此外渣常粘附钟罩结构导致钟罩重量体积增加,可能对 CAS-OB 操作产生不利影响。
制造工艺