


铆钉全解析:定义、分类、铆接工艺与接头设计指南
铆钉是永久性机械连接件,通过塑性变形形成过盈配合,广泛应用于航空、船舶、锅炉、桥梁、建筑、集装箱、汽车车身等承载结构。本文系统梳理铆钉类型、铆接工艺、接头形式及设计要点。
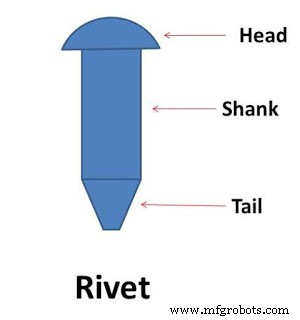
铆钉基本结构与铆接原理
- 结构:圆柱杆身 + 成型头(预制头) + 待成型尾部
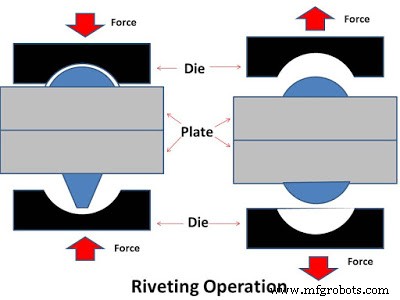
- 铆接过程:
- 两工件钻制同轴孔(孔径 = 铆钉公称直径 + 0.1~0.2mm)
- 铆钉插入孔中,预制头贴紧工件
- 尾部经铆锤/铆钉枪/旋压/液压塑性变形,形成二次头(闭合头)
- 二次头夹紧工件,产生轴向夹紧力 + 径向膨胀填充孔隙 → 剪切抗力 + 密封/防松
- 不可拆卸性:拆卸必须破坏铆钉或工件
铆钉分类体系
一、实心铆钉(传统主力,现多被焊接/高强螺栓替代)
按头部形状分:
| 类型 | 头部形状 | 特点/应用 |
|---|---|---|
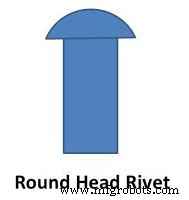
| 圆头铆钉 | 半球头 | 通用、强度高、头部突出、气动/液压铆接 |
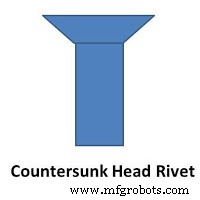
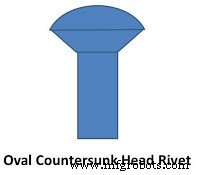
| 沉头铆钉 | 锥面头(120°/100°/90°) | 外表面平整、气动外形要求、沉头孔配合 |
| 半沉头铆钉 | 圆台+小圆头 | 折中:既有沉头平整又有头部强度、美观 |
| 平头/大扁圆头 | 圆柱平头 | 受剪面大、薄板/非金属材料连接 |
| 圆锥头/盘头 | 圆锥台 | 流线型、航空早期应用 |
二、盲铆钉(拉铆钉/抽芯铆钉) — 单面作业革命
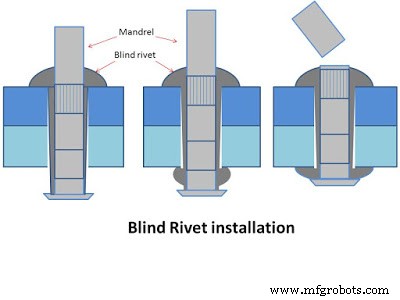
- 结构:空心铆钉体 + 拉芯(芯棒)
- 原理:铆枪拉拔芯棒 → 芯棒头部膨胀铆钉体尾部 → 芯棒断裂于预设断槽 → 形成二次头
- 核心优势:
- 单面操作:背面无法触及场景(闭合型材、管道、箱体内部)
- 安装速度极快:秒级/件,自动化线易集成
- 无需对中精度高:孔径公差宽松
- 材料组合灵活:铝/钢/不锈钢/钛/塑料铆钉体 + 钢/不锈钢芯棒
- 分类:开口型(通用)、封闭型(密封/防渗漏)、花瓣型(软材料/复合材料)、结构型(高强度/带锁芯)、抽芯螺母(铆螺母)
三、特种/高性能铆钉
| 类型 | 特点 | 典型应用 |
|---|---|---|
| 高强度结构铆钉(锁栓/锁铆钉) | 芯棒锁定机构、抗振动松动、剪切强度接近高强螺栓 | 航空主结构、桥梁、重型车辆 |
| 自冲铆钉(SPR) | 无需预钻孔,冲压连接多层板材(含铝/钢/复合材料) | 汽车白车身混合材料连接(铝-钢) |
| 速度铆钉/塑料铆钉 | 塑料材质、手指压装、电子/内饰/非结构件 | 家电、汽车内饰、电子外壳 |
| 爆炸铆钉/化学铆钉 | 特殊环境(水下/地下/易燃) | 管道修复、矿山支护 |
铆接接头形式设计
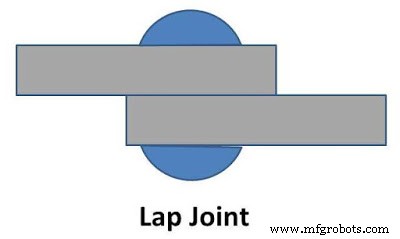
1. 搭接 — 最基础形式
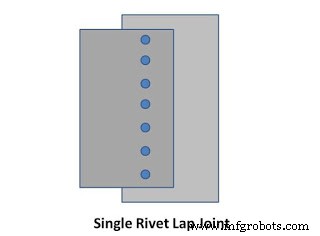
两板重叠,铆钉穿透重叠区。按排数/排列分:
| 接头形式 | 排数/排列 | 承载特性 | 效率 |
|---|---|---|---|
| 单排搭接 | 1行 | 剪切单剪、偏心拉伸 → 剥离应力 | 低(~50-60%) |
| 双排搭接 | 2行平行 | 剪切分担、偏心减小 | 中(~70-80%) |
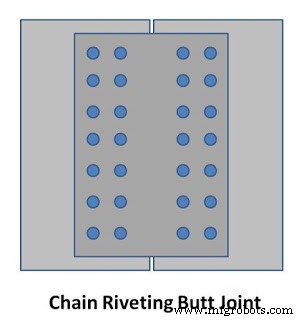
| 链式排列 | 多行、铆钉对齐 | 截面净区弱、易撕裂 | 较低 |
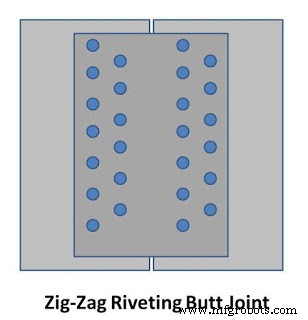
| 之字/梅花排列 | 多行、交错 | 截面净区均匀、抗撕裂强、推荐 | 高(~80-90%) |
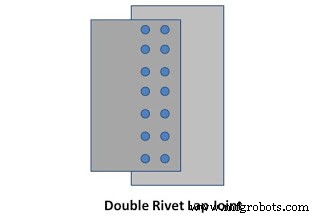
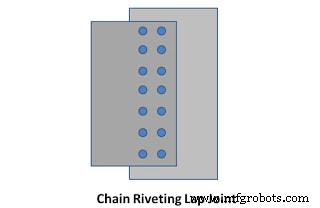
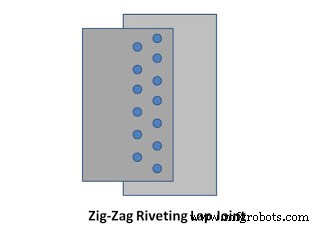
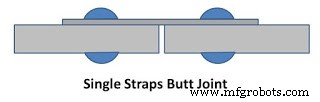
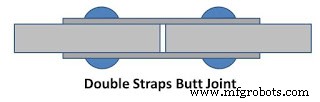
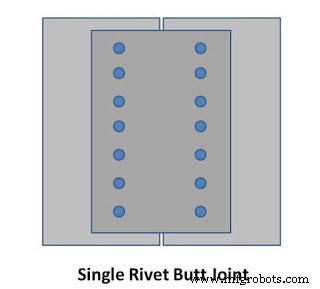
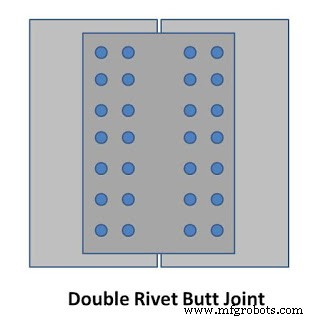
2. 对接 — 轴向对齐,需盖板
两板端面对齐,一侧或双侧加盖板,铆钉穿透盖板+工件。分类:
| 接头形式 | 盖板 | 特点 |
|---|---|---|
| 单盖板对接 | 单侧1块 | 结构简单、偏心弯曲大、效率低 |
| 双盖板对接 | 双侧各1块 | 对称、无偏心弯曲、受力均匀、结构效率最高 |
| 单排/双排/链式/之字 | 同搭接排列规则 | 双盖板+之字排列 = 最高效率 |
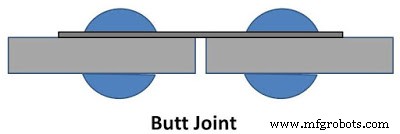
铆接设计核心参数
| 参数 | 推荐值/公式 | 备注 |
|---|---|---|
| 铆钉直径 d | d = 1.2~1.4 √t (t=薄板厚度) 或 查标准系列(GB/T 823-827等) | 常用: 3, 4, 5, 6, 8, 10, 12, 14, 16, 18, 20, 22, 24, 27, 30mm |
| 节距 p (同排中心距) | p ≥ 3d (通常 3d~8d) | 过小削弱板条、过大增加重量 |
| 排距 a (行间距) | 链式: a ≥ 1.5d~2d; 之字: a ≥ 0.6p (等边三角形最优) | 之字排列 a = 0.866p 最佳 |
| 边距 e (孔中心至板边) | e ≥ 1.5d~2d (通常 2d) | 防边缘撕裂 |
| 孔径公差 | H12/d10 或 d+0.1~0.2mm | 过大降低填充率、过小装配难 |
| 铆接长度/夹持长度 | L = Σ板厚 + 1.5d(预留成头余量) | 实心铆钉需精确计算 |
强度校核(简化)
- 剪切强度:τ = F / (n × πd²/4) ≤ [τ] (n=剪切面数,搭接/单盖板 n=铆钉数;双盖板 n=2×铆钉数)
- 挤压强度:σy = F / (n × d × t_min) ≤ [σy]
- 板条拉伸强度(净截面):σ = F / ((w - n_hole×d) × t) ≤ [σ]
- 剥离应力(搭接):需增加铆钉排数/改双盖板对接消除
现代铆接技术趋势
- 自动化铆接:机器人铆钉枪/铆接机、视觉定位、力控/位移监控、质量追溯
- 混合连接:铆钉+结构胶(铆胶混合) → 疲劳寿命提升10倍+、密封、阻尼、防腐
- 智能监测:铆接力-位移曲线实时判定合格/不合格、自动剔除
- 轻量化材料适配:铝合金/钛合金/复合材料/多材料叠层专用铆钉(SPR、流形铆钉、复合材料专用盲铆钉)
- 数字化交付:铆钉BOM参数化、铆接工艺仿真(FEA)、虚拟装配
结语
铆钉虽古老,却以不可拆卸的可靠性、单面作业的灵活性、混合材料连接的包容性,在航空、汽车、轨交、新能源、海工等前沿领域持续焕发生机。工程师应掌握:选型逻辑(结构/盲铆/特种)、接头布局(之字>链式、双盖板>单盖板)、参数校核(剪切/挤压/拉伸/剥离)、自动化集成与质量监控,将铆接技术发挥到极致。
制造工艺