


顺铣与逆铣核心区别详解:12大维度对比与选用原则
铣削中,铣刀旋转方向与工件进给方向的相对关系决定了顺铣(下铣)与逆铣(上铣)两种基本方式。两者在切屑形成、切削力、刀具寿命、表面质量、工装要求等方面差异显著,直接影响加工质量与效率。
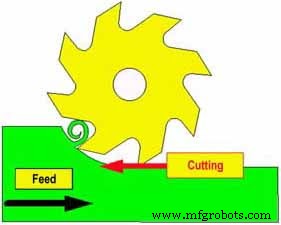
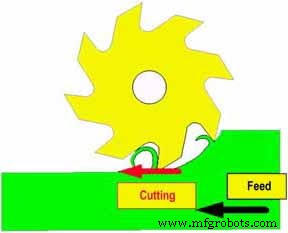
核心定义与运动关系
| 项目 | 逆铣(上铣/常规铣) | 顺铣(下铣/爬铣) |
|---|---|---|
| 相对运动 | 铣刀旋转方向 与 进给方向 相反 | 铣刀旋转方向 与 进给方向 相同 |
| 切屑厚度变化 | 零 → 最大(切入薄、切出厚) | 最大 → 零(切入厚、切出薄) |
| 切屑流向 | 向上抛出,易落在已加工面再次切削 | 向下排出,落在未加工面/排屑槽 |
| 切削力垂直分力 | 向上掀起工件,需强力压紧 | 向下压紧工件,利于装夹 |
12大维度深度对比
| 序号 | 对比维度 | 逆铣(上铣) | 顺铣(下铣) |
|---|---|---|---|
| 1 | 切削力特性 | 切入冲击大,切削力波动大,主切削力方向不稳 | 切入平稳,切削力均匀,主切削力方向稳定 |
| 2 | 刀具磨损/寿命 | 磨损快:切入滑动摩擦、切出厚屑冲击、积屑瘤易产生 | 磨损慢:切入即切削、无滑动摩擦、切屑带走热量 |
| 3 | 刀具寿命 | 低(典型降低30%-50%) | 高(标准推荐首选) |
| 4 | 表面质量 | 较差:切屑二次切削、向上力致振动颤刀 | 优:切屑不干扰已加工面、向下力抑制振动 |
| 5 | 工件硬化层/残余应力 | 切入滑动摩擦+切出挤压 → 表面加工硬化重、拉应力 | 切屑带走热量、压缩应力主导 → 表面完整性好 |
| 6 | 工装夹具要求 | 高:需抗向上掀离力,夹具复杂、成本高 | 低:向下压紧力自助装夹,普通平口钳/压板即可 |
| 7 | 机床进给机构要求 | 需消除丝杠侧隙,防止“爬行/窜刀”(切削力方向与进给相反) | 对侧隙不敏感,切削力助推进给,需防溢出/自进给过快 |
| 8 | 毛坯/铸锻表面加工 | 适合:刀尖切入薄,避开硬皮/砂眼/氧化皮 | 不利:刀尖切入厚,直接冲击硬皮 → 崩刃风险高 |
| 9 | 薄壁/低刚性工件 | 向上力致工件变形/振动大 | 向下力压紧工件,变形小,首选 |
| 10 | 难切削材料(高温合金/钛/淬火钢) | 切入滑动加剧工件硬化、刀具磨损极快 | 切入即切削、热量随切屑带走、显著延长刀具寿命 |
| 11 | 切削液渗透/冷却 | 切屑向上阻隔切削液进入切削区 | 切屑向下带动切削液进入切削区,冷却润滑效果好 |
| 12 | 现代应用普及度 | 传统教学/老旧机床/硬皮毛坯/无侧隙补偿机床 | 现代CNC主流推荐,高速/高精/难加工材料首选 |
关键决策逻辑:何时选逆铣?
尽管顺铣综合优势明显,但以下场景必须/建议逆铣:
- 毛坯硬皮/铸造氧化皮/锻造表面/淬火层:逆铣薄切入保护刀刃
- 老旧机床/无侧隙补偿/丝杠磨损大:逆铣切削力对抗侧隙,防窜刀
- 陶瓷/PCBN/高脆性刀具:避免切入厚屑冲击崩刃
- 薄壁件但装夹极不刚性(无法承受向下力):罕见特例
- 特定轮廓几何约束:内角/深腔/刀具伸出过长,逆铣切削力方向更有利
现代CNC编程实务建议
- 默认策略:CAM软件默认生成顺铣刀路(G代码G41/G42左/右刀补配合)
- 混合策略:粗加工顺铣(高效、护刀) → 精加工顺铣(表面质量);仅首刀切入硬皮区段用逆铣
- 高速铣削(HSM):小切深大进给、恒定切削力 → 必须顺铣
- 五轴联动:刀具姿态连续变化,软件自动判断局部顺/逆,重点控制切入切出过渡
- 机床补偿:激光干涉仪补偿丝杠侧隙/螺距误差,释放顺铣潜力
典型故障现象与对策
| 现象 | 可能原因 | 对策 |
|---|---|---|
| 顺铣“窜刀/自进给” | 丝杠侧隙大、切削力过大、进给驱动刚性不足 | 紧固/预紧丝杠、减小切深/进给、启用侧隙补偿、检查伺服增益 |
| 逆铣颤刀/表面波纹 | 向上掀离力致工件/夹具振动、主轴轴承游隙 | 加强压紧、减小切深/进给、增加阻尼、检查主轴 |
| 刀具崩刃(顺铣首刀) | 切入硬皮/夹渣/气孔、刀具悬伸过大、进给过大 | 首刀逆铣/减小首刀切深、缩短伸出、检查毛坯质量 |
结语
顺铣是现代高效精密铣削的首选基准,逆铣是特定工况的战术补充。掌握切屑厚度形成规律、切削力矢量方向、机床-刀具-工件-夹具系统动态交互,才能在复杂实际工况中做出最优刀路决策。建议:编程默认顺铣,工艺单标注逆铣区段,现场按刀具/毛坯/机床状态微调。
制造工艺