


牛头刨床与刨床核心区别详解:结构、运动、应用十维度对比
牛头刨床与刨床虽同属往复切削机床、均用单刃刀具加工平面/槽/沟,但运动形式本质相反,导致结构、规格、精度、生产率、适用工件截然不同。本文通过十维度对比表与场景分析,彻底厘清两者界限。
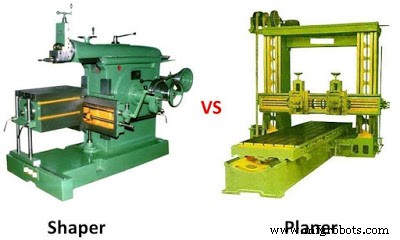
核心差异:谁动谁静?
| 核心要素 | 牛头刨床 | 刨床 |
|---|---|---|
| 主运动(切削运动) | 刀具(滑枕)往复 | 工件(工作台)往复 |
| 进给运动 | 工作台间歇横向/垂直/旋转进给 | 刀架/滑枕横向/垂直进给 |
| 工件状态 | 固定于工作台 | 随工作台往复运动 |
| 刀具状态 | 随滑枕高速往复 | 相对静止(仅作进给微动) |
十大维度深度对比
| 序号 | 对比维度 | 牛头刨床 | 刨床 |
|---|---|---|---|
| 1 | 适用工件尺寸/重量 | 中小型:≤1-2吨,可装夹于工作台 | 大型/重型:10-100吨+,工作台承重大、行程长(4-20m+) |
| 2 | 运动部件惯性/动态 | 滑枕轻(百公斤级),高速往复易实现,快速返回比大(1:2-3) | 工作台重(吨级),往复惯性巨大,速度低、返程快速困难,辅助时间占比高 |
| 3 | 切削速度/生产率 | 较高:主运动轻快、快返高效、单位时间切削长 | 较低:主运动重、加减速耗时长、单位时间有效切削比例低 |
| 4 | 加工精度/表面质量 | 一般:IT8-IT9, Ra 6.3-12.5μm,滑枕悬伸变形影响 | 高:IT6-IT7, Ra 3.2-6.3μm,工作台导轨刚性强、热变形对称、刀具刚性好 |
| 5 | 刀具配置/同时切削 | 单刀具,单刃/成型刀,顺序加工 | 多刀具(2-6把) 同时安装于横梁/立柱刀架,**多面/多槽同步切削** |
| 6 | 刀具类型 | 单刃刨刀(高速钢/硬质合金焊接/机夹) | 单刃刨刀,但可多把组合,亦可装盘铣刀/成型铣刀 |
| 7 | 驱动机构 | 曲柄连杆/液压/伺服曲柄/电子凸轮 — 快返易实现 | 齿轮齿条/液压/伺服齿条 — 大惯性下平稳启停、定位精度是挑战 |
| 8 | 机床占地/布局 | 紧凑,立式布局,占地小 | 巨大:工作台行程定宽度,总长=行程×2+立柱,厂房跨度/地基要求高 |
| 9 | 操作/装夹便利性 | 工件静止,装夹找正直观简便 | 工件大/重,需起重机/地轨/定位销/液压夹紧,装夹调整耗时长 |
| 10 | 典型应用场景 | 中小型零件:平面/台阶/槽/键槽/燕尾槽/倾斜面、单件小批、模具型腔修配、教学实训 | 大型结构件:机床床身/立柱/工作台/导轨面、船舶分段/桥梁构件/风电法兰/重型机架/大型模具底板 |
深度解析:运动形式决定的工艺边界
为什么牛头刨床做不了大件?
- 工作台尺寸/承重限制:典型工作台 400×1000 ~ 1000×3000mm,承重<2t
- 滑枕悬伸刚性:大工件要求大切深/大进给,滑枕挠度变形不可控
- 装夹空间:大件无法上台、无法找正、无法夹紧
为什么刨床精度反而更高?
- 工作台导轨宽、长、刚性极强,承载工件重量自重预压,几何精度基准稳定
- 刀具/刀架短、粗、双支撑(横梁+立柱),切削刚性远优于悬伸滑枕
- 热变形对称:工作台往复运动,热源相对分布均匀,热膨胀对称补偿
- 多刀具平均误差:多刀同时切削,单刀误差互补,整体尺寸一致性好
为什么现代制造中刨床地位下降而牛头刨床/插床仍存?
- 大型平面加工:龙门铣/加工中心/落地镗铣全面替代刨床 — 更快、更精、更灵活、可五轴
- 内部轮廓/键槽/花键/盲槽:立式刨床/插床/拉床/电火花/激光/线切割替代 — 牛头刨床无法进内孔
- 牛头刨床/插床存活生态位:超长行程(>3m)窄槽/导轨面修复、特大型工件局部刨削、低成本单件/教学/特种材料(石墨/复合/陶瓷)干切削
现代化演进与替代技术
| 传统设备 | 现代替代/升级方向 | 核心优势 |
|---|---|---|
| 大型刨床 | 龙门五轴加工中心 / 落地镗铣床 / 重型卧加 | 多面单装夹、五轴曲面、高速高精、自动化集成、占地相对小 |
| 牛头刨床 | 立式加工中心 / 龙门铣 / 专用数控刨/插床 / 线切割 / 电火花 | 通用性强、自动化标准、刀库/测量/监控集成 |
| 立式刨床/插床 | 数控插床 / 滚齿机 / 齿形铣 / 线切割 / 电化学/激光微加工 | 内部齿形/花键高效精密、自动化、无切削力/无应力 |
选型决策清单
- 工件最大外形尺寸/重量 → 能否上牛头刨床工作台?
- 加工特征:外部平面/槽 vs 内部键槽/花键/盲孔
- 批量:单件/小批(通用机床) vs 中批/大批(专机/加工中心/产线)
- 精度等级:普通/精密/超精密 → 决定机床刚性/热稳定/测控等级
- 预算/场地/人才:全生命周期成本(LCC)核算
- 特殊工艺:硬刨(PCBN刀具刨淬火钢) / 高速刨(陶瓷刀具) / 复合加工
结语
牛头刨床 = 刀动件静、中小件、灵活、中等精度;刨床 = 件动刀静、大重件、多刀同步、高精度。这是由牛顿第二定律(F=ma)决定的物理边界:让轻的动、重的静,是机床设计的铁律。现代制造中,加工中心/龙门五轴/复合机床以多轴联动、高速主轴、智能监控、柔性自动化全面超越传统刨类机床,但在超大型结构件基准面、特种材料干切削、低成本单件修复、教学基础技能传承等细分领域,经典刨削原理仍以数控化/专用化形式延续生命力。工程师应识别物理本质约束,在新旧技术谱系中做最优工艺配置。
制造工艺