


铸造型样分类、材料选择与质量要求全解析
铸造型样概述
型样是铸件的几何载体,其精度、表面质量、结构合理性直接决定铸件成败。型样设计制造遵循“低成本、易修复、轻量化、高刚性、尺寸稳定、易脱模、长寿命”七大原则。材料选择按产量、精度、复杂度、铸造方法分级:木型/塑料型 (单件/小批)、铝合金/铸铁型 (中批)、钢型/硬质合金型 (大批/压铸/金属型)、蜡模/3D打印砂芯 (复杂内腔/精铸)。
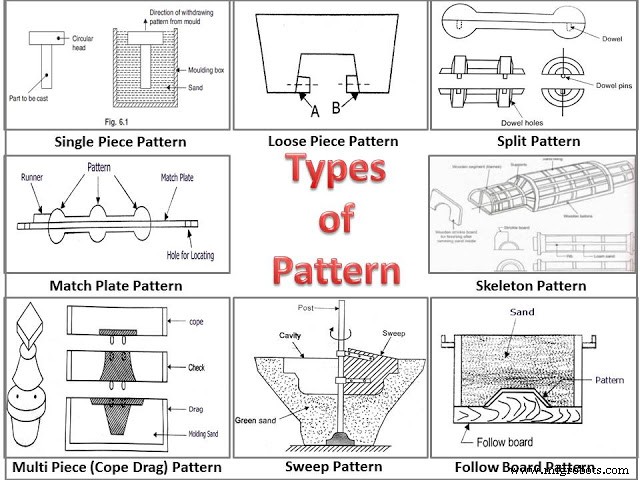
十大主流型样结构分类
| 型样类型 | 结构特征 | 适用场景 | 典型材料 | 关键优势/局限 |
|---|---|---|---|---|
| 单件型样 | 整体一体,无分型面 | 简单回转体、盘类、底座、小批量 | 木、铝、塑料 | 结构最简、成本最低、仅限平分型面件 |
| 分型型样 (两件/多件) | 按分型面分上下 (砂箱 cope/drag) 或多块 (含 cheek) | 复杂箱体、壳体、非对称件、中批量 | 木、铝合金、树脂 | 通用性强、需对位销/导柱定位精度 |
| 砂箱型样 | 分型型样固定于专用砂箱 (flask) 上 | 大型件、重型件、需吊装翻箱 | 铸铁、钢、铝合金 | 型样与砂箱一体、换箱快、定位精度高 |
| 合型板型样 | 上下分型固定于同一金属板 (合型板) 两面,浇注系统同板 | 中大批量、水平分型线件、机械造型线 | 铝合金、钢 | 合箱快、无对位误差、自动化造型首选 |
| 活块型样 | 凸出部分 (倒扣) 做成可拆卸活块,先取活块再拔主体 | 局部倒扣结构、内部凹槽、键槽、齿形 | 木、铝、钢 | 解决局部拔模困难、活块定位/磨损需维护 |
| 带浇冒道型样 | 浇口、流道、冒口、排气道集成在型样/合型板上 | 批量生产、自动化造型、减少手工修型 | 铝合金、树脂、钢 | 工艺参数固化、造型效率高、修模成本高 |
| 扫型板/旋转型样 | 截面轮廓板绕轴旋转扫出回转体型腔 | 大型回转体 (缸体、滚筒、锅炉筒节)、单件/小批 | 木、钢板焊接 | 省材料/工时、仅限回转体、表面粗糙需修整 |
| 骨架型样 | 骨架+表皮/肋板结构,节省材料 | 大型简单箱体、壳体、单件/小批 | 木、钢焊接 | 重量轻、成本低、刚性靠骨架保证 |
| 底板型样 | 木板/金属板作为型样底座,支撑定位 | 薄壁大面积件、防止变形、便于造型操作 | 多层板、钢板 | 工装属性、非型样本体 |
| 3D 打印砂芯/型样 | 粘结剂喷射/选择性激光烧结直接成型砂芯/型样 | 复杂内腔、拓扑优化结构、快速试制、无拔模限制 | 树脂砂、陶瓷砂、金属粉末 | 零拔模斜度、一体化内腔、交付周期天级 |
型样材料选用指南
| 材料 | 密度 (g/cm³) | 强度/硬度 | 尺寸稳定性 | 适用产量/工艺 | 成本相对 |
|---|---|---|---|---|---|
| 木材 (松木/桃花心木/胶合板) | 0.5–0.7 | 低 | 差 (吸湿胀缩) | 单件/小批、手工造型、扫型 | 1× |
| 工程塑料/环氧树脂/AB 料 | 1.1–1.3 | 中 | 良好 | 小批、复杂曲面、透明检验 | 2–3× |
| 铝合金 (ZL102, 6061, 7075) | 2.7 | 高 (热处理后) | 优 | 中批、机械造型、合型板、压铸模芯 | 5–10× |
| 铸铁/铸钢 (HT250, ZG310-570) | 7.2–7.8 | 极高 | 极优 | 大批、金属型铸造、高压造型、磨损严重工位 | 10–20× |
| 蜡/塑料 (熔模铸造) | 0.9–1.0 | 低 | 中 (热变形) | 精密铸造蜡模、中批 | 3–5× (含模具) |
| 3D 打印砂/陶瓷/金属 | 1.5–4.5 | 可设计 | 优 | 复杂内腔、快速试制、小批、无模铸造 | 按体积/克计价 |
优质型样的七大质量准则
- 尺寸精度:关键尺寸公差 ±0.05–0.1 mm,公差带分配合理 (型样公差 ≤ 铸件公差 1/3–1/2)。
- 表面粗糙度:分型面 Ra 3.2–6.3 μm,型腔面 Ra 1.6–3.2 μm,减少砂型粘砂、提高铸件表面质量。
- 结构刚性:造型压实压力 (0.5–5 MPa) 下变形 < 0.05 mm,肋板/加强筋布局合理。
- 拔模顺畅:斜度充足、表面光洁、脱模剂相容、活块/芯盒配合间隙 0.05–0.1 mm。
- 工艺要素完备:浇注系统 (浇杯、直浇道、横浇道、内浇口)、冒口、排气道、冷铁定位槽、工艺筋/孔、分型面压块槽全部集成。
- 标识追溯:图号、版本、材质、收缩率、制造日期、编号、检验合格章清晰标识。
- 维护便利:模块化结构、易损件 (活块、芯盒、浇口套) 可快速更换、修复焊接区预留加工余量。
数字化型样管理新趋势
- 模型库 (PLM/PDM) 集中管理:3D 模型 + 2D 图纸 + 工艺参数 (收缩率、斜度、加工余量) + 制造工艺路线 + 检验记录 + 维护履历。
- 仿真验证前置:铸造仿真 (充型、凝固、应力/变形) 输入型样 3D 模型,预测缺陷、优化工艺、反向修正型样几何。
- 增材制造直造:复杂砂芯/陶瓷芯/金属嵌块 3D 打印,跳过传统型样制造链,交付周期从周缩至天。
- 在线监测反馈:造型线传感器 (压实率、砂温、水分、型腔尺寸) 实时数据回传,触发型样维护/修正预警。
型样虽非最终产品,却是铸造质量的“隐形决定者”。从木型手工雕琢到 3D 打印砂芯零模具直铸,型样技术演进始终围绕“精度、效率、成本、灵活性”四维博弈。企业应建立分级型样管理体系:关键大批量件 → 钢/铝合型板 + 合型板 + 自动化造型线;中小批复杂件 → 铝合金/树脂分型型样 + 3D 打印砂芯;单件/试制/复杂内腔 → 全 3D 打印无模铸造。配合仿真验证、数字化追溯、全生命周期维护,实现铸造车间“型样零故障、铸件零缺陷”目标。
制造工艺