


铸造工艺全解析:流程、术语、优缺点与应用领域
铸造工艺概述
铸造是将熔融金属注入预制型腔,经凝固冷却获得预定形状、尺寸与性能毛坯/成品的基础制造工艺。人类最古老金属成形技术 (公元前 4000 年铜熔模铸造),现代工业中机床床身、发动机缸体、涡轮叶片、重型齿轮等关键构件 90% 以上源于铸造。核心优势:形状自由度极高 (复杂内腔、薄壁、异形)、材料适用性最广 (几乎所有金属)、尺寸范围跨度最大 (克级~百吨)、综合成本最低 (大批量/复杂件)。
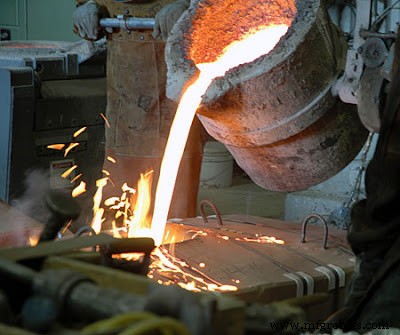
通用铸造工艺流程
- 熔炼:按牌号配料 → 炉型选择 (电弧炉/感应炉/坩埚炉/转炉/铝液保温炉) → 熔化 → 脱气/除渣/成分调整/变质/孕育处理 → 合格出炉。
- 浇注:浇包/浇勺转运 → 静置镇静 → 浇注系统 (浇杯→直浇道→横浇道→内浇口) 充型 → 多型腔顺序/同步浇注。
- 凝固冷却:定向/顺序/同时凝固控制 (冒口、冷铁、涂料、浇注温度/速度) → 箱内冷却至脱箱温度 (通常 < 300–400°C)。
- 落砂清理:振动落砂 → 砂铸件分离 → 旧砂回收再生 → 表面清理 (喷砂/抛丸/酸洗/打磨) → 切除浇冒口/飞边/肉瘤。
- 后续处理:热处理 (退火/正火/调质/固溶/时效) → 机加工 (粗/精/磨) → 表面处理 (喷漆/镀层/发黑/渗氮) → 检验入库。
铸造核心术语体系
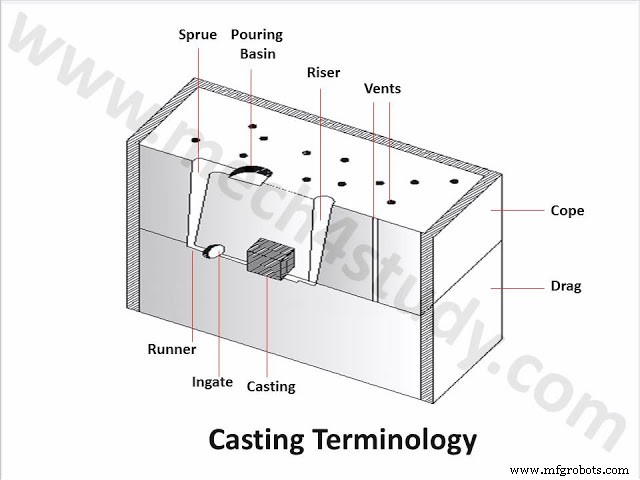
| 术语 | 定义与功能 | 关键设计要点 |
|---|---|---|
| 砂箱 | 盛装型砂、支撑型腔刚性框架,分上箱/下箱/中箱 | 刚度足、定位精准、便于翻箱/合箱/吊运 |
| 上箱 | 砂箱上半部分,承载上半型腔 | 配合导柱/导套定位 |
| 下箱 | 砂箱下半部分,承载下半型腔、底板 | 底部平整、排砂孔/透气孔布局 |
| 中箱 | 复杂件多砂箱结构的中间部分 | 多用于多浇道/多冒口/芯组装复杂件 |
| 型样 | 铸件几何复制体,含公差、斜度、工艺附件 | 材料/结构按产量/精度选型,详见专文 |
| 浇杯 | 承接熔融金属、缓冲冲击、截留氧化渣的漏斗状腔 | 容积 ≥ 浇注量 2–3 倍,底部圆滑过渡直浇道 |
| 直浇道 | 连接浇杯与横浇道的垂直通道,锥度 1:50–1:100 | 截面积按模数/浇注速度计算,防渣/防气 |
| 横浇道 | 分配金属至各内浇口的水平/倾斜通道 | 截面积递减 (连续/非连续)、流速平衡、截渣包作用 |
| 内浇口 | 金属进入型腔的最后通道,控制充型顺序/速度/方向 | 位置/数量/截面积/形状决定充型模式、温度场、补缩 |
| 冒口 | 补缩储备熔融金属、集中缩孔缩松、排气排渣 | 模数法/等效模数法设计,开放/盲/侧/补缩/排气冒口 |
| 芯/砂芯 | 形成铸件内腔/倒扣/复杂外形的可消耗砂/陶瓷/金属体 | 强度/透气性/崩溃性/尺寸精度/表面质量/排气道设计 |
| 撑铁/芯骨 | 支撑/固定砂芯防止浮动/变形的金属支架 | 材质与铸件兼容、不阻碍收缩、易清理/残留可接受 |
| 冷铁 | 高导热金属块 (铜/铁/石墨),加速局部冷却实现定向凝固 | 厚大截面热节、防缩孔、细化晶粒,表面镀铜/镍防粘砂 |
| 透气孔/排气针 | 型砂/芯内预留/插设的气体排出通道 | 防气孔/鼓箱/飞火,位置对应深腔/盲区/最后凝固区 |
优势与局限
核心优势
- 几何自由度极高:复杂内腔、薄壁 (1–2 mm)、深腔、异形截面、整体成形 (减少焊接/装配)。
- 材料通用性最广:铁/钢/铝/铜/镁/钛/锌/镍/钴/贵金属/金属间化合物/金属基复合材料全覆盖。
- 尺寸跨度最大:微型首饰 (0.1 g) → 大型机床床身/船用柴油机缸体/核电容器 (300 t 以上)。
- 综合成本最低 (复杂件/大批量):一次成形、材料利用率高 (熔模/压铸 > 90%)、少/无切削。
- 组织各向同性:无锻造纤维流向/轧制带状组织各向异性,性能均匀可预测。
- 复合铸造能力:双金属/复合材料/嵌件铸造 (衬套、耐磨层、加强筋、预埋件) 一体成形。
主要局限
- 表面质量差:砂型 Ra 12.5–50 μm,需机加工/表面处理;精铸/压铸 Ra 1.6–6.3 μm 可免加工。
- 铸造缺陷多模态:气孔、缩孔、缩松、夹渣、冷隔、浇不足、砂眼、粘砂、鼓型、变形、裂纹……需全流程工艺控制+无损检测。
- 疲劳强度低于锻件:内部微孔/夹渣/表面粗糙/残余应力为疲劳源,关键承载件需热处理/表面强化/100% 无损检测。
- 大批量简单件不经济:模具/型样/工装摊销成本高,标准棒/管/板材轧制/挤压/拉拔更优。
- 环境压力大:粉尘、烟气、噪声、废砂、废酸/碱、高能耗,绿色铸造 (无机粘结剂、旧砂全再生、余热回收、除尘达标) 成必答题。
主流铸造方法分类速览
| 方法 | 型材料 | 典型精度/粗糙度 | 典型应用 |
|---|---|---|---|
| 砂型铸造 (湿/干/化学硬化/树脂/水玻璃/失泡) | 石英砂+粘结剂 | CT10–14 / Ra12.5–50 | 机床床身、缸体、箱体、大型结构件、单小批 |
| 金属型铸造 (重力/低压/差压) | 金属模具 (寿命 1–10 万次) | CT7–9 / Ra6.3–12.5 | 活塞、缸套、齿轮毛坯、中批量有色合金 |
| 压铸 (热室/冷室) | 钢模 (寿命 5–50 万次) | CT4–6 / Ra0.8–3.2 | 汽车铝/镁/锌压铸件、电子外壳、大批量 |
| 熔模铸造 (失蜡) | 陶瓷壳模 (蜡模失蜡) | CT5–7 / Ra1.6–6.3 | 涡轮叶片、医疗植入体、复杂薄壁精密件 |
| 离心铸造 | 金属/砂型旋转 | CT7–9 / Ra6.3–12.5 | 管、套、环、回转体对称件 |
| 连续铸造 | 水冷结晶器 | CT6–8 / Ra3.2–12.5 | 钢/铝/铜连铸坯/板坯/管坯、后续轧制 |
铸造作为制造业“母工艺”之一,正经历“绿色化、数字化、智能化、精密化、复合化”全方位变革。数字化铸造 (仿真驱动设计、数字孪生车间、全要素追溯)、绿色铸造 (无机粘结剂、旧砂 100% 再生、零排放)、增材制造融合 (3D 打印砂芯/型样/金属增材-铸造混合)、新材料铸造 (高熵合金、非晶合金、金属基复合材料、梯度材料) 已成主流研发方向。工程实践建议:建立“零件-材料-工艺-装备-质量”全链条数字化平台,实施关键铸件工艺评定 (铸造工艺规范验证)、关键工序 SPC 控制、无损检测全覆盖 (RT/UT/MT/PT/ECT),确保铸件“内在质量可追溯、外观质量可视化、交付质量零缺陷”。
制造工艺
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电渣焊原理、工艺、应用与优缺点详解
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 固相焊原理、分类、应用与优缺点全景解析
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- 锻焊原理、工艺流程、应用场景与优缺点详解
- 扩散焊/结合原理、工艺参数、应用领域与优劣势全解析
- 摩擦焊原理、分类、工艺流程与应用优劣势详解
- 注塑成型机全解析:结构、原理、工艺参数与优劣势