


铸造型样公差详解:收缩、斜度、加工、变形、震动余量
铸造型样公差 (Pattern Allowances) 概述
型样 (Pattern) 是铸件的几何复制体,但其尺寸必须大于最终铸件尺寸,预留的超量称为“公差”或“余量”。这些余量补偿铸造凝固收缩、型样起模倾斜、机加工余量、薄壁变形、起模震动等因素导致的尺寸偏差。科学设定公差是保证铸件几何精度、减少机加工余量、降低废品率的关键环节。
五大核心公差类型
1. 收缩余量 (Shrinkage Allowance)
金属凝固冷却经历三阶段收缩:液态收缩 (液→液)、凝固收缩 (液→固)、固态收缩 (固→室温)。前两者由冒口补缩,仅固态收缩需型样放大补偿。不同材料线收缩率差异巨大:
| 材料类别 | 典型线收缩率 (%) | 备注 |
|---|---|---|
| 灰铸铁 | 0.7–1.0 | 石墨化膨胀部分抵消收缩 |
| 球墨铸铁 | 0.5–0.8 | 球化膨胀更强 |
| 碳钢/低合金钢 | 1.5–2.0 | 无相变膨胀,收缩最大 |
| 锰钢/高合金钢 | 2.0–2.5 | 高合金元素增大收缩 |
| 铝合金 | 1.0–1.3 | Si 含量高收缩低 |
| 铜合金 | 1.3–1.6 | 锡青铜收缩较大 |
实际应用中,还需考虑铸件壁厚不均、结构复杂度、工艺措施 (冒口、冷铁、补缩) 对有效收缩的修正,常采用“分区收缩率”或“经验修正系数”。
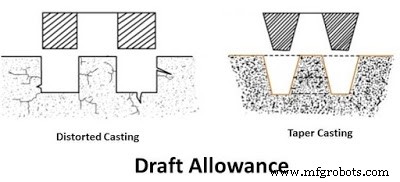
2. 斜度余量 (Draft / Taper Allowance)
为使型样从砂型/金属型中顺利抽出而不破坏型腔,垂直分型面的侧壁必须制成锥度 (1:50 ~ 1:100,即 0.5°–1.5°)。金属型/压铸模斜度更大 (1–3°)。内腔斜度方向朝内缩小,外形斜度朝外扩大。现代 CAD/CAM 自动添加工艺斜度,并按拔模方向区分正/负斜度。
3. 加工余量 (Machining / Finish Allowance)
铸件表面粗糙 (Ra 12.5–50 μm)、尺寸精度低 (IT12–IT15),需机加工达到图纸要求。加工余量取决于:铸造方法 (砂型 > 金属型 > 精铸 > 压铸)、铸件尺寸/壁厚、材料可切削性、定位基准稳定性。典型值:小件 1–3 mm,中件 3–5 mm,大件 5–10 mm 甚至更大。精密铸造 (熔模/压铸) 可降至 0.2–0.5 mm 甚至免加工。
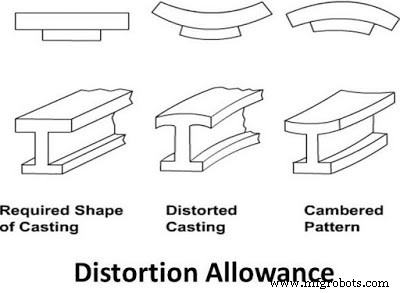
4. 变形余量 (Distortion / Camber Allowance)
薄壁、不对称、U/V/L 形、长条形铸件冷却收缩不均匀导致翘曲变形。在型样上预设反向变形量 (预弯/预扭),使铸件冷却后回弹至理论尺寸。依赖经验/有限元仿真 (ProCAST, MAGMA, SYSWELD) 预测变形场,反向补偿。大型薄壁件 (机床床身、发动机缸体) 必须实施变形余量设计与工艺补偿 (工艺筋、工艺孔、控制冷却)。
5. 震动/敲击余量 (Rapping / Shake Allowance)
型样起模前需敲击/震动松动砂型,导致型腔尺寸微增 (通常 0.1–0.5 mm)。为补偿此增量,型样相应尺寸预先缩小。现代造型线采用气压/机械振动起模,震动量可控化,余量可精确设定。振实造型 (高压造型) 震动余量较传统手工造型显著减小。
其他辅助公差
- 修正余量 (Correction Allowance):针对系统性偏差 (如某型号铸件普遍偏大/偏小) 的统计修正。
- 磨损余量 (Wear Allowance):金属型/压铸模/芯盒长期使用磨损导致尺寸变化的预留补偿。
- 熔模铸造特有:蜡模收缩率 + 壳型收缩率 + 铸件收缩率 = 总收缩链,需分级控制。
现代化公差管理体系
- CAD/CAM 集成:型样 3D 模型自动嵌入收缩比例、斜度、加工余量、变形补偿面,生成型样/芯盒/模具制造数模。
- 仿真驱动:铸造仿真预测收缩场、变形场、应力场,反向修正型样几何 (逆向工程迭代 2–3 次收敛)。
- 标准化数据库:企业级材料-工艺-结构-收缩率/变形数据库,新品开发直接调用,减少试模次数。
- 增材制造型样/芯:3D 打印砂芯/陶瓷芯/金属型样,无需拔模斜度,可制造传统不可成型的复杂内腔,公差体系随之重构。
型样公差设计是铸造工艺设计的核心环节,直接决定铸件“生来如何、加工多少、合格几率”。从经验查表到仿真反演、数据库驱动、增材制造释放几何自由度,公差管理正经历数字化转型。建议企业建立“材料-工艺-结构-公差”四维知识库,配合铸造仿真平台,实现新品开发“首模合格、量产稳定、全寿命周期尺寸受控”。
制造工艺