


铝铸造方法详解:如何选择最适合的工艺
铝铸造方法因制造工艺而异:砂铸、压铸、压力压铸、连铸、壳型铸造等。每种工艺优劣各异,可根据铸件尺寸和复杂度选择最合适方法。
铝广泛应用于各类铸件服务于多行业。对常问“如何铸造铝件”者,答案是铝铸造厂采用多种铸造技术,质量是决定技术适用性的关键因素。
铸件质量衡量内外部质量、强度和延展性。工程师必须发挥各铝铸造法优势、克服劣势,提升产品质量、最优满足客户需求。
铝铸造方法对比:
| 铸造工艺 | 尺寸范围 | 公差 | 模具成本 | 大批量相对成本 | 小批量相对成本 | 表面光洁度 | 最小拔模角 | 最小壁厚 |
|---|---|---|---|---|---|---|---|---|
| 砂铸 | 全尺寸 | 0-3″=1/32″ 3″-6″=3/64″ 6″+=1/18″. 分型线跨度小件加0.020″ 大件加0.090″ | $50-$15,000 | 低 | 最低 | 175-350 RMS | 1-5° | 0.125″-0.25″ |
| 压力压铸 | 小尺寸 | 不小于0.002″. 分型线影响尺寸加0.010″ | $5,000-$150,000 | 最低 | 最高 | 20-90 RMS | 1-3° | 0.050″小件 0.080″中件 |
| 壳型铸造 | 最大可用模具面积80cm² | 1″=0.004″ 1″-3″=0.010″ 3″-6″=0.013″ 6″-12″=0.016″ 12″-20″=0.020″. 分型线加0.005″-0.010″ | $1,500-$25,000 | 中 | 中 | 75-125 | 外:0-1.5° 内:0-2° | 0.100″ |
| 金属型铸造 | 0.25kg-50kg | 0.015″-1″. 分型线小件±0.010″ 大件±0.030″ | $1,500-$55,000 | 低 | 最低 | 125-200 RMS | 2-4° | 0.100″-0.150″ |
| 熔模铸造 | 1盎司-100磅 | ±0.005″-3″ ±0.002″ thereafter | $500-$20,000 | 最高 | 中 | 60-120 RMS | 无 | 0.3″ |
| 离心铸造 | 直径1-120″. 长度≤50英尺. 重量≤5吨 | 圆柱±0.01″ 复杂形状±0.002″ | 无数据 | 低 | 中 | 圆柱63-500 µin 复杂32-500 µin | 无 | 0.1-5.0″ |
| 连铸 | 0.2-1m | — | — | 低 | 高 | — | 无 | 视形状而定 |
铝铸造方法详述
1. 铝砂铸
砂铸是约2000年前出现的最古老铸造方法之一。20世纪初铝普及以来用于铸铝。
铝砂铸中,模具由砂和粘结剂制成;模型置入模具并压实。
抽出模型后形成铸型型腔,为铝铸件形状复制品。
通过浇注系统将熔融铝浇入型腔凝固。铸件冷却后打碎砂模取出铸件。
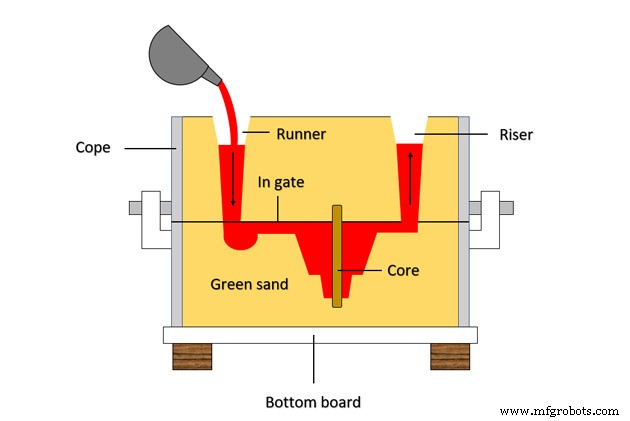
现代砂铸技术改进提高了铝砂铸重量和平均尺寸。许多砂铸铝件超50kg,甚至达100m³大型铸件。
砂铸详见相关文章。
铝砂铸优势
- 成本低。
- 批量灵活,大小订单均可。
- 任何铝合金可砂铸,含热脆合金。
- 湿型砂抗压强度低,降低热裂缺陷风险。
- 模型设计调整灵活。
铝砂铸劣势
- 表面不光滑,可喷砂改善表面质量。
- 尺寸公差大于其他铝铸造法。
铝铸件收缩计算:https://vietnamcastiron.com/aluminum-casting-shrinkage/
铝砂铸应用
难以列举大部分铝砂铸应用,因该工艺可制造几乎所有尺寸范围内的零件。
预算适中且对表面光洁度要求不高,砂铸是首选。
湿型砂金属铸造详情:
2. 铝压力压铸
压铸分铝高压压铸和铝低压压铸两类。
高压铝压铸
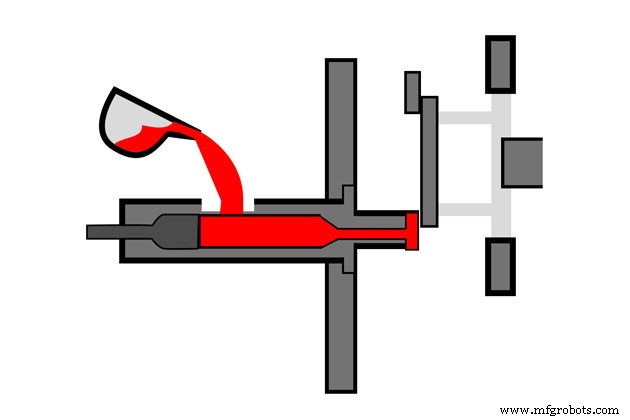
高压铝压铸通过汽缸活塞将铝液在高压(约1200 bar)下压入钢模,制造铸件。
铝液高速注入快速凝固成型。
高压铝压铸有两种铸造室:
- 热室:汽缸活塞位于炉系统内,温度等同铝合金熔点。
- 冷室:熔融铝合金注入汽缸,活塞高压推入模具。活塞不在炉内,处于冷态。冷室主要用于铝合金。
铝高压压铸适合小型零件大批量生产,重约5kg,薄壁约0.4mm。铸件越大成本越高。
低压铝压铸
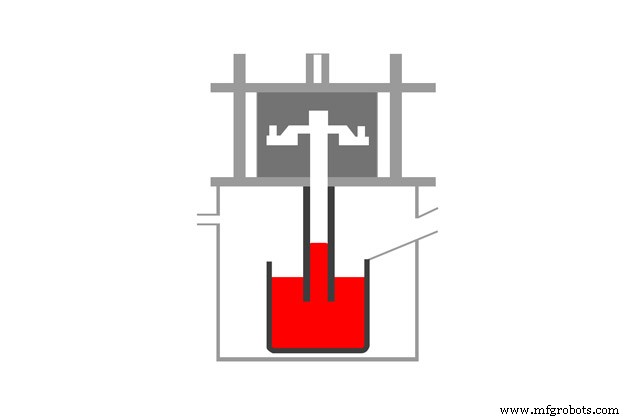
低压铝压铸中,模具由可调压坩埚(通常0.7 bar)注入液态金属。
金属退火炉位于下方(而非高压压铸的水平),熔融铝从底部向上泵入填充模具。
铝低压压铸适合壁厚3mm以上、重量达150kg的铝铸件。
压铸中铝合金是最常铸造金属,用量是其他金属压铸的两倍。
压铸用铝合金类型
- 380.0 (Al+Si+Cu+Mg):铸造铝合金,高机械强度、耐腐蚀、高稀释性、低价。常用于铸造齿轮箱。占今日压铸铝合金用量85%。
- A360.0 (降低Cu):高档铸铝合金,杂质少,耐腐蚀优于380。用于乐器、防腐零件。
- 413.0 (Al+Si):铸造合金,耐腐蚀优于360。常用于铸造手枪、曲轴。
- 518 (Al+Mg):最佳锭料合金,耐磨性最好,但稀释性低、难铸造、成本高。
压铸优势
- 铸件公差严密。
- 表面光滑亮丽,表面缺陷少,利于喷涂涂层。
- 铝晶粒组织致密细小光滑,赋予铸件高力学性能和耐磨性。
- 适合自动化生产线。
压铸劣势
- 熔融铝高速注入快速冷却,夹带冷凝料导致难焊接和热处理。可用真空脱气技术处理气体夹带。应选凝固温度范围短的铝合金。
- 运营和模具投资昂贵,仅适合大批量订单。
- 产品设计调整不如砂铸灵活。
- 高压合金流动导致模具快速磨损。
压铸应用
该工艺应用极广:从灯具等简单部件到发动机、变速箱壳体、车轮、汽车悬架、航天器等复杂部件。
3. 壳型铝铸造
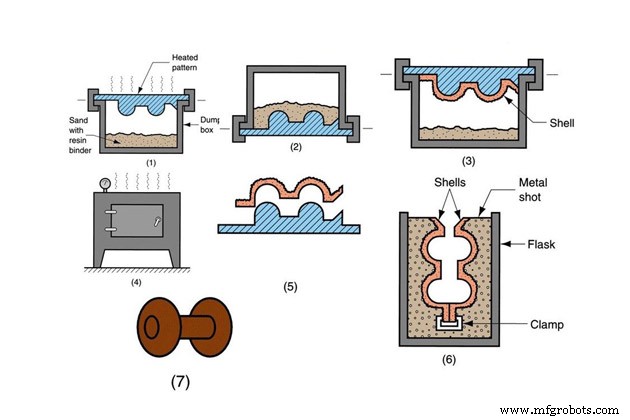
壳型成型采用热固性酚醛树脂砂制模。
先设计制作金属模型两半,加热涂润滑剂。置入准备好的热固性砂室并翻转。树脂砂混合物粘附模型硬化成壳。
取出模型留下壳。两半模型形成两个约10-20mm厚的壳型。组装成完整模具。浇入液态铝凝固成型。
打碎壳模即可取出铸件。
壳型铝铸造是适合制造空心芯或压铸件的铝铸造方法之一。
壳型铸造优势
- 表面光洁度完美度高。
- 尺寸精度高,公差严密。
- 模型可重复使用。
壳型铸造劣势
- 生产成本高。
- 大型复杂铸件难以铸造。
壳型铸造应用
适用于气缸盖、连杆、缸体、进排气歧管、机床底座、卡车引擎盖、阀体等。
4. 金属型铝铸造
金属型铝铸造(永久模铸造)是使用金属作模具材料的铝铸造方法,类似压力压铸。但液态铝依靠重力注入模具,浇注速度较低。
因金属模具,铸件冷却快。模具寿命长,称永久模。
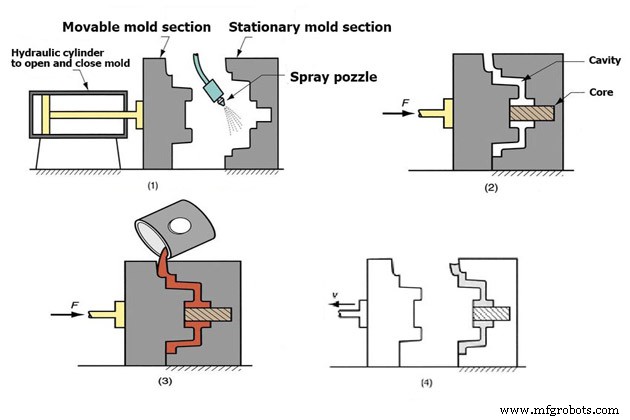
金属型铝铸造适合铸造比高压压铸更大质量,约10kg。体积越大成本越高。
结合热处理法,金属型力学性能提升。小件冷却快无需热处理。
为获最大力学性能,高温固溶处理后冷却,自然或人工时效。
金属型铝铸造用铝合金
- 366:制造手枪和汽车。
- 355.0, C355.0, A357.0:制造齿轮箱、高强度部件如火箭零件。
- 356.0, A356.0:机床零件、飞机轮等。
金属型铝铸造优势
- 铸件性能高,得益于快速冷却。
- 铝收缩率低、气孔缺陷少。尺寸公差仅约1mm。
- 表面质量好,1-6µm Ra。
- 废品少。
金属型铝铸造劣势
- 成本高。
- 难制造高复杂度、大尺寸铝铸件。
- 产品设计调整困难。
金属型铝铸造应用
汽车行业制造齿轮、铸件、悬架、燃油喷射壳体、发动机活塞。飞机零件也常用金属型铝铸造。
该工艺用于汽车和航空工业制造齿轮、悬架、手枪、燃油壳体等零件。
5. 铝熔模铸造
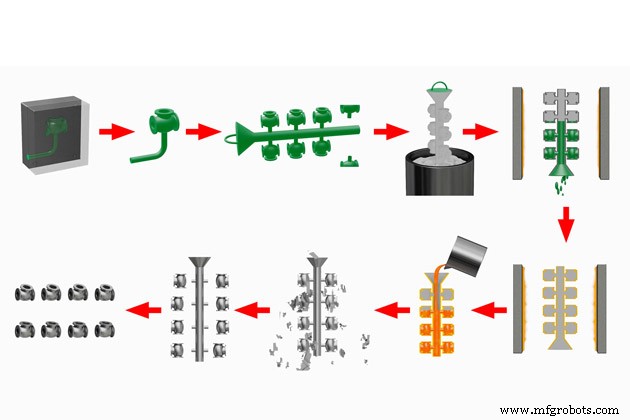
铝熔模铸造即铝失蜡铸造,将蜡或热塑性塑料注入预制金属或橡胶模具。
蜡型收集组装成树枝状连接浇注系统同批铸造。蜡型涂覆耐火材料。重复直至外壳达5-15mm厚。此壳为熔模。
干燥加热树枝熔出内部蜡,留下所需铸件形状的内腔。
熔模浇注前加热。模具裂纹可用陶瓷或特种材料修复。
浇注熔融铝,干燥后仅破坏外部陶瓷壳。铸件从树枝取出进入精加工。
铝熔模铸造优势
- 表面光洁度高、尺寸精度高。
- 可铸造复杂铝铸件。
- 多个铝铸件可一次浇铸。
铝熔模铸造劣势
- 生产成本高。
- 带芯铸件复杂难铸。
- 生产周期长。
- 通常仅适用小尺寸铝铸件。
铝熔模铸造应用
失蜡铸造应用广泛:航空航天、电力、武器、汽车、军工、油气等铝铸件制造。
6. 铝离心铸造
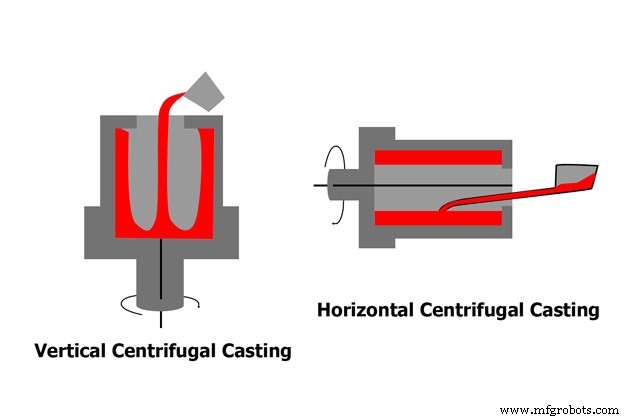
铝离心铸造用金属、石膏或石墨制模。模具在离心铸造机上旋转,外部将熔融铝浇入模具。液态铝依靠离心力均匀分布于模壁并按模具形状硬化。
离心铸造模具两类:垂直离心铸造(垂直轴)和水平离心铸造(水平轴)。模具旋转电机使金属均匀分布于模具表面。
铝离心铸造优势
- 铸件尺寸高精度,因离心力限定且金属致密。
- 铸件力学性能高,外表面金属组织细小致密。
- 无需砂芯即可中空,节省砂芯成本。
- 无需浇注系统,节省金属。
铝离心铸造劣势
- 铸件内表面光洁度差、杂质多、内径不准。
- 通常仅适合圆柱形铝件。复杂形状需结合壳型铸造。
离心铸造应用
铝铸造厂用离心铸造生产喷气发动机压气机、石化炉管、军工国防设备等铝铸件。
7. 铝连铸
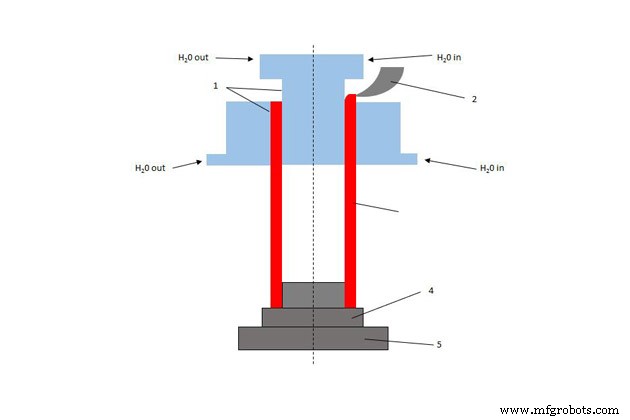
铝连铸是铝合金连续浇入带循环水冷系统模具的铸造工艺。铸件随制随冷随取出。
铸造系统后紧接连续冲压轧制线。铸品为铝棒、板、管,尺寸达0.2×1m。
高效铸造系统,广泛用于铝和钢铸造厂。
连铸优势
- 快速冷却赋予高力学性能。
- 易自动化,生产率高。
- 铸件表面完美,金属晶粒组织致密。
铝连铸劣势
- 仅适合简单形状铝铸件。
- 无法铸造有横截面长度的物体。
- 初始建设成本高。
铝连铸应用
铝连铸用于铸造各种尺寸金属棒、金属管。
此外还有真空密封成型、消融铸造、消失模等其他铝铸造方法,也有类似优势。
选择合适铝铸造技术
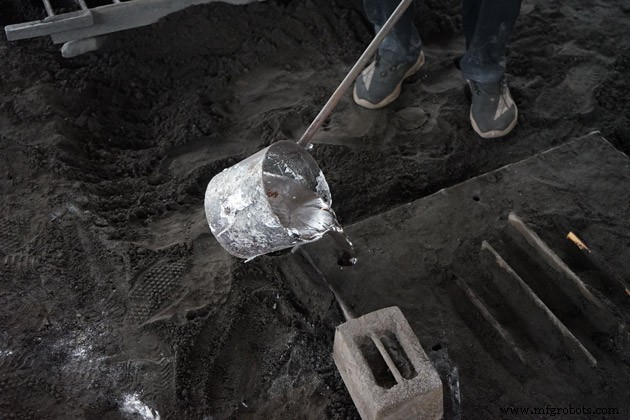
每种铝铸造工艺优劣各异。仔细参考文中不同铝铸造方法对比信息,根据预算、目标铝铸件类型、精度要求、年产量做选择。
许多其他因素影响铝铸造技术选择。希望本文信息能帮助读者更好理解铝铸造方法并做出正确决策。
VIC拥有多种加工技术的金属铸造厂体系。尤其在铝铸造,VIC采用湿型砂和消失模铸造技术,并按市场需求扩展其他铸造技术生产线。
VIC乐意与全球合作伙伴合作,助客户以合理质量价格销售金属铸件。
联系方式:
越南铸铁有限公司
- 地址:越南海防市水源县莱春
- 电话:+84 86 543 0133
- 邮箱:ADMIN@MFGROBOTS.COM
制造工艺