


连铸钢常见缺陷:成因分析与预防对策
连铸钢缺陷概述
连铸(CC)是将液态钢转化为固态产品的工艺,主要形式为板坯(厚/薄)、方坯、圆坯。是先进炼钢技术之一,能生产任意长度、特定横截面铸件。连铸工艺要求严格遵守操作规程、工艺规范、先进生产控制技术。尽管如此,连铸产品缺陷无法完全排除。缺陷形成和类型取决于:连铸机设备状态、铸件形状尺寸、钢种、铸造工艺条件(铸造温度速度)、结晶器振动冷却、铸造粉质量性能等。
连铸产品缺陷定义为:外观、形状、尺寸、宏观组织、化学性能与技术标准或其他现行规范文件规定相比的偏差。缺陷在铸后通过冷却床表面目视检查、检验床再次目视检查表面质量、实验室检查试样化学成分和宏观组织来检测。
缺陷成因分析与预防必要性
凝固冷却过程产生的连铸产品缺陷导致优质材料损失或降级处理。为防止损失,须分析缺陷成因,采取预防性冶金技术和构造措施。同时须分离剔除缺陷产品。
缺陷不总是单一独特原因导致。多为多重相互作用原因结果,依赖变量参数。相似缺陷可能有一或多个不同原因,不同缺陷可能有一或多个共同原因。
连铸产品缺陷在生产过程中由多因素形成:材料相关因素、铸造速度温度、结晶器振动、铸造粉、溶质元素分配系数、相变、机械热应力。机械应力源于摩擦、铁素体静压、弯矫直操作、辊压。热应力源于结晶器和/或二冷区非均匀冷却。控制冲击钢坯表面水通量、最小化钢坯再加热可降低热应力。
材料因素包括:δ-γ相变、高硫低锰硫比、液钢高氧势、高过热度、液钢夹杂物。δ(铁素体)向γ(奥氏体)转变伴随体积变化变形,降低凝固壳向结晶器传热速率,导致凝固壳厚度不均。含碳0.09%-0.15%的钢(近共析钢)易形成纵向裂纹等缺陷。
高铸速减薄冷却带,极端条件下可破裂。粗大非金属颗粒和振动印支持冷却带弱化。高铸造温度(高过热度)提高钢坯表面温度。形成的壳过热产生热应力和张应力,导致裂纹和表面缺陷。
液钢铸造温度须维持在液相线以上。铸造温度与液相线差称为过热度。过热度在缺陷形成中起重要作用,须控制。
机械变形因润滑不足和钢坯矫直产生。作用于纵向和横向。钢坯快速冷却时热应力作用于横向,是缺陷形成原因。
结晶器规则振动防止熔融金属粘结结晶器。低振动频率下,壳可能破裂,或形成表面裂纹和振动印。提高结晶器振动频率和稳定铸速可避免缺陷形成。
连铸缺陷分类
连铸产品缺陷可分为:(i) 表面缺陷,(ii) 内部缺陷,(iii) 形状缺陷,(iv) 机械缺陷,(v) 化学成分偏离规定。
表面缺陷:纵向中面/角裂纹、横向中面/角裂纹、深振动印。内部缺陷:中部裂纹、三点裂纹、中心线裂纹、对角裂纹、中心偏析疏松、铸造渣夹杂、气孔。形状缺陷:菱形度、纵向凹陷椭圆度。
表面缺陷需昂贵耗时表面打磨,严重时甚至降级报废。修整区常成瓶颈,打磨去除成本高。
裂纹是连铸产品表面开口,长度深度不一,有时延伸整个铸件单流或全炉。裂纹不总是直的,有时中断呈锯齿状继续。按形成方向分为纵向、横向、星状裂纹。
主要连铸缺陷详述
- 纵向裂纹——沿钢材拉出方向形成。导致连铸产品报废。主要成因:(i) 结晶器初冷不均,(ii) 液钢湍流和结晶器液面波动,(iii) 二冷不均或过强,(iv) 结晶器长度方向导热系数差异致不均匀磨损,(v) 高过热度浇铸,(vi) 高铸速,(vii) 铸造粉特性不当。
- 横向裂纹——通常因钢坯纵向张力出现。通常在允许范围内打磨,前提是不深。成因:(i) 热应力,(ii) 液面波动,(iii) 振动印底部偏析,(iv) 结晶器内钢坯摩擦。
- 角裂纹——铸件边缘裂纹。成因:液钢温度波动大、钢中铝含量高、硫含量高、边缘温度不均、铸造粉分布不均致边缘摩擦过大、钢过热度低。
- 星状裂纹——极细裂纹,因高温下钢坯脆性产生。仅在无氧化皮表面可见。通常局部打磨去除。剧烈局部冷却和奥氏体晶界铜致星状裂纹。避免需:(i) 喷水流量与铸速正确关联,(ii) 钢坯与结晶器间均匀熔融铸造粉层,(iii) 适度二冷避免热应力增加。
- 凹陷——铸件表面局部变形。分纵向和横向。纵向凹陷呈沿长度方向浅沟。因结晶器传热不均。可通过结晶器均匀冷却、液钢流居中、控制结晶器液面波动、用合适粘度熔融特性铸造粉、定期监测结晶器磨损程度均匀性控制。横向凹陷沿钢坯长度周期性出现。低碳高锰共析钢和不锈钢敏感。成因:结晶器液面波动、大量铸造粉、钢液面下湍流。控制措施:控制结晶器液面、合适结晶器锥度、合适粘度熔融特性铸造粉、进口水口正确定位支撑。
- 气孔——铸件外表面空洞,常伴随夹杂。成因:钢中气体、铸造粉湿度质量、结晶器液面波动、中间包耐火衬里水分。控制:充分脱氧、干燥铸造粉、铸造粉匹配钢种温度铸速、控制液面波动、控制水口浸入深度、避免高过热度、避免水口周围渣泡沫。
- 铸件物理连续性中断——浇铸过程暂停时发生。常在序列浇铸换炉时出现。因短暂中断浇铸、中间包钢温变化导致铸速突变、结晶器钢液面变化、高氧化铝致水口堵塞、浇铸模式变化引起。纠正:保持恒定铸速、中间包温度变化窄范围、中间包钢液面在规定限内。
- 渣斑缺陷——中间包渣渗入铸件。成因:中间包渣位高、钢中活性氧%上升、中间包钢液面降低致渣入结晶器、铸造粉粘度高。
板坯和圆坯一些铸造缺陷见图1。
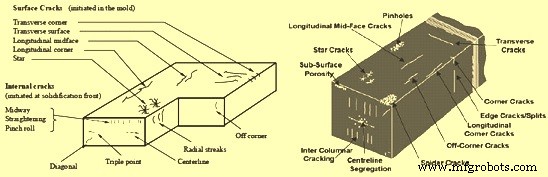
图1 板坯和圆坯部分铸造缺陷
制造工艺