


精密CNC制造中的高阶三坐标测量(CMM)检测技术
三坐标测量机(CMM)由来已久,1960年代由DEA和Ferranti首次推向市场。早期CMM由人工操作“硬触测”,最终迁移至带触发探头的计算机控制CNC单元。坐标测量机是现代自动测量技术,是高精度高效率自动测量技术发展的重要体现。
如今,CMM几乎存在于全球所有精密制造企业中,是大多数质量控制流程的核心。
过去几十年,坐标测量机变得更快、更精准、更便宜。CMM制造商发展包括使结构更强、更轻、热补偿,以便在传统温控质量实验室外使用。
CMM主要类型
坐标测量机是将自身坐标系与探头结合测量零件物理几何点的测量工具。除精准测量外,CMM还具优势:为CMM操作员提供制造过程状态实时信息。全球所有CMM必须符合ISO 10360国际测量标准,可由操作员或计算机控制。当今测量学使用的五大主流坐标测量机:
悬臂式:
主要用于测量量具和主要零件。
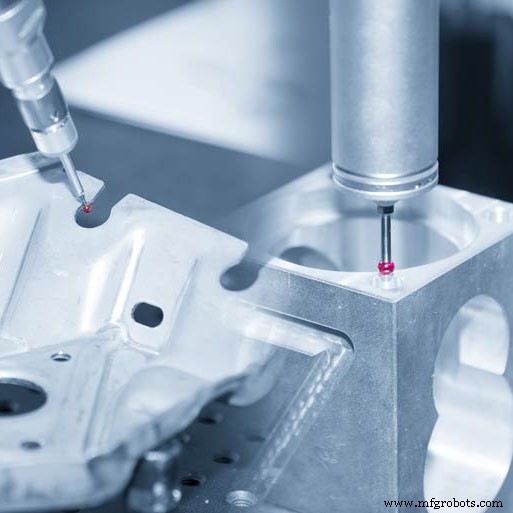
桥式:
在模具、机加工和冲压市场的扫描和数字化工作中最流行。
龙门式:
用于测量大型重型零件,如大型模具。
横臂式:
用于航空航天、国防、家电等行业大量零件测量。
便携式(PCMM):
手持3D和几何尺寸公差(GD&T)测量,也可通过ISO 10360认证。
坐标测量机测量原理是精准测量零件表面三坐标值。经一定算法后,拟合线、面、圆柱、球等测量要素,通过数学计算获得形状、位置等几何量数据。显然,精准测量零件表面点坐标是评价形位几何误差的基础。
使用CMM前的关键准备
坐标测量机是高精度测量设备,对工作环境要求严格。如温度应控制在20±2℃,湿度控制在40%-60%,并有良好防震保障。
分析图纸,按图纸要求确定测量项目,大致规划测量流程,如基准选择和测点布局。
测量前选用合适探头并进行探头验证,获取探头球半径值。探头标定通常用标准球为基准,测点法至少五点法,即标准球顶点取一点、赤道测四点。标定时探头头、探头、标准球须固定良好且表面洁净。探头标定是测量开始第一步,对测量结果影响大,必须给予足够重视。
为避免测量中使用机床坐标系产生归零误差,测量前需建立工件坐标系。建立合适坐标系是三坐标测量机后续测量基础。合理坐标系有助于提高测量精度和效率。此外,批量检测时编程建立合适坐标系可减轻工作强度、提高测量效率。
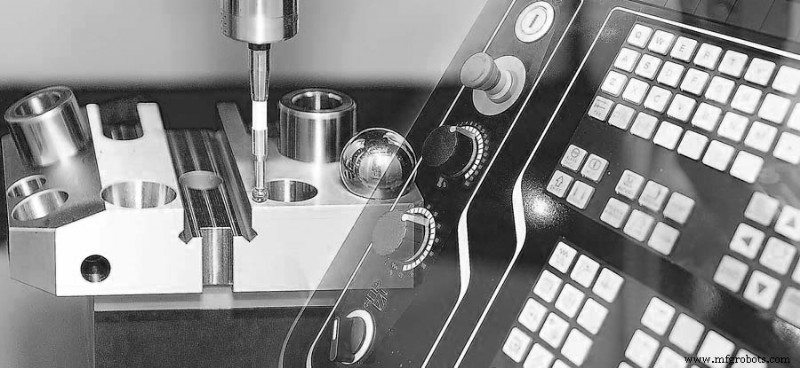
CMM应用场景
CMM线性/平面测量
最简单测量包括线性或圆柱面公差。大多情况下,这些由机加工师用简单千分尺或量规在加工后立即测量。
所有现代工业概念,含未来工业4.0,制造过程高度自动化,甚至无机加工师也能完成额外动作和任务。质量控制是好例子。可编程CMM对批次任意数量零件执行相同操作。
CMM复杂曲面测量
坐标测量机主要目的是测量复杂曲面。用于涡轮叶片、飞机机翼、泵叶轮等异形表面零件时,CMM才能发挥全部潜力。若您制造大量同类零件,且精度高到必须逐个检查,这些操作自动化也可行。但大多情况下,此类零件由机加工师手动测量。
测量复杂曲面时,机加工师用遥控器手动沿三轴移动探头直到探头触碰所需部位。大量测量后,分析点位并用样条连接零件轮廓。再将测量结果与零件3D模型(含可接受偏差)或其他显示所需尺寸的数据对比。
CMM关系与形位公差测量
大多数高质量零件不仅以尺寸误差为特征,还以其表面形状精度和相对位置精度为特征。这些偏差对减少旋转零件振动、确保平稳运动尤为重要。CMM测量此类偏差与复杂曲面测量差别不大。所有形位偏差都有基准对比。因此,为满足精度要求,必须将零件底面夹紧并测量所需部位。
CMM表面粗糙度测量
轮廓仪是表面粗糙度测量最广泛使用的仪器。但因CMM机床精度极佳,也可测量零件表面粗糙度。将探头换成特殊针尖,针尖沿表面移动确定形成表面粗糙度的微观不规则度。
结语
CMM将继续支持小型车间高精度零件生产,继续在关键医疗和航空航天行业发挥审核作用,快速准确获取零件尺寸和表面数据。其灵活性和精度为制造商带来诸多机遇。您可在加工后用CMM、测量现有零件重新设计,或将其作为自动化生产链一部分。
制造工艺