


金属材料差异如何影响切削性能
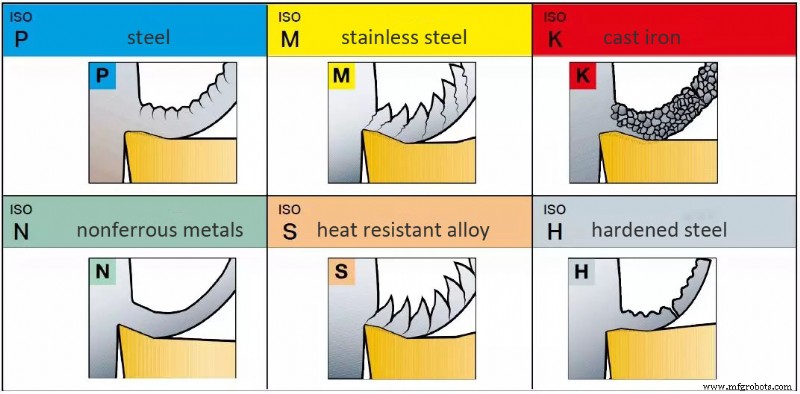
在金属切削中,会有不同工件材料,不同材料具有不同切屑形成和去除特性。我们如何掌握不同材料特性?ISO标准将金属材料分为6大类群,每群在可加工性方面有独特特征。本文将逐一总结。
金属材料分六大类:
- P- 钢
- M- 不锈钢
- K- 铸铁
- N- 有色金属
- S- 耐热合金
- H- 淬硬钢
1-P 钢
什么是钢?
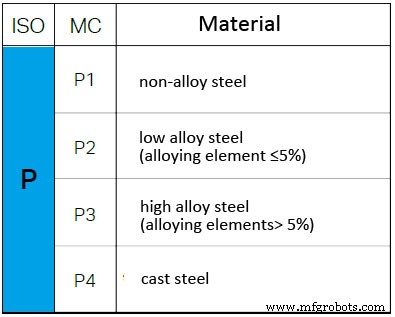
- 钢是金属切削领域最大材料群。
- 钢可为非硬化钢或调质钢(硬度达400HB)。
- 钢是以铁(Fe)为主要成分的合金,经冶炼工艺制造。
- 非合金钢碳含量<0.8%,仅含Fe无其他合金元素。
- 合金钢碳含量<1.7%,添加Ni、Cr、Mo、V、W等合金元素。
应用领域:
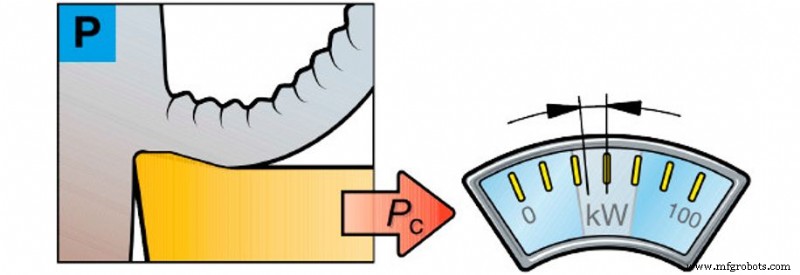
在金属切削范围内,P组是最大材料群,因涵盖多个不同工业领域。
材料通常为长屑材料,能形成连续相对均匀切屑。具体切屑形态通常取决于碳含量。
– 低碳含量 = 韧性大、粘刀材料。
– 高碳含量 = 脆性材料。
加工特性:
- 长屑材料。
- 切屑控制相对容易稳定。
- 低碳钢粘刀,需锋利切削刃。
- 单位切削力kc:1500–3100 N/mm²
- 加工ISO P材料所需切削力和功率在有限范围内。
2-M 不锈钢
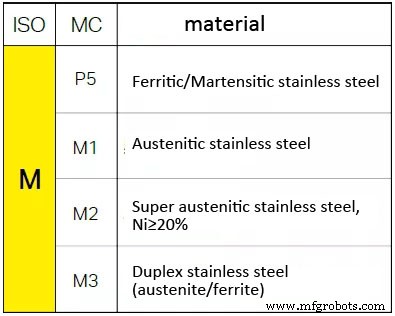
什么是不锈钢?
- 不锈钢是含最低11-12%铬的合金材料。
- 碳含量通常极低(最低0.01% max)。
- 合金元素主要为Ni(镍)、Mo(钼)、Ti(钛)。
- 钢表面形成致密Cr2O3层使其耐腐蚀。
应用领域:
M组中大多应用属于油气、管件、法兰、加工行业和制药行业。
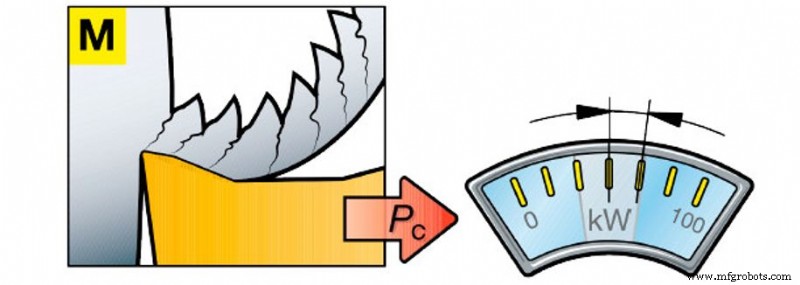
切屑形态:材料形成不规则片状切屑,切削力比普通钢高。不锈钢类型多,切屑断裂性能(从易断到几乎不断)随合金特性和热处理而异。
加工特性:
- 长屑材料。
- 铁素体中切屑控制相对顺畅,奥氏体和双相钢中困难。
- 单位切削力:1800-2850 N/mm²
- 加工中切削力大、积屑瘤、发热和加工硬化。
3-K 铸铁
什么是铸铁?
- 铸铁主要有三种:灰铸铁(GCI)、球墨铸铁(NCI)和蠕墨铸铁(CGI)。
- 铸铁主要成分Fe-C,硅含量较高(1~3%)。
- 碳含量超2%,为奥氏体相中C最大溶解度。
- 添加Cr(铬)、Mo(钼)、V(钒)形成碳化物,增强强度硬度,但降低可加工性。
应用领域:
K组主要用于汽车零部件、机械制造和炼铁。
切屑形态:
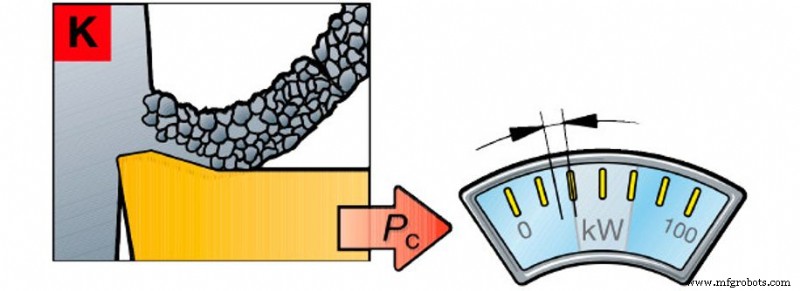
材料切屑形态不同,从粉末状到长屑。加工此材料群通常所需功率较小。
*注:灰铸铁(通常切屑近似粉末)和球墨铸铁差别大。后者切屑断裂常类似钢。
加工特性:
- 短屑材料。
- 所有工况下切屑控制良好。
- 单位切削力:790-1350 N/mm²
- 高速加工会引起磨粒磨损。
- 中等切削力。
4-N 有色金属
什么是有色金属材料?
- 此类含硬度<130 HB的非铁金属和软金属。
- 含近22%硅(Si)的有色金属(Al)合金占最大比例。
- 铜、青铜、黄铜。
应用领域:
飞机制造和铝合金汽车轮毂制造商在N组占主导地位。
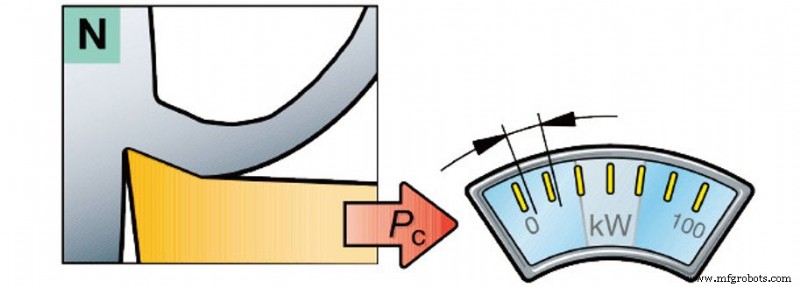
虽每立方英寸所需功率低,但为获得高金属去除率,仍需计算所需最大功率。
加工特性:
- 长屑材料。
- 若为合金,切屑控制相对容易。
- 有色金属(Al)粘刀,需锋利切削刃。
- 单位切削力:350-700 N/mm²
- 加工ISO N材料所需切削力和功率在有限范围内。
5-S 耐热合金
什么是耐热合金?
- 耐热合金(HRSA)含多种高合金铁、镍、钴或钛基材料。
- 分群:铁基、镍基、钴基
- 工况:退火、固溶热处理、时效处理、轧制、锻造、铸造。
- 特性:合金含量高(钴高于镍)可确保更好耐热性、更高抗拉强度和更高耐腐蚀性。
应用领域:
难加工S组材料主要用于航空航天、燃气轮机和发电机行业。
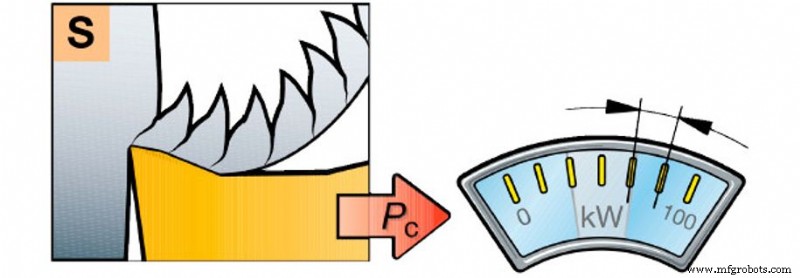
范围广但通常存在高切削力。
加工特性:
- 长屑材料。
- 切屑控制困难(锯齿状切屑)。
- 陶瓷刀具需负前角,硬质合金刀具需正前角。
- 单位切削力:
耐热合金:2400–3100 N/mm²
钛合金:1300-1400 N/mm²
- 所需切削力和功率高。
6-H 淬硬钢
什么是淬硬钢?
- 从加工角度看,淬硬钢是最小群组。
- 此组含硬度>45–65 HRC的调质钢。
- 通常车削硬质零件硬度在55~68 HRC之间。
应用领域:
H组淬硬钢用于各行业,如汽车行业及其分包商、机械制造和模具业务。
切屑形态:
通常为连续、红热切屑。高温有助于降低kc1值,对解决应用问题很重要。
加工特性:
- 长屑材料。
- 切屑控制相对良好。
- 需负前角。
- 单位切削力:2550-4870 N/mm²
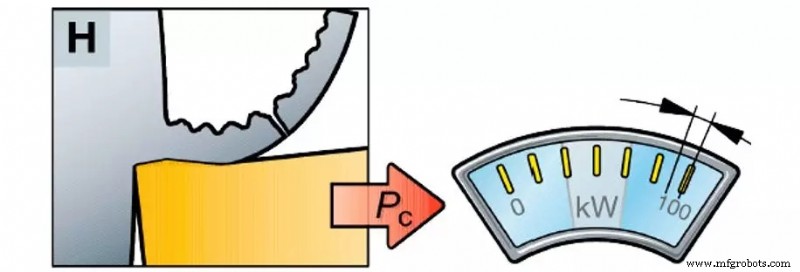
- 所需切削力和功率高。
制造工艺