


钨钢铣刀寿命最大化:延长刀具使用寿命的实证策略
钨钢铣刀即硬质合金铣刀(钨钛合金)。主要用于CNC加工中心和雕刻机,也可装普通铣床加工较硬较简单热处理材料。广泛用于高速加工。硬度维氏10K,仅次于金刚石。因此钨钢铣刀具不易磨损、脆硬不怕退火特性。
钨钢铣刀对涂层耐高温耐热性要求极高。因涂层高硬度、高抗氧化温度、优越耐磨性。现刀柄采用夹持力极大热胀刀柄。热胀刀柄跳动精度高,多用于精加工中心。强夹持力低振动亦可用于粗加工,使易崩刃钨钢铣刀也能稳定加工。
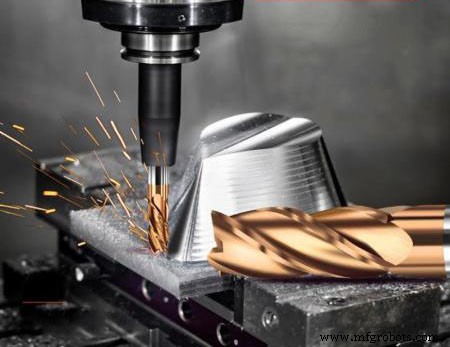
若钨钢铣刀异常磨损崩刃导致剧烈磨损,需选刀修正切削参数。为增加刀具强度,采用负前角形状也有效,同时选用高硬度超细硬质合金材料。修正切削条件非大幅降低进给率,而是先降低切削深度。为保持钨钢铣刀耐磨性获良好加工表面,选高切削速度比低速更重要。减小切削深度是为在高速铣削下实现稳定加工。
许多人不知钨钢铣刀寿命与机床加工条件、切削参数条件等诸多因素密切相关。有人认为刀具越硬越好,实则不然。硬度非越高越好,取决于工件硬度和实际加工条件。使用中随意切削不仅降低加工效率,还影响铣刀寿命。
影响钨钢铣刀寿命的因素有哪些?
几何角度、切削力、切削热、切削用量等均有影响。掌握钨钢铣刀耐用度至关重要。只有提高刀具耐用度才能延长铣刀寿命充分发挥效用。否则刀具过早磨损或过钝切削,不符合多快好省原则。
为提高钨钢铣刀使用寿命,应注意以下方面:
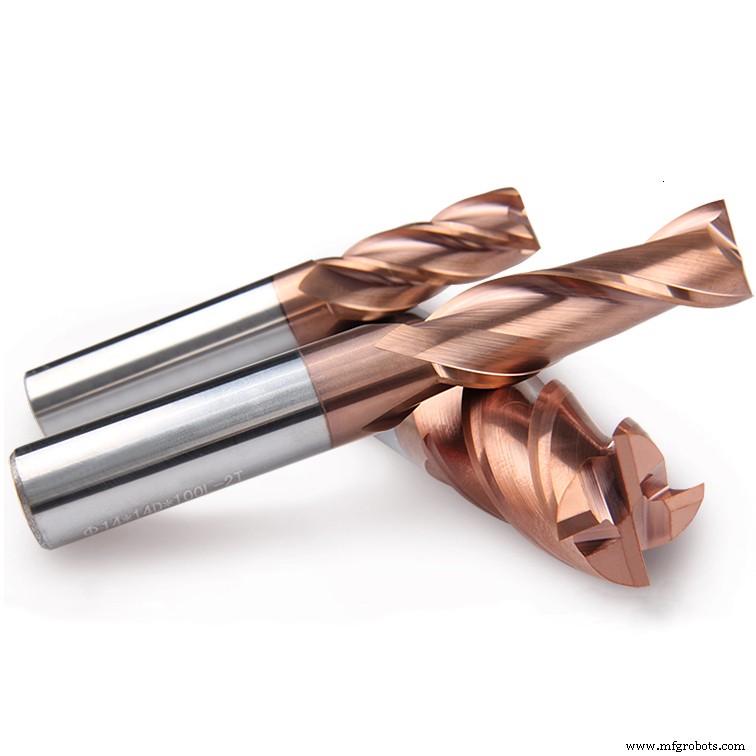
(1) 合理选择切削用量
切削用量影响钨钢铣刀耐用度。切深进给过大,切削力增大,磨损加速。合理选择切削用量可延长寿命。
(2) 改善钨钢铣刀几何角度
铣刀角度形状影响切削力变化。前角增大,切屑变形小、切削轻快、切削力切削热减小。保证铣刀足够强度前提下,前角应尽可能大。主偏角减小,参与切削刃长增加,切削热相对分散,刀尖角增大可降低切削温度。
(3) 掌握调整最佳切削条件
设定维护良好切削条件。通过振动分析等了解配件切削状态并及时调整,为钨钢铣刀创造良好工作环境。更换铣刀后必须调整尺寸确保紧固条件和切削条件适宜。
(4) 合理选择铣刀材料
工件材料加工条件对钨钢铣刀切削性能影响大。加工不同材料须知如何选不同刀具满足切削要求。
制造工艺