


硬铬镀层vs化学镀镍:如何选择最适合的表面处理?
电镀表面处理在金属机械零件上应用广泛,公认优势包括:耐磨耐蚀保护、提升零件性能、调控导电性。硬铬镀层与化学镀镍是两大主流工艺,孰优孰劣成行业争论焦点。本文从定义、应用、相同点、差异点、选型决策五维度深度对比,助您科学决策。
工艺定义
硬铬镀层
在金属基体表面电沉积铬层。工艺流程:脱脂清洗基体→视成分预处理→电化学槽通电沉积至目标厚度。硬铬(工业铬)以功能性为主,区别于追求薄层装饰美观的装饰铬。硬铬在广泛工况下更耐用。
硬铬典型应用
机床刀具延寿、齿轮塑料模具防粘脱模、活塞减震杆耐磨、各类机械车辆核心部件。
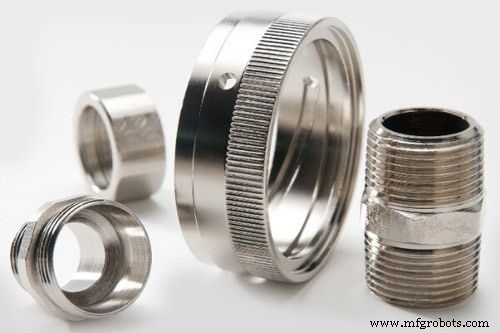
化学镀镍
用镍磷合金包覆基体,无需外加电流(区别于硬铬电镀)。工艺:清洗/预处理/活化基体→自催化化学反应沉积镀层。次磷酸盐作还原剂,镀层含磷2-13%分低/中/高磷。中磷(~8% P)最典型。磷含量决定性能:低磷最硬、中磷镀速最快、高磷耐蚀最佳。全系列均可回火增硬,但牺牲耐蚀性。
化学镀镍典型应用
汽车活塞/喷嘴/缸套、航空航天阀门/发动机轴、油气地下水下恶劣工况泵阀管件、电子硬盘/PCB、模具脱模修复、包装搬运机械。
相同点
均适配多种基体,均匀沉积覆盖复杂形状/孔洞/凹陷;覆盖不锈钢/铜/黄铜/塑料等;高耐久耐机械接触;优异耐蚀;滑动特性显著降低摩擦系数;提升外观质感。
核心差异对比
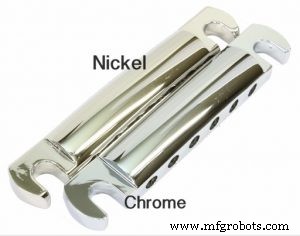
耐磨耐用性
硬铬因极高硬度(HRC 68-72)略胜一筹,磨损率更低,最适高摩擦工况。化学镀镍自催化工艺赋予持久性,优于传统电镀镍变色快、寿命短,性价比更高。
耐腐蚀性
两者均优。研究显示化学镀镍在盲孔等难镀区域表现更优:均匀镀层无死角,更有效阻隔腐蚀介质。以耐蚀为首要指标时,化学镀镍更优。
硬度
硬铬以硬著称(HRC 68-72),耐严苛机械磨损。化学镀镍硬度HRC 63,亦可长效保护降低维替成本。以耐磨为首要指标选硬铬;两者均能防磨损。
外观
工业应用虽非首考量,但两者均提供亮面现代质感。化学镀镍外观更平滑、无电镀镍泛黄老化问题。硬铬需抛光达均匀覆盖,化学镀镍更适复杂凹凸表面。
选型决策四大考量
磨损工况
零件高频摩擦/接触硬物→选硬铬,极高硬度保障长寿命。
使用环境
潮湿/高温/低温/强腐蚀介质→首选化学镀镍,均匀致密镀层零死角阻隔介质。
运动部件
需顺滑低摩擦运动部件→选硬铬,极低摩擦系数+良好储油性提升动态性能。
基体形状复杂度
形状不规则/多孔/凹陷/粗糙→化学镀镍均匀性优势最大化覆盖保护。
总结:无绝对优劣,完全取决于终端应用场景与零件功能定位。即便硬铬硬度/摩擦系数更优,化学镀镍因全覆盖表面质量常成更优选择。
制造工艺
- 铑:性能、硬度与应用全解析
- 铂 (Pt) —— 特性、应用与工业意义
- CuZn37 硬黄铜:抗菌耐用的板材与箔材首选
- 99.98% 高纯镍棒/线材 (全硬) – 高强度高导电优异抗氧化
- 99.98% 高纯镍扁线 (全硬) – 高强度高导电电子封装专用
- 99.98% 纯镍板、带、带材及箔材 – 全硬态、高性能合金
- 镍 270 – 工业用商业纯镍,无合金成分
- BS NS101 白铜:电子与建筑用耐腐蚀镍银合金
- BS NS104 白铜板材:高强耐蚀镍银合金板
- BS NS106 白铜 — 高强度、延展性与耐腐蚀性,适合冷成形与电子应用
- 高纯度镍200板材 - 工业级
- 商业纯镍201棒材 - 高纯度、未合金化镍工业应用