


五轴加工相较三/四轴的七大核心优势
什么是五轴加工?
五轴加工是CNC加工高级模式。常规三轴三联动加工中心为X/Y/Z三轴;四轴增加绕X旋转的A轴;五轴在X/Y/Z基础上增加绕Y旋转的B轴(或绕Z的C轴)。广泛应用于船舶、航空航天、汽车、轻工、医疗等高精尖制造领域。(CNC加工:三轴VS四轴VS五轴)
传统模具加工常用三轴/立式加工中心配合球头铣刀。但球刀底面线速度为零,底面光洁度差,传统工艺短板凸显。五轴加工无需重新装夹即可加工工件多个面,大幅提升棱柱类零件加工效率。
五轴加工七大核心优势
1. 大幅缩短加工时间
平底铣刀保持垂直于复杂模具表面,显著缩短加工时间。五轴联动原理适配侧铣斜面,消除球刀留下的肋状刀纹,模具表面质量更理想,减少人工抛光打磨工作量。
2. 显著提升加工精度
解决复杂角度工件多次装夹调试问题,不仅缩时更消除重复装夹累积误差。节省工装夹具成本,实现传统方法无法完成的复杂钻孔、锥度加工、型腔凹槽加工。
3. 高生产效率
五轴联动中心大幅缩短主/辅助时间。大范围主轴转速进给支持大切深强力切削。进入高速加工时代,快速移动定位与高速切削缩短半成品周转周期,整体效率跃升。
五轴加工在模具制造中的七大关键角色
1. 深腔模具加工
三轴加工深腔需加长刀柄刀具,刚性差易震刀。五轴通过工件/主轴头额外旋转摆动,缩短刀具伸出,避免刀柄撞击型腔壁,抑制振动损伤,延长刀寿命,双提表面质量与效率。
2. 模具侧壁加工
三轴加工侧壁刀具长度受限于深度,加长导致刚性骤降、刀具偏摆加倍、质量难保。五轴利用主轴/工件摆动使刀具垂直侧壁,可用平底铣刀提升质量与刀寿命。
3. 模具平面/平曲面加工
三轴精加工平面需球刀走等高线,球刀中心线速度近零,刀具损耗大、寿命短、表面质量差。五轴让刀具倾斜角度切削,提高工件与球刀相对线速度,双提刀寿命与表面质量。
4. 不规则自由曲面加工
三轴加工自由曲面刀具切削方向固定沿全路径,刀尖切削状态不变,无法保证全曲面完美质量。五轴可持续优化刀具切削状态,刀具始终沿最优方向切削,甚至直线移动同步补偿,每处曲面更完美。
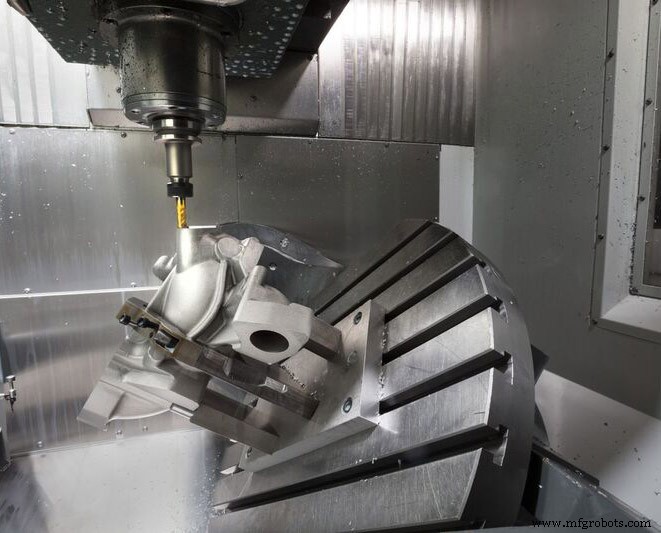
5. 复杂几何形状模具加工
三维曲面模具加工中,五轴始终保持刀具最佳切削状态,机床任意区域调整刀具角度完成几何成型。
6. 斜面倾斜孔加工
斜面斜孔加工,五轴摆头机通过摆动使主轴垂直斜面精准定位。传统方法需至少两轴插补,孔位精度大幅下降。摆台五轴则通过摆台将斜面调整至垂直主轴,单轴进给完成,显著提升孔位精度。
7. 模具直线无方向变化铣削的五轴补偿
直线铣削仅需刀尖画直线;变向时刀尖轨迹成曲线。五轴控制系统可在刀具变向时保持刀尖位置不变,自动计算XYZ补偿运动。无五轴控制时刀具绕轴心旋转致刀尖位移,极易超出工作位置。五轴控制显著提升加工精度。
总结
五轴加工中心规避刀具干涉,攻克普通三轴难加工复杂零件。规面模具可用侧铣一刀成型,质效双优;三维轮廓尤其大平面可用大直径铣刀贴合,少走刀、残高小、质效双增;多空间面单装夹多工序多面加工,提效且保互位精度。五轴让刀具始终处于最佳切削状态,特定领域用大尺寸高刚性刀具规避干涉,精度效率双赢。五轴是高技术密集工艺,不止完成复杂件机械化加工,更能大幅提效、精简工序。
制造工艺