


横向车削与纵向车削:核心区别深度解析
CNC 车床是应用最广泛的数控机床之一,主要用于加工对称回转体零件,如轴类零件、盘类零件的内外圆柱面、任意锥角的内外圆锥面、复杂回转体内外曲面及圆柱、圆锥螺纹等切削加工。
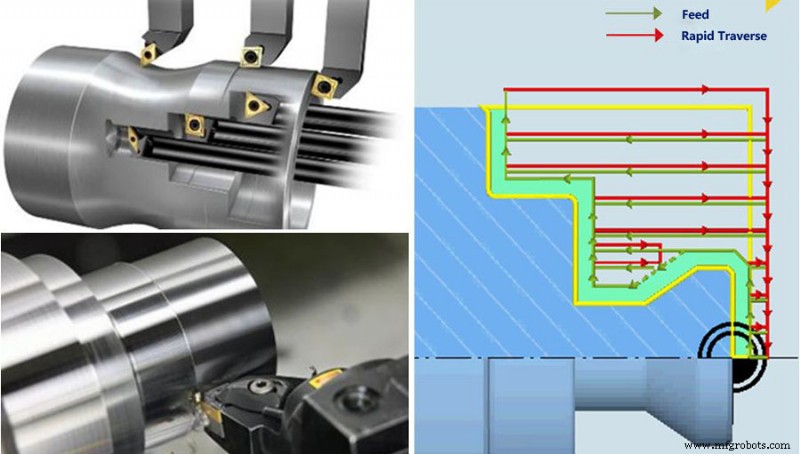
即使是最常见的车削轮廓,也存在不同的工艺路径。在部分 CNC 系统中,这些工艺选项被归类为“横向车削”“纵向车削(又称‘往复车削’)”与“切槽/切断”。下面我们逐一解析。
1. 横向车削
横向车削特点:
- 刀具移动方向与工件旋转轴线平行。
- 主轴加工时,刀具由右向左移动;若机床配备副主轴,刀具由左向右移动。
- 可加工外圆和内孔,但加工内孔时需预先钻底孔。
- 除外圆加工外,亦可进行端面加工。
2. 纵向车削、切槽与切断
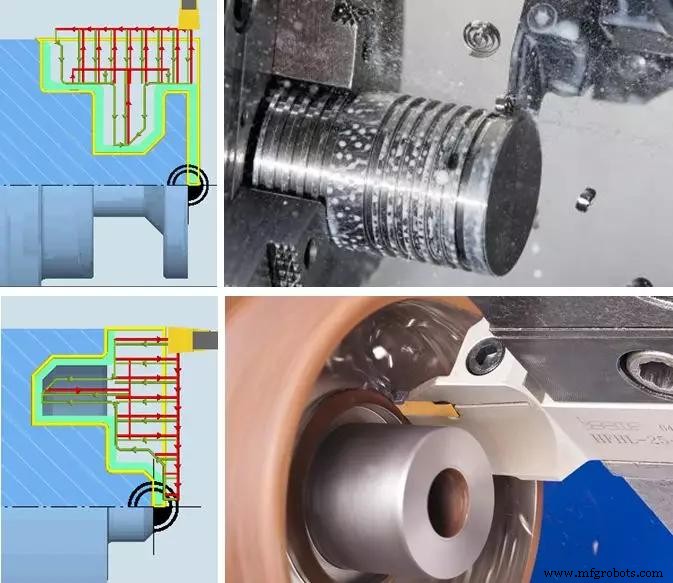
侧面与端面纵向车削特点(又称“往复切削”):
- 加工工件侧面时,切槽刀进给方向垂直于工件旋转轴线。
- 加工工件端面时,切槽刀进给方向平行于工件轴线。
- 切槽刀具备三个切削刃,使径向与轴向的材料去除过程尽可能不间断(因快速移动行程最小化)。
- 槽刀与切断刀的刀片形状与刃口形状各异。
侧面与端面切槽特点:
- 切槽时仅沿横向进给方向切入。
- 侧面切槽加工过程垂直于旋转轴线方向。
- 端面切槽加工过程平行于旋转轴线方向。
- 切槽刀仅能承受垂直于刀具轴线的力。
- 切槽工艺主要用于加工槽,通常(非绝对)被加工槽宽与切槽刀宽一致。
3. 总结对比
横向车削:
+ 可实现大横向进给,即大切屑横截面积
+ 粗加工时可实现高进给率
+ 切屑排出效果极佳
- 受限于横向车削刀具,并非所有轮廓均可加工,加工中可能需频繁换刀
纵向车削:
+ 避免空切行程
+ 减少换刀操作
+ 应用灵活性高
- 受刀具限制,并非所有轮廓均可加工
- 切屑排出效果有时不理想(切屑易卡滞)
何时选用哪种工艺?
纵向车削一般用于:深槽零件、90° 角结构等仅能靠此工艺加工的结构。
横向车削一般用于带圆弧过渡的流线型轮廓结构。
制造工艺