


导致丝锥断裂的 9 大关键因素及规避策略
01. 丝锥本身质量不合格
质量涵盖基体材料、刀具设计、热处理、加工精度、涂层质量等。例如:丝锥截面过渡处尺寸差异过大、过渡圆角设计不当导致应力集中,使用中易断裂。柄部与刃部交接处的截面过渡离焊接口太近,导致复杂焊接应力与截面过渡应力集中叠加,产生巨大应力集中致使丝锥使用中断裂。又如热处理工艺不当:淬火前未预热、淬火过热或过烧、回火不及时、清洗过早,均可能导致丝锥开裂。
02. 丝锥选型不当
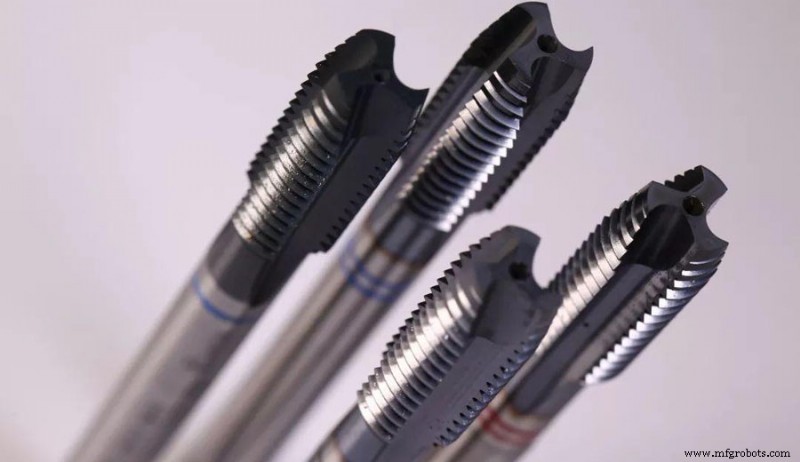
攻丝硬度过高的零件须用优质丝锥,如含钴高速钢丝锥、硬质合金丝锥、涂层丝锥。此外,不同工况需不同设计的丝锥。丝锥排屑槽的数量、尺寸、角度等均影响排屑性能。
03. 丝锥与被加工材料不匹配
此问题近年愈受重视。过去国内厂商盲目迷信“进口好、贵的好”,实则“适合的才好”。随着新材料不断涌现、加工难度提升,为满足需求,刀具材料品种持续增加。这要求攻丝前必须选对丝锥产品。
04. 底孔直径过小
例如加工铁基材料 M5×0.5 螺纹,用切削丝锥应选 Φ4.5mm 钻头钻底孔。若误用 Φ4.2mm 钻头,攻丝时丝锥切削部分必然增加,进而导致丝锥断裂。建议根据丝锥类型与被加工材料选用正确底孔直径。若无完全匹配钻头,可选大一号。
05. 工件材料问题
被攻丝零件材质不纯,局部存在过硬硬点或气孔,导致丝锥瞬间失去平衡而断裂。
06. 机床精度不满足丝锥要求
机床与夹具体至关重要,尤其是优质丝锥。仅当固定在一定精度的机床与夹具体上,丝锥性能才能发挥。同心度不足是常见问题。攻丝开始时丝锥起始位置不正确,即主轴轴线与底孔中心线不同心,攻丝过程扭矩过大,是丝锥断裂主因。
07. 切削液与润滑油质量不佳
越来越多国内企业开始重视此点。采购国外刀具机床的企业深有体会:切削液润滑油质量有问题,加工产品易产生毛刺等不良,刀具寿命也大幅缩短。
08. 切削速度与进给不合理
加工出问题时,多数国内用户降低切削速度、减小进给,导致丝锥推进减慢、螺纹精度大幅下降、表面粗糙度增加。螺纹中径与精度均无法控制,毛刺等问题难以避免。但进给过快会产生过大扭矩,易导致丝锥断裂。
机用攻丝切削速度参考:普通钢 6~15m/min,调质钢或较硬钢 5~10m/min,不锈钢 2~7m/min,铸铁 8~10m/min。同材料下,小直径丝锥取高值,大直径取低值。
09. 操作人员技术不达标
上述问题需操作人员判断或反馈技术员,但多数国内操作员不够重视。例:加工盲孔螺纹,丝锥即将触及孔底时,操作员未察觉仍按攻丝速度进给,或排屑不畅时强行进给导致丝锥断裂。
综上,丝锥断裂原因涉及机床、夹具、工件、工艺、夹头、刀具等多环节,单靠纸上谈兵永远找不到真因。
制造工艺