


决定CNC加工质量的五大核心因素
当今机械化、自动化已成工业发展主流。由各类零件组成的机械设备应用中,因部分零件缺乏协调配合易出现问题。原材料规格性能、材料使用、机床振动、夹紧压力或松动、工艺系统弹性变形、工人操作、检测方法、检验员误差等均影响加工产品质量。谈及工件原型质量,不难想到以下 5 个主要因素:
1. 操作人员
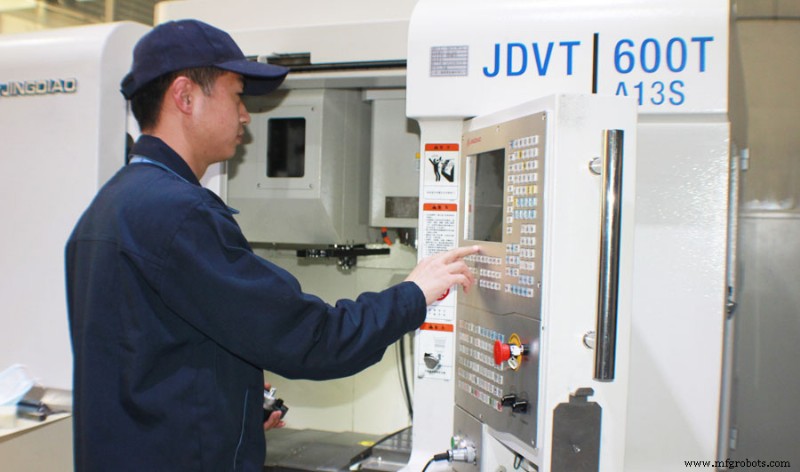
机床功能日益复杂,编程操作人员水平参差不齐。将高超人工技能与计算机信息技术结合可最大化发挥机床效能。为此操作人员必须熟悉设备性能。若操作员不了解设备性能,可能误操作,加速机床部件磨损甚至损坏机床。这将导致高昂维修成本和长维修周期。为恢复设备原始精度,操作员须理解掌握机床说明书及操作注意事项,实现文明生产、安全加工。需加强全员加工生产技能培训,合理安排主次加工岗位,提升人员质量意识和工作责任感。
2. 机床设备
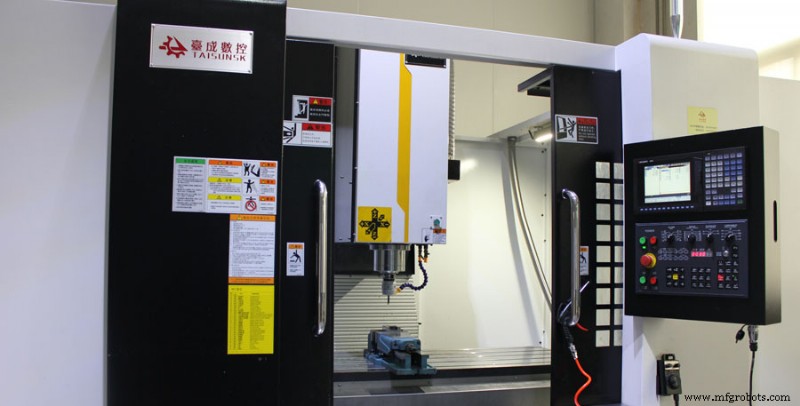
完整加工系统由机床、工件、夹具、刀具组成。加工精度与整个工艺系统精度相关。工艺系统各种误差在不同情况下以不同形式表现为加工公差。机床精度是影响原型零件质量的重要因素。机床精度差、部件损坏或间隙调整不当,加工中原型将出现各种缺陷。因此不仅要选择合适的转角、切削用量和CNC加工方法,还要理解机床精度对加工质量的影响。机床维护直接影响原型加工质量和生产效率。为保证工作精度和延长使用寿命,所有机床必须妥善维护。通常机床运行 500 小时后需一级保养。
3. 加工方法
加工方法很多,切削最常见。切削过程中工件受力和热变化,金属材料物理力学性能也会轻微硬化,故刀具选择起重要作用。正常情况下,刀具材料应根据工件材料选择。否则工件表面形成与刀具相关的毛刺,易增加工件粗糙度、降低表面质量。除刀具因素,切削环境和切削条件(如切削用量、切削润滑等)也影响加工质量。加工过程中,加工系统是整个切削过程的统帅,所有加工过程按系统执行,故加工系统精度和刚性也是影响加工质量的主要因素。
加工工艺安排两大原则:
工艺分散: 用多道工序制造复杂零件,分解到多台机床加工。
工艺集中: 复合机床功能,如车铣复合、激光超声振动加工、磨削、五轴联动等。所有工序在一台机床完成。根据工件结构分析,采用不同加工方法也是影响加工质量的重要因素。
4. 材料
加工材料一般分塑料和金属。每种材料有其特性。加工时根据工件要求和应用选择合适材料也非常重要。材料一致性应良好,否则同一零件质量可能不同。材料硬度适当时,尽量保证材料不变形。这些是评估质量的重要前提。
5. 检验
机床加工完工件后,检验是交付客户前最后关键环节。机加工检验一般需关注两方面:
1. 检验程序
检验过程包括检验工序、相关规定、制度、标准等。一般检验过程是检验生产过程中的干预方法,包括首检、自检、互检和专检。
2. 检验方法
指如何检验和检验标准。机加工零件检验一般依据机械图纸,通过检验仪器量具检测产品。传统机加工检测仪器包括千分尺、百分表、游标卡尺、平板、直尺、水平仪、各类塞规环规。现代机加工检测仪器包括光学准直仪、投影仪、三坐标测量仪、经纬仪、激光检测仪等。合格机械产品检验员必须掌握本单位产品相关检验仪器量具知识。
加工过程中,为控制加工质量,需理解分析加工质量不合格的各种影响因素,并采取有效技术措施克服。
结论
随着现代生产水平不断提高,对机加工产品质量要求越来越高。只有采取综合质量控制措施,才能最终达到提高设备使用寿命、兼顾加工过程经济效益和节能的目的。同时必须保证机械加工质量,推动机械加工行业长期稳定发展。
制造工艺