


CNC夹具选型指南:提升加工效率的关键
同一台机床为何生产效率相差数倍?
CNC机床夹具或夹紧方式不当,会大幅降低生产效率。
如何提高CNC机床利用率?
夹具选择至关重要,其中蕴含巨大潜在经济效益,仍有大量工作待做。
夹具是CNC生产不可或缺的环节。CNC机床夹具类型繁多,但选型必须契合CNC生产需求。选错夹紧方式会导致振动、冲击、刀尖崩断、工件松动等,造成CNC加工产品误差。以下详解CNC夹具正确选用。
什么是CNC夹具?
常见CNC车削夹具或铣削夹具,是加工中用于定位夹紧工件的工装装置。能承受大切削力、导向刀具切削,确保快速换型、平稳运行、所有零件生产一致性互换性。多数夹具设计为两部分组合:一部分固定机身不动,另一部分为一个或多个可动部件(夹钳)。CNC夹具通常用低碳钢、不锈钢等合金钢制造,规格配置多样,终极目标是提升经济性。
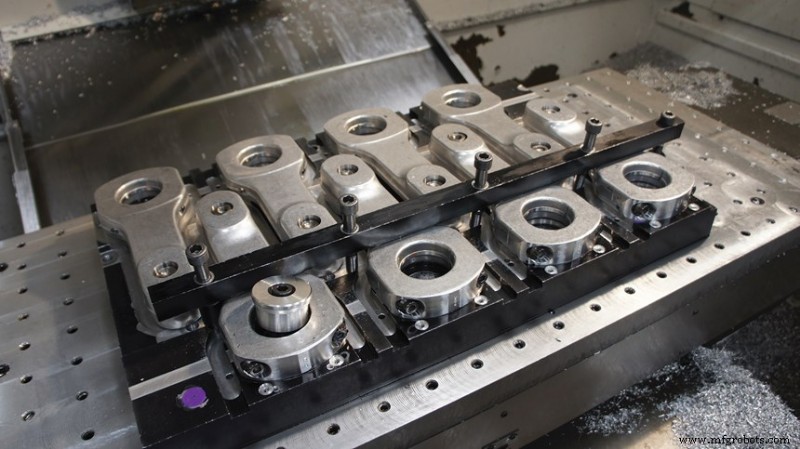
如何正确选择CNC夹具?
正确选用CNC夹具是高效加工基础。采购前须了解加工特点和夹具类型。机械制造分单件多品种小批量、少品种大批量两类。
以下是针对小批量和大批量CNC生产的选型指南。
小批量生产选夹具
一般模块化夹具适合小批量生产。
组合式/积木式夹具
组合夹具又称“积木式夹具”,由标准化设计、不同功能规格尺寸的夹具组件构成。
客户可按加工需求像“积木”一样快速组装各类机床夹具。
模块化夹具节省设计制造时间,大幅缩短生产准备周期,有效提升小批量生产效率。
此外具备定位精度高、夹紧灵活性大、可重复使用、节能省材、使用成本低等优势。
因此小批量加工,特别是产品形状复杂时,优选模块化夹具。
组合夹具可能包含两个附加组件:
精密平口钳:
模块化夹具组装部件,帮助夹具内刀具对齐。夹紧力超5000Kgf时建议使用,防止刀具本体受夹紧力影响。组合精密平口钳安装拆卸快、夹紧快,缩短生产准备时间,提升小批量效率。
夹具基座:
夹具基座是定位面与工件间的平板,用于精准对齐工件,保证CNC加工中刀具与工件正确相互作用。
大批量生产选夹具
传统手动机床夹具“工件夹紧时间”可达批量加工周期10-30%。
由此“工件夹紧”成影响生产效率关键因素,也是机床夹具“攻坚”重点。
因此大批量加工应选用快速定位夹紧(松开)专用夹具。优先考虑:液压/气动夹具、电永磁夹具、夹具基座。
液压/气动夹具:
利用液压或气动元件作动力源,通过液气元件实现工件定位、支撑、夹紧。能精准快速确定工件、机床、刀具相互位置。
工件位置精度由夹具保证,加工精度高,定位夹紧过程快,大幅节省夹紧松开时间。同时具备结构紧凑、多工位夹紧、高速重切削、自动控制等优势。
上述优势使其适配CNC机床、加工中心、柔性生产线,特别适合大批量加工。
电永磁夹具:
利用钕铁硼等新型永磁材料作磁源、现代磁路原理设计的新型夹具。夹紧卸夹仅需约1秒,大幅缩短夹紧时间。适用于夹持力不小于450Kgf的中小批量及大批量生产。
电永磁夹具大幅缩短夹紧时间、减少夹紧次数、提升夹紧效率。大量实践证明能显著提升CNC机床和加工中心综合加工效率。传统夹具定位夹紧元件占空间大,电永磁夹具无此类占空间部件。
具备夹紧速度快、易实现多工位多面加工、夹持稳定可靠、节能、自动控制等优势,不仅适合小批量,也适合大批量生产。
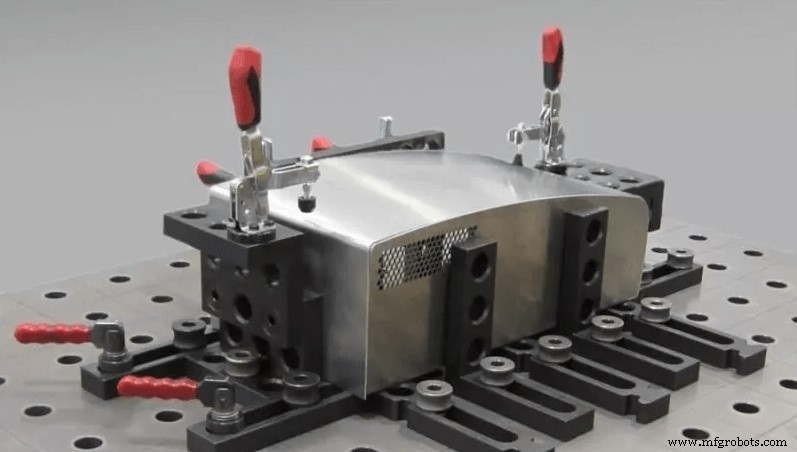
夹具基座:
平面夹具基座能有效缩短专用夹具制造周期、减少生产准备时间,整体缩短大批量生产周期、提升效率。同时降低专用夹具制造成本,特别适合周期紧张的大批量生产。
CNC加工夹具选型是操作员任务,操作员应受训做出正确选择。这也是为何应选择SANS Machining等长期经验专业CNC厂商的原因。公司遵循ISO 9001:2015生产,车间员工经验丰富。若发现生产问题导致零件不可用或损坏,将免费更换或维修。
制造工艺
- 如何为车间选择合适的CNC立式加工中心:实用指南
- 高精密CNC电火花加工机(EDM)选型指南
- 模具生产如何选型五轴 CNC 铣床:关键指标全解析
- CNC加工vs增材制造:金属原型工艺如何抉择?
- CNC夹具选型指南:提升生产效率的关键决策
- 选择最佳CNC加工材料以实现卓越零件性能
- 精密加工如何选择合适的CNC夹具
- 陶瓷材料CNC精密加工高阶解决方案
- 精密 CNC 加工赋能智能手机制造:从机身到配件的全链路应用
- CNC 加工表面粗糙度选型指南:Ra 3.2/1.6/0.8/0.4 μm 四级应用边界与成本权衡
- CNC加工材料选型实战指南:如何选择最佳金属
- CNC加工材料选择实战指南:四大决策维度与避坑清单