


五轴加工:现代制造的核心优势与权衡
五轴加工高效高精、一次装夹,适配汽车零部件、飞机结构件等现代模具加工。不仅用于民用工业,广泛应用于航空航天、军工、科研、精密仪器、高精医疗设备行业。是实现不可能的高科技手段,可加工所有空间曲面或异形。不仅能完成复杂零件和工业产品加工任务,还能大幅提升效率、缩短流程。
但也存在劣势。本文详细剖析五轴加工优劣势。
五轴CNC加工优势
保持最佳切削状态,改善切削条件
三轴切削模式下,刀具路径移至零件顶部或边缘时切削性能逐渐恶化。为保持最佳切削条件需移动转台。若要完整加工不规则平面,必须用倾斜转台多方向多次移动。五轴加工通过避免球刀中心线速度为0,亦可获得更好表面质量。
节时减程,缩短加工周期
五轴CNC机床能在通用加工中心节省大量时间。CNC车间多数零件需五面加工,五轴铣削助力生产快速高效完成。仅需单次装夹,节省周期时间和成本,是加速产品上市的高性价比方案。
五轴加工中刀具保持与复杂模具加工面垂直,大幅提高主轴利用率。原理亦适用于斜面侧铣,可消除球刀产生的肋纹,使模具表面质量更理想,减少人工抛光打磨。
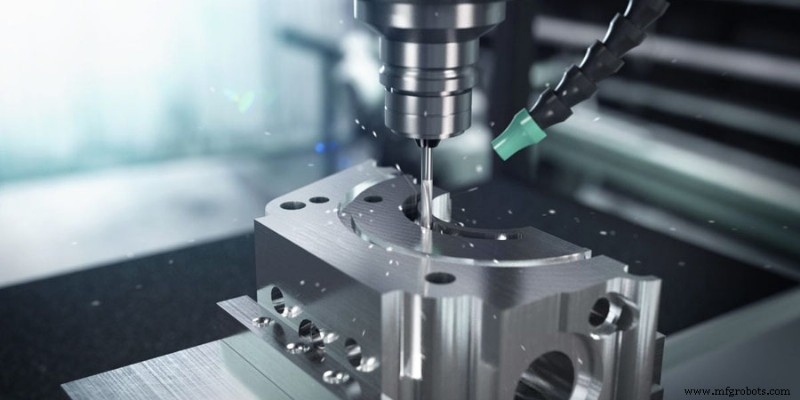
提升加工精度
五轴CNC铣削精度更高,因仅需最少装夹。额外装夹只会引入更多误差。也有助于延长刀具寿命,主要得益于刀具缩短。
五轴技术解决复杂角度工件多次重新定位精度问题,不仅缩短时间,更大幅提升加工公差。传统方式制造多套夹具的高昂成本也得以节省。五轴可加工钻孔、锥度加工、复杂面型腔凹陷等传统工艺难以实现的复杂零件。
高品质表面处理与复杂形状加工
此配置有助于获得高品质表面光洁度。五轴机床中工件更靠近切削刀具,后两轴允许使用短刀具且振动极小,从而获得高品质表面。
另一优势是能切削复杂形状。五轴各轴运动为各类零件提供空间,制造角度和弧度。过去需额外装夹和专用夹具。
高生产率
五轴加工有效减少零件加工时间和辅助时间。大主轴转速和进给范围赋予强大切削能力。五轴加工进入高速加工时代,快速移动定位与高速切削减少半成品周转时间,提升生产效率和精度。
五轴加工劣势
显而易见,五轴CNC技术在制造业优势地位已被认知。遇复杂曲面设计制造困境时,企业转向五轴技术。CNC机床主流技术指标为多轴、高速、高刚性、大功率;坐标数需求以三至五轴为主。但五轴加工应用未如想象般普及,原因如下:
成本过高
一方面,五轴机床采购成本及所需软件费用远超普通三轴加工中心;另一方面,机床维护难度更大。这些直接导致五轴加工件成本远高于普通三轴加工。
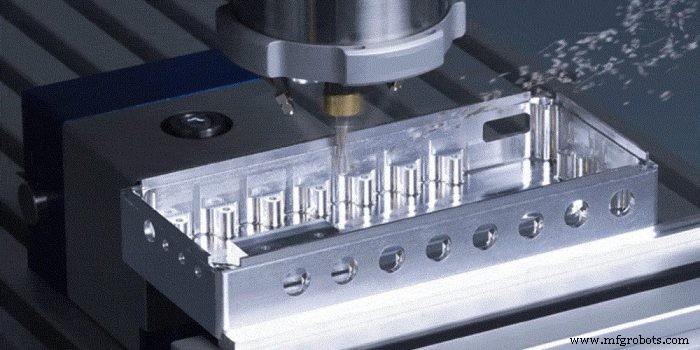
编程复杂难度大
五轴除三线性运动外,还涉及两旋转运动,合成空间轨迹极其复杂抽象,难以想象理解。如为加工空间自由曲面,常需多次坐标变换和复杂空间几何计算,还须考虑各轴运动协调避免干涉碰撞、适当插补运动。为保证精度和表面质量,编程难度倍增。
对操作员技术要求高
五轴加工属先进技术,需高水平人才操作。从编程到加工操作均异于常规三轴机床,需高技能操作员,也意味着更高人工成本。
制造工艺