


CNC加工中加工余量的作用:为何不可或缺
各类加工技术涌现市场,逐渐为人熟知认可。行业内CNC加工仍是常用工艺。但许多用户反映,CNC加工零件生产中会留加工余量。为何如此?
CNC加工每道工序切除的金属层厚度称为工序间加工余量。对圆柱面、孔等回转表面,从直径考虑余量,称对称余量(即双边余量),实际切除金属层厚度为直径上加工余量的一半。平面加工余量为单边余量,即实际切除金属层厚度。
在工件上留加工余量的目的是去除上道工序留下的加工误差和表面缺陷,如铸件表面冷硬层、气孔、夹砂层,锻件表面氧化皮、脱碳层、表面裂纹,切削后的内应力层和表面粗糙度。进而提高工件精度和表面粗糙度。加工余量大小对加工质量和生产效率影响巨大。
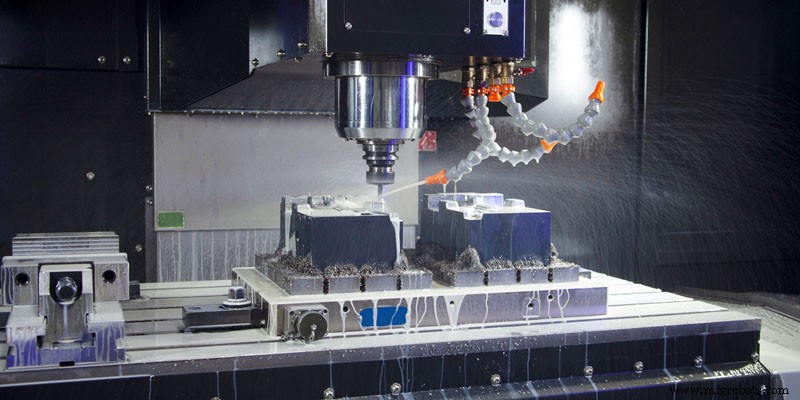
余量过大不仅增加加工劳动、降低生产率,还增加材料、工具和动力消耗,提高加工成本。余量过小则来不及消除上道工序各类缺陷误差,也无法补偿本工序装夹误差,导致废品。原则是在保证CNC加工质量前提下使余量尽可能小。一般来说,精加工越多,工序余量越小。
确定CNC加工顺序时,还需明确零件加工前是否预加工。预加工常由普通机床完成。若毛坯精度高、定位可靠、或余量充足均匀,可直接在CNC机床加工无需预处理。此时应按粗基准精度区分CNC机床工序,或一道或多道工序完成。
以上为CNC加工零件留加工余量的原因分享。CNC加工零件技术采用超硬材料,大幅提高切削速度和进给速度,提升材料去除率、加工精度和质量。现代加工技术下,精密加工切削速度极限随工件材料和切削方法而异。
制造工艺