


气体钨极电弧焊(TIG焊)全解析:工艺、应用与优势
什么是气体钨极电弧焊?
气体钨极电弧焊(GTAW),即钨极惰性气体保护焊(TIG焊),采用非消耗性钨电极产生电弧熔接。焊区与电极由惰性保护气(氩/氦)隔绝氧化污染。通常填充焊丝,自熔焊/熔合焊无需填丝。用氦气称氦弧焊。恒流电源产生电能,经高度电离气体金属蒸汽等离子柱传导形成电弧。
GTAW最适合薄板不锈钢及铝、镁、铜合金等有色金属。操作员对熔池控制力极强,优于手工电弧焊(SMAW)和气体保护熔化极电弧焊(GMAW),可获更高强度、质量更优的焊缝。但工艺复杂难精通,速度显著慢于其他焊法。相关工艺等离子弧焊(PAW)用约束电弧更利于自动化。
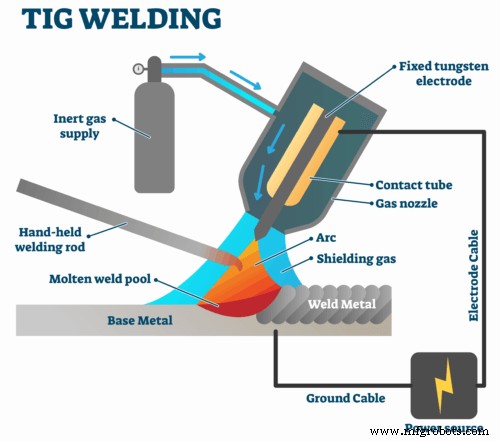
TIG焊工作流程
手工TIG焊对焊工协调性要求高,类似气焊,通常双手操作:一手送丝、一手持枪。维持极短弧长(1.5-3mm)且防电极触工件。高频发生器(类特斯拉线圈)产生电火花击穿保护气引弧,电极与工件分离引弧。引弧后小圆周摆动枪头建立熔池,熔池大小取决于电极直径与电流。保持电极工件恒定间距,枪身后倾10-15°,填丝送至熔池前端。焊工常形成“推进熔池-送丝”快速交替节奏,填丝每次随电极前进退出但始终留在保护气内防氧化。低熔点填丝(如铝)需保持距离电弧避免提前熔化。收尾时逐渐减小电流使熔池固化防止弧坑裂纹。
保护气体选择指南
- 氩气:最通用,适配钢、不锈钢、铝、钛等广泛材质。
- 氩+2-5%氢气:微还原性助洁净成形无表面氧化;电弧收缩温度高提速。风险:碳钢氢裂、铝合金气孔。
- 氦气/氩氦混合:提高电弧温度,加快焊速、加深熔深。劣势:气体成本高、引弧难。
TIG焊机核心部件
- 电源:恒流电源(DC/AC)。DC焊钢/镍/钛;AC焊镁/铝。
- 惰性气体供给:隔绝大气气体(O₂/N₂/H₂),通常用氩气。
- 焊枪:手动/自动通用结构,手动配手柄,自动配安装座。<200A风冷,>200A水冷。内部铜质导热,电极夹持端口固定钨极。
- 钨电极:非消耗性钨/钨合金,熔点3422℃耐高温。直径0.5-6.4mm,长度75-610mm。
- 保护气体:保护熔池防大气气体致气孔/吹孔。视工艺/环境/材质选气,常用氩气或氩氦混合。
- 填充焊丝:钨极不消耗,需单独填丝填补间隙。材质视接头/工件/厚度/性能定(碳钢、铝等)。
应用领域
- 难熔金属、薄板、活性金属焊接首选。
- 材料适应性广,服务航空航天、汽车、维修、艺术等多领域。
- 航空航天:飞机航天器结构件焊接。
- 汽车:安全耐久制造核心工艺。
- 维修:从童车玩具到铝工具修复广泛适用。
优势
- 关键接头/超精密焊缝的理想方案。
- 适用金属范围极广。
- 操作得当可获高质量高纯度焊缝,关键应用不可替代。
- 支持自动/手动双模式。
- 连接金属最高效方式之一。
- 无熔渣产生。
- 全位置焊接能力。
劣势
- 不适合厚板焊接。
- 高技能门槛,需专业焊工。
- 强光辐射风险致眼损伤。
- 服务价格高(随材料/项目波动)。
- 焊接速度慢。
常见问题解答
- 什么是气体钨极电弧焊?
- 非消耗钨极电弧焊,惰性气体(氩/氦)保护焊区防氧化污染。
- GTAW是什么?
- 单钨极(非消耗)与工件间电弧加热焊接,惰性气体保护,无飞溅熔渣,即TIG焊。
- GTAW与TIG焊同义吗?
- 同一工艺两个名称。
- 气体钨极电弧焊用途?
- 主焊不锈钢、有色金属(铝/镁),几乎适用所有金属(锌及合金除外)。
- 工艺流程?
- 钨极电弧熔化工件,填丝外部添加(通常裸焊丝)。
- 缺点?
- 难度最大、速度最慢、难自动化、成本高。
- 钨极电弧焊工薪资?
- 加州平均年薪$33,163($16/时),区间$31,199-$39,001。
- 哪种焊接最强?
- TIG焊缝最洁净精准,强度最高;但不同工况选不同工法,MIG等亦有适用场景。
- TIG焊是冷焊吗?
- 有“冷焊”模式:直流/交流TIG机特定设置,每次引弧产生“脉冲”效应。
- TIG焊最佳气体?
- 氩气最通用,适配低碳钢/不锈钢/铝等多金属。
- TIG焊温度?
- 超6000°F高温熔化加热金属;比手工电弧焊贵但更洁净通用(钢/铝/黄铜等)。
- 优缺点总结?
- 优:精精准、多体位、复杂异种金属、非消耗电极。劣:耗时、设备复杂、安全隐患、惰性气体成本。
- 焊工会致盲?
- 无护眼直视电弧致电光性角膜炎(迎光痛/暂时失明);重伤可致永久失明。
- 如何打磨钨极得稳定电弧?
- 专用钨极砂轮,90°顺砂轮方向磨削,磨痕纵向。
- GTAW与SMAW区别?
- SMAW药皮分解产保护气;GMAW气瓶供气;GTAW惰性气体瓶供气。
- GMAW与GTAW区别?
- GMAW消耗性电极熔敷成焊缝;GTAW非消耗电极不熔敷。
- GTAW优劣势表?
- 优:洁净高质、广材质、无飞溅熔渣火花烟、全位置。劣:熔敷率低、高技能、强紫外、需高超手眼协调。
- 最难焊金属?
- 铝:熔点、导热、延展性综合难度最高。
- 能无气TIG焊?
- 不能!气体保护钨极与熔池防氧化;焊枪多靠气体冷却,无气会烧毁枪头。
- 什么是真空焊接?
- 真空中微小物体自发固结(月球尘尘著名);早期卫星小动部件卡死典型案例。
- 氩气瓶价格?
- 最贵气体,新瓶高达$350。
- 能用CO₂ TIG焊?
- 不能,严格要求惰性气体。纯氩最常用;厚铝件有时用氩氦混合增热。
- TIG焊易学吗?
- 公认最难学焊法,工艺复杂。
- TIG焊必须填丝?
- 不必须,可靠钨极尖直接熔合工件表面(自熔焊)。
- TIG焊能焊什么?
- 钢、不锈钢、铬钼钢、铝、镍合金、镁、铜、黄铜、青铜、金;适用童车、车架、割草机、门把、挡泥板等。
制造工艺
- MIG 与 TIG 焊接:为您的项目选择正确的电弧焊技术
- 电弧焊与气焊核心区别详解:13大维度全对比
- MIG焊与TIG焊核心区别详解:12大维度对比与选用指南
- TIG焊接全解析:定义、应用及与MIG焊接的区别
- MIG 焊与 TIG 焊:核心区别与应用场景
- 等离子弧焊(PAW)深度解析:原理、设备构成、工艺模式与优劣势
- 焊接全解析:定义、类型、工艺与应用指南
- 钨极惰性气体保护焊 (TIG/GTAW) 全工艺指南
- MIG/MAG焊接全攻略:原理、参数设置、实操技巧与避坑指南
- 气体焊接详解:工艺原理、核心部件、优缺点与应用
- 药芯焊丝电弧焊(FCAW)完全掌握:工艺原理、双护模式与实战指南
- 手工电弧焊(SMAW)完全指南:原理、应用与优缺点