


等离子弧焊(PAW)详解:工艺原理、设备构造与操作实务
什么是等离子弧焊?
等离子弧焊(PAW)与TIG焊相似,电弧在尖端钨电极与工件间建立。但电极置于枪体内部,等离子弧与保护气包络分离。等离子气体经精细铜喷嘴收缩电弧。属非消耗电极类,同用钨电极,区别在于喷嘴约束电极、等离子气体防电弧发散。高能量密度实现高速窄缝少变形焊接;高定向电弧适合角焊缝且无飞溅。电极损耗极低,长周期高质量焊接;设备虽贵但运行成本低,是自动化焊接最佳选择之一。引弧气(惰性气)经枪体电离(等离子转化)形成等离子喷流,经喷嘴喷出作为电弧电流导体,收缩电弧提升电流密度(约TIG焊1/4扩散角)。
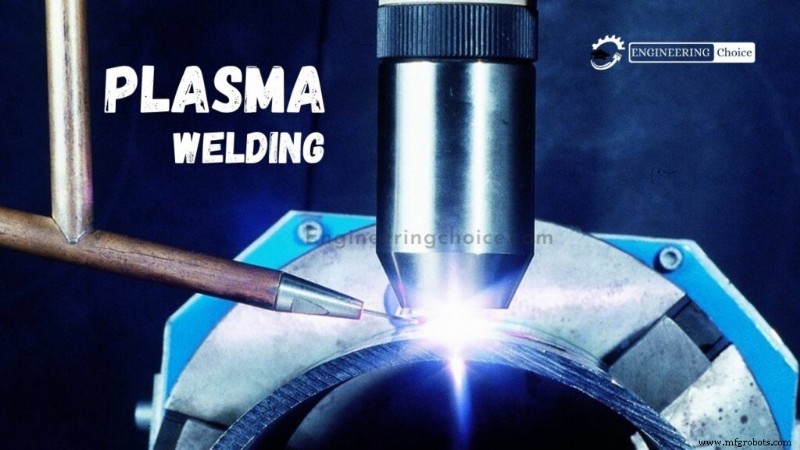
喷嘴孔径与工作模式
通过调节喷嘴孔径与等离子气体流量可实现三种模式:
微束等离子:0.1-15A
极低电流稳定柱状电弧,弧长变化至20mm仍稳定。
中电流:15-200A
特性似TIG但电弧更刚性(等离子收缩)。增大气流可深熔,但过度湍流易卷入空气/保护气破坏保护。
小孔等离子:>100A
大电流大气流形成强等离子束,如激光/电子束般全熔透。熔池在表面张力下随小孔后移成型焊缝。单面焊透10mm不锈钢。
等离子弧焊机构造
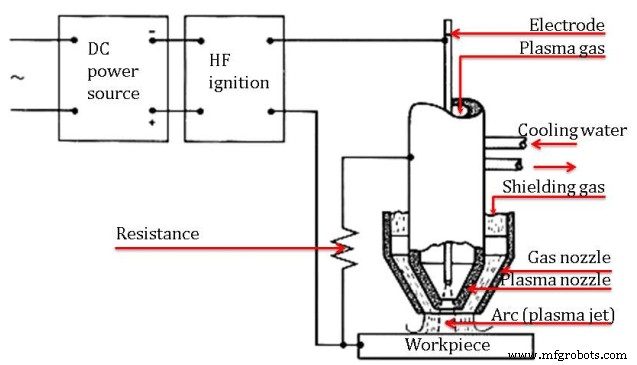
- 电源:高压直流电源(2-300A,80V),含变压器、整流器、控制台。
- 等离子焊枪:核心部件,似TIG焊枪但水冷(电弧内置产热大,外套水套)。
- 水循环器:持续水流冷却焊枪。
- 钨电极:非消耗性,耐高温。
- 保护气体:双惰性气体。低压保护气成型弱,需外层大流量惰性气强化保护。用He/Ar/H₂视温度而定。
- 等离子气体:电离热气体,电子离子数近等,高能量解离同步电子,为主能量源。
- 焊枪附件包:喷嘴、陶瓷、夹头、电极、设置规等扩展性能。
- 填充材料:通常不填丝;如需填丝直接送入熔池区。
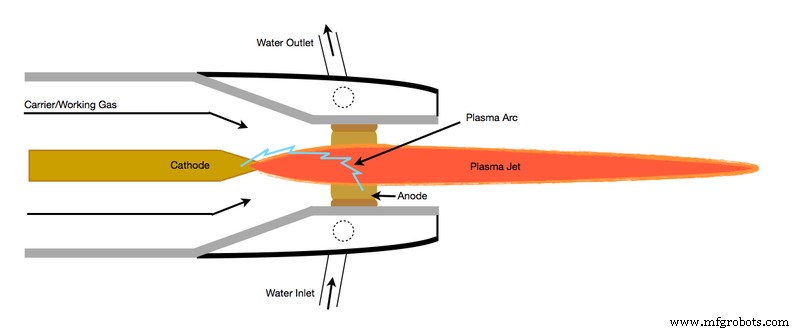
等离子焊接工作原理
气体高温电离成等离子态导电。同GTAW,利用等离子传递电弧至工件,强热熔融金属成熔池熔合。焊枪内钨电极置于小孔铜喷嘴内,电极与喷嘴尖端引燃领弧,再转移至工件。等离子气体经收缩孔道输送高热流密度至微小区域。高性能设备产出极高质量焊缝。等离子气通常氩气,副保护气用氩/氩氢/氦保护熔池防氧化。
优势
- 枪体设计赋予电弧更佳控制力。
- 更自由观察控制熔池。
- 高热浓度等离子射流实现高速焊接。
- 高温热浓度实现小孔效应,单面焊透多种接头。
- 热影响区比GTAW更小。
- 电流输入比其他焊法低。
劣势
- 焊缝/热影响区比激光/电子束焊宽。
- 设备昂贵,启动成本高。
- 需专业培训与专长。
- 产生紫外/红外辐射。
- 噪音大(~100dB)。
- 焊枪笨重,手工焊难度大需培训。
应用领域
- 船舶、航空航天工业。
- 不锈钢/钛管管焊接。
- 电子工业广泛应用。
- 工模具修复。
- 涡轮叶片焊接/熔覆。
以上是等离子弧焊全景解析,希望您喜欢。我还撰写了其他焊接工艺文章,欢迎查阅分享。
制造工艺