


气焊工艺全解析:原理、设备构成、应用场景与优劣势
什么是气焊?
气焊是液态焊接工艺:燃烧燃气产生热量,熔化搭接板材界面形成接头。主用燃气为氧乙炔。可带/不带填充丝,填充丝手工送入熔池。本质:利用燃气(如乙炔)燃烧热量切割/连接金属。最古老热焊法之一,因易用/低成本仍广泛应用。乙炔火焰温度略超5700°F(3200°C),虽低于电弧焊,但许多维修/建筑场景优势突出。
气焊工作原理
最古老热焊工艺之一。工件边缘加热熔融融合。多种高温燃气可用。工艺简单:燃气/氧气瓶经减压器连接焊炬→调节压力混合比→打火器点燃(焊炬尖朝下)→阀门调节中性/碳化/氧化焰→沿接缝移动焊炬永久连接。
气焊分类
常见:氧乙炔焊、氧汽油焊。可熔化铁/非铁金属,无需电力。
氧乙炔焊:氧气+燃气(主乙炔),主焊薄板。
氧汽油焊:氧气+汽油,切割钢材效果优于乙炔。
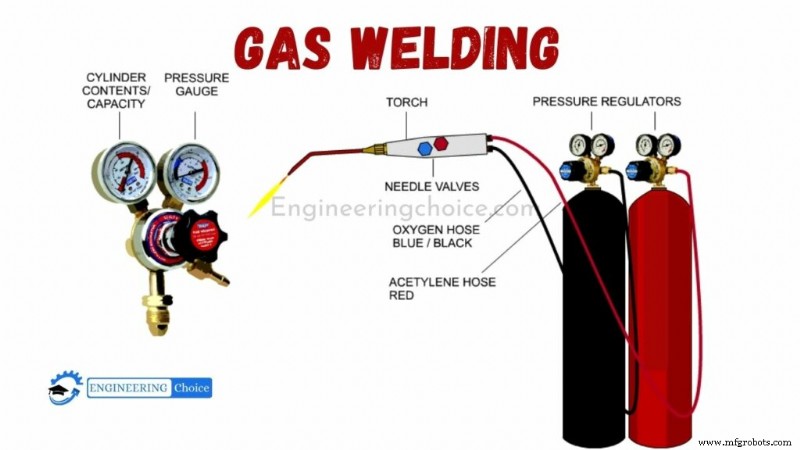
气焊核心部件
- 燃气瓶:重钢瓶耐高压,通常黄褐色
- 氧气瓶:耐高压,通常黑色
- 减压器:降压供稳定工作压力(氧气70~130 kN/m²,燃气7~103 kN/m²)
- 控制阀:分别控制燃气/氧气流量及比例
- 混合室:安全混合燃气与氧化剂
- 焊炬:末端喷嘴混合燃烧,含混合室/控制阀
应用场景
- 铁/非铁金属:碳钢、合金钢、铸铁、铝合金、镍、镁、铜合金
- 薄板焊接
- 汽车/航空航天
- 板金加工厂
- 需缓慢加热/冷却材料
优势
- 可焊异种金属(铁/非铁),超越其他焊法
- 无需电力:无电地区可用
- 温度控制精准:调节火焰控制熔池温度
- 填充丝沉积可控:热源与填充丝分离,精准控制送丝速率
- 设备低成本:初始投入极低
- 无需专业焊工:易上手,降低人工成本
- 设备便携:易搬运操作
劣势
- 不适合厚板
- 表面成形差,美观要求高需打磨
- 不适用高强钢(热影响区破坏基材性能)
- 熔深/速度低于其他焊法
- 达不到电弧焊沸点温度
- 无专用熔剂保护,易产生严重缺陷
制造工艺
- 电弧焊与气焊核心区别详解:13大维度全对比
- 气体钨极电弧焊(TIG焊)全解析:工艺、应用与优势
- 气焊原理、应用、优缺点全解析:氧乙炔焊接与切割实战指南
- 等离子弧焊(PAW)深度解析:原理、设备构成、工艺模式与优劣势
- MIG/MAG焊接全攻略:原理、参数设置、实操技巧与避坑指南
- 等离子弧加工详解:组件、原理与工业应用
- 气体焊接详解:工艺原理、核心部件、优缺点与应用
- 搅拌摩擦焊(FSW)详解:原理、工艺优势与工业应用
- 机器人焊接详解:工艺流程、核心优势与典型应用场景
- 银钎焊工艺详解:原理、材料选择与典型应用
- 火焰钎焊(放热焊)全解析:工艺流程、应用领域与核心优势
- 喷涂焊接(热喷涂焊)工艺详解:分类、操作与安全规范