


焊接符号完全指南:图表、图例与关键细节
常用焊接符号及其含义
焊接符号使设计师能向焊工清晰传达焊接详细信息。符号可包含:长度、熔深、加强高度、坡口类型/尺寸、位置、工艺、填充金属、强度、焊道数、焊缝形状、表面修整等——这些信息通常汇总于焊接装配图中。
焊接符号是焊工的速记语言,节省时效、保证理解准确。美国焊接学会(AWS)已标准化焊接符号,本章复现常用符号。更多细节及手工/自动焊应用,请参阅ANSI/AWS A2.4《焊接、钎焊和无损检测标准符号》。
焊接符号的构成要素
基准线(水平线)是所有符号的锚点,焊接指令沿基准线排布。引线连接基准线与待焊接头。引线可从基准线任意端伸出,指向任意方向。
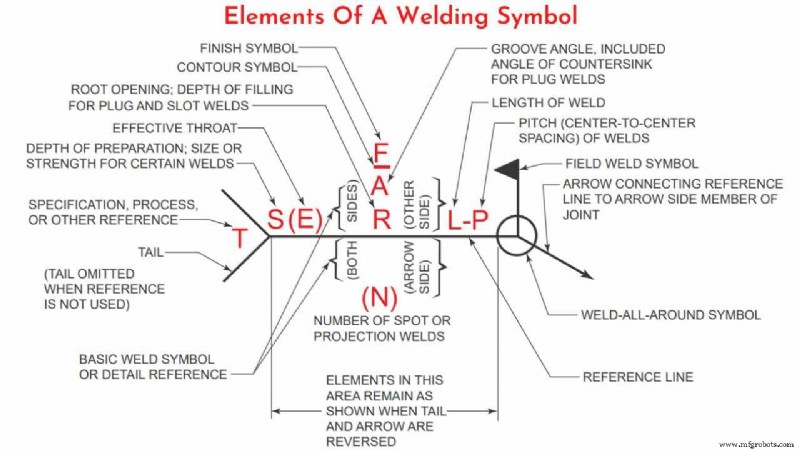
接头常有两面,引线指向一侧称为箭头侧,其焊接按基准线下方指令;另一侧称非箭头侧,按基准线上方指令。此规则与引线方向无关。
引线与基准线交点处的旗标表示现场施工焊(安装期间焊接);无旗标为车间焊。旧图纸中实心黑圆圈亦表示现场焊。交点处空心圆圈表示环缝焊(绕整个接头)。
尾部用于补充信息:焊接工艺、电极、详图引用等无专用位置的辅助说明。
基本焊接符号图表
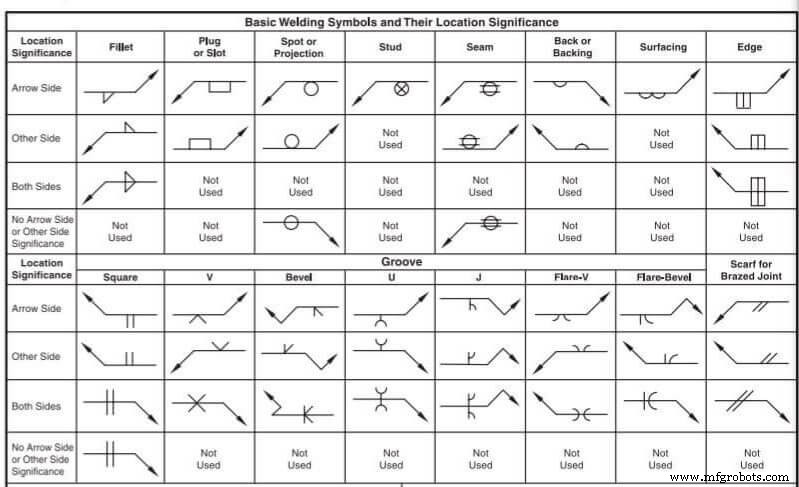
焊接符号指示:焊接工艺、局部/环向、车间/现场、焊缝轮廓。基本符号(电弧/气焊、电阻焊、钎焊、锻焊、热焊、感应焊、流焊符号)汇总如下图。
焊缝位置标注
焊接符号标注于基准线基部。所有基准线有箭头侧(近侧)和非箭头侧(远侧),据此用箭头侧、非箭头侧、双侧定位焊缝相对接头位置。
基准线始终水平。引线从基准线一端或两端引出指向焊接位置,可指向接头任意侧、向上或向下延伸。
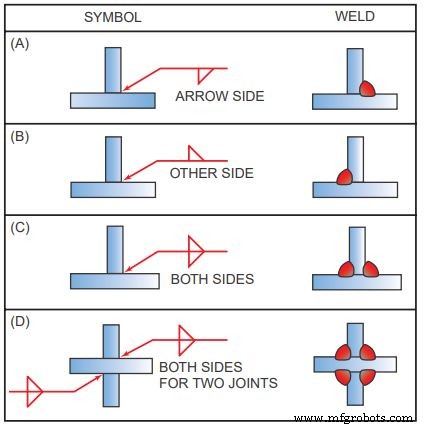
- 焊缝在箭头侧 → 符号置于基准线下方(图A)
- 焊缝在非箭头侧 → 符号置于基准线上方(图B)
- 双侧焊 → 符号同时出现在基准线上下(图C、D)
尾部用于标注焊接规范、工艺、填充金属、是否需剥渣/刨根等补充信息。无补充信息可省略尾部。多道焊缝各标注一符号。
焊缝类型及其符号
各焊接位置有基本符号,通常置于基准线中心(上/下取决于接头侧)。符号为简化焊缝截面示意。下文同时展示箭头侧和非箭头侧位置。
- 角焊缝
- 坡口焊缝
- 塞焊与槽焊
1. 角焊缝符号
注: 角焊缝近似三角形,用于连接搭接、T型、角接接头(近似直角)。
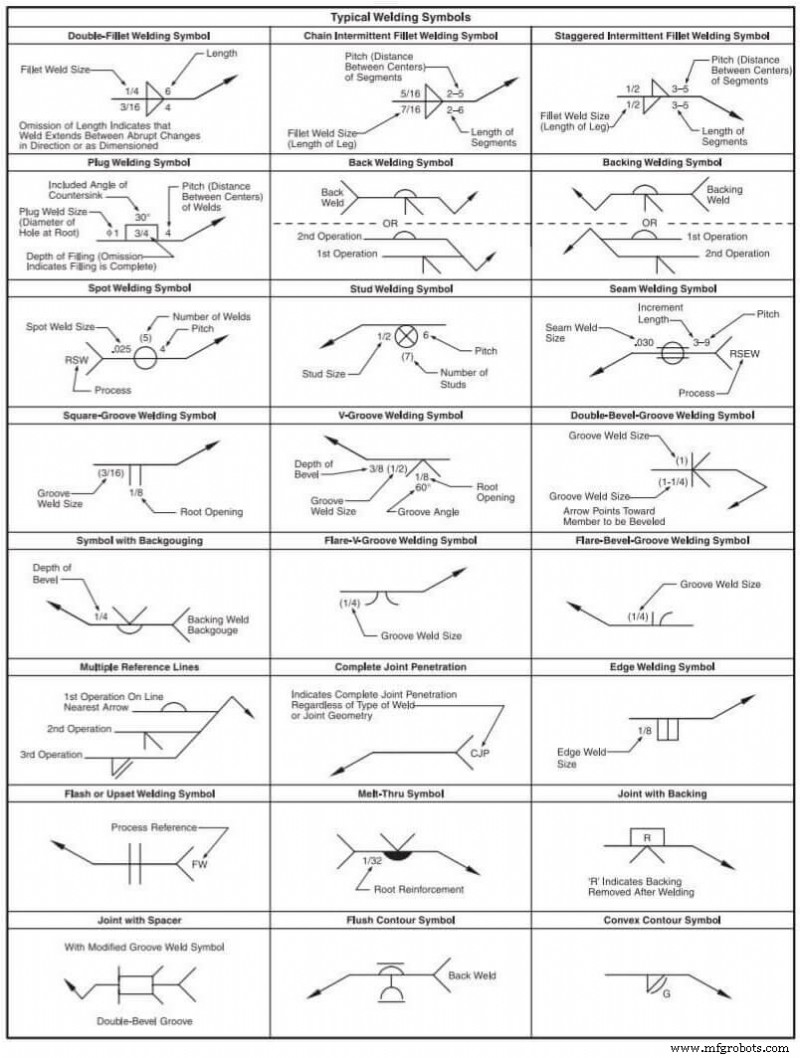
角焊缝符号呈粗三角形,垂直腿始终绘制在符号左侧,与实际焊缝朝向无关。腿尺寸标于符号左侧。等腿仅标一尺寸;不等腿(少见)标双尺寸并标明长腿朝向。焊缝长度标于符号右侧。无长度标注时,按标注尺寸线间或焊缝方向突变点(如板端)施焊。间歇焊:长度与间距用破折号分隔(长度在前)标于右侧。注意间距/节距为中心距/端距,非净间隙。
2. 坡口焊缝符号
坡口焊常用于对接,也用于角接、T接、弯平板接头。坡口几何形态多样,取决于工件几何与边缘准备。焊缝金属填充坡口并熔合母材形成接头。
坡口焊缝主要类型:
方坡口焊
通过紧密贴合或轻微分离边缘形成坡口。分离量标于符号上。
V型坡口焊
双工件边缘单/双面倒角形成V型。V角角度、根部间隙(如有)标于符号。V深非全厚(双V为半厚)时,深度标于符号左侧。若有效喉深大于坡口深,用括号在V深后标注。
单面坡口焊
一工件倒角、一工件留平。符号垂直线始终在左,引线指向倒角件(引线有断口强调)。若设计师无偏好或资深焊工显而易见,断口可省略。角度、深度、有效喉厚、根部间隙标注法同V型坡口。
U型坡口焊
双工件边缘凹面处理。边缘处理深度、有效喉厚、根部间隙标注法同V型坡口。
J型坡口焊
一工件凹面处理、一工件留平。对应U型坡口如单面坡口对应V型。垂直线始终在左,引线(必要时带断口)指向受处理工件。标注法同V型坡口。
扩张V型坡口焊
常用连接两圆弧/弯曲件。焊缝预期深度标于符号左侧,焊深括号标注。
扩张单面坡口焊
常用连接圆弧/弯曲件与平板。由两弯曲面形成的坡口深度及焊缝预期深度标于左侧,焊深括号标注。垂直线始终在左。
坡口焊常用补充符号:熔透符号、背衬符号。均指示单面坡口焊实现全熔透。熔透符号要求背面焊缝金属加强,加强高度关键时标于熔透符号左侧(置于基准线对面)。背衬用于实现全熔透时,符号置于基准线对面;焊后需移除背衬时,符号内标"R"。背衬符号形状同塞/槽焊符号,上下文可区分。
3. 塞焊与槽焊符号
塞焊/槽焊连接重叠件,一件含孔(圆孔塞焊、长孔槽焊)。焊缝金属填充孔内并熔合两件母材。塞焊:孔径标左侧,孔距(节距)标右侧。槽焊:槽宽标左侧,长度与节距(破折号分隔)标右侧,尾部引用详图。塞/槽数量用括号标于符号上/下。箭头侧/非箭头侧指示含孔工件。孔非全填充时,填充深度标于符号内部。
焊接符号速查表
更多信息请参阅 ANSI/AWS A2.4《焊接符号及无损检测》。
制造工艺