


焊接气孔成因、分类与防治全攻略
什么是焊接气孔?
焊接气孔是熔池吸入氮、氧、氢等气体,在凝固过程中未能逸出而形成的圆形/细长空腔。按形态分:
- 分布性气孔:细小气孔均匀分布焊缝全长/全截面。
- 表面气孔:气孔破露焊缝表面。
- 虫孔:细长气孔呈鱼骨状排列(X射线片呈人字纹)。
- 弧坑收缩孔:收弧处因体积收缩形成的缩孔,常伴随气孔。
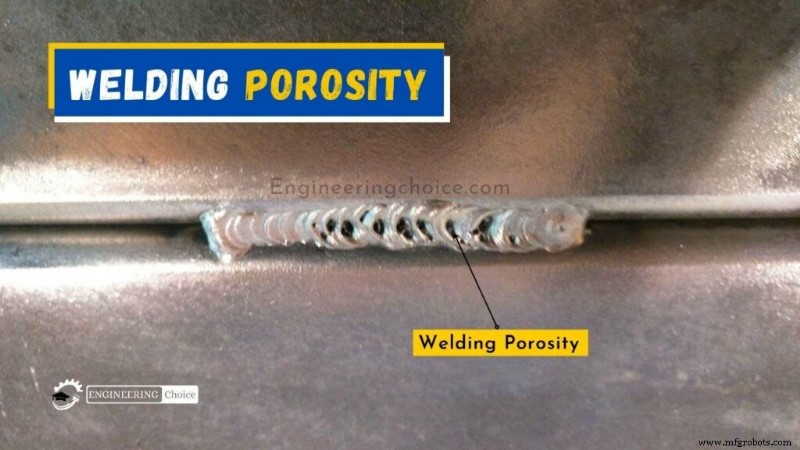
成因与防治对策
1. 分布性气孔 & 表面气孔
核心成因:保护气体保护失效→空气卷入(N₂、O₂);氢源(受潮焊条/焊剂、工件水分/油污/镀锌层/底漆)。
量化阈值:保护气混入≥1%空气即致分布性气孔;≥1.5%致表面透气孔。常见泄漏源:气管漏气、流量过大湍流、穿堂风、熔池剧烈搅动。
防治清单
- 气体保护:查漏补漏、降低流量至层流、挡风板阻隔穿堂风、优化喷嘴距离/角度。
- 氢源控制:焊条/焊剂严格烘干、工件脱脂烘干、去除镀锌/底漆(或按厚度限制≤20 µm可焊底漆)。
- 接头清理:焊前打磨露金属光泽,T型接头双面角焊尤需清理垂直板边缘。
2. 虫孔
成因:大量气体(厚底漆/重度污染/锈蚀)在凝固前被困于熔池深处,常见于T型接头垂直板根部间隙。
防治清单
- 焊前彻底清理接头区油污/锈/底漆/无损检测残留物。
- 底漆厚度严控≤制造商建议值(通常20 µm)。
- 避免形成封闭型腔的接头几何(改坡口角度/间隙)。
3. 弧坑收缩孔
成因:收弧瞬间熔池急剧凝固收缩,液→固体积变大者易形成。TIG自熔/停丝后断弧加剧。
防治清单
- 工艺措施:引出板/引弧板引出收弧;收弧处打磨除缩孔后再接焊。
- 操作技巧:下坡电流/弧坑填充功能渐减电流;TIG补填充丝补偿收缩。
气孔返修原则
- 渗透/磁粉/射线/超声检测定位气孔(小孔厚壁件易漏检)。
- 局部气孔:气刨/打磨清除缺陷区→重新焊接。
- 密集/贯穿气孔:全割除焊缝→重新开坡口→按工艺规程重焊。
验收标准参考(AWS D1.1)
- 可见气孔直径≤3/8" (9.4 mm)
- 任意1英寸长度内气孔直径之和≤3/8"
- 任意12英寸长度内气孔直径之和≤3.4" (86 mm)
具体以适用规范(ASME IX、ISO 5817、GB/T 3323等)为准,疑义时按严格标准返修。
制造工艺