


热喷涂技术详解:工艺类型与跨行业应用
什么是热喷涂涂层?
热喷涂技术是将熔融/加热材料喷涂至表面的涂层工艺。"原料"(涂层前驱体)通过电能(等离子/电弧)或化学能(燃烧火焰)加热。
热喷涂可提供厚涂层(约20μm至数mm,视工艺/原料而定),沉积速率远高于电镀、物理/化学气相沉积等工艺,适合大面积涂覆。
涂层材料涵盖金属、合金、陶瓷、塑料、复合材料。以粉末/丝材形式送入,加热至熔融/半熔融态,以微米级颗粒高速喷射至基体。燃烧或电弧放电提供能量。涂层由无数喷射颗粒堆积形成。基体温升不显著,可涂覆易燃基材。
涂层质量通常通过孔隙率、氧化物含量、宏观/微观硬度、结合强度、表面粗糙度评估。总体上,颗粒速度越高,涂层质量越好。
除新设备应用外,热喷涂广泛用于修复磨损/损坏零件、恢复机加工尺寸(如印刷辊、小尺寸轴承)。
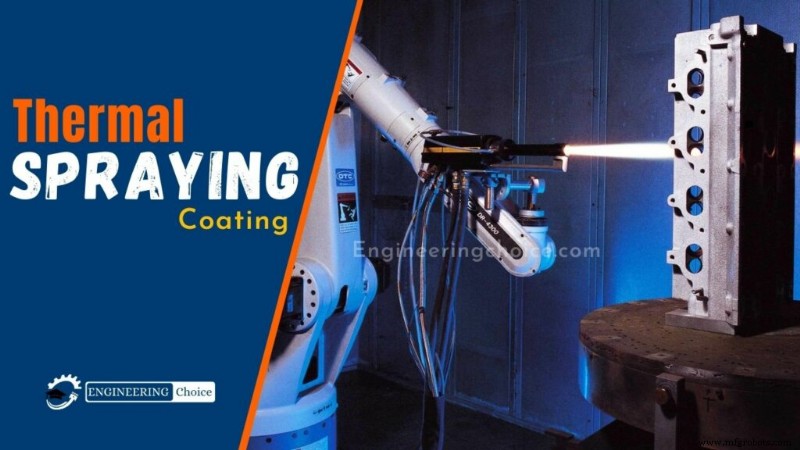
热喷涂如何操作?
热喷涂是将消耗性材料以细分熔融/半熔融液滴喷涂形成涂层的通用工艺类别。其显著特点:能以0.1-10mm工程级厚度沉积金属、金属陶瓷、陶瓷、聚合物涂层。几乎任何材料在喷涂过程中熔融或塑性化即可沉积。颗粒在基体表面形成"扁平件/片层"相互咬合堆积成涂层。
热喷涂沉积物不与基体熔合,亦无需形成固溶体即可结合——这与电弧焊、钎焊、激光熔覆等熔融结合工艺本质不同。热喷涂涂层与基体结合主要为机械结合,非冶金/熔融结合。附着力取决于基体表面状态:喷涂前须清洁并喷砂/机加工粗糙化。
热喷涂工艺在各大工程领域广泛应用多年,用于部件防护和再制造。近年设备工艺进步提升了涂层质量并拓展了应用范围。
热喷涂工艺类型
主要变体包括:
- 等离子喷涂
- 爆轰喷涂
- 电弧喷涂
- 火焰喷涂
- 高速氧燃料喷涂 (HVOF)
- 高速空气燃料喷涂 (HVAF)
- 温喷
- 冷喷
- 喷熔
经典工艺(1910-1920年代发展,仍广泛使用)如火焰喷涂、电弧喷涂,颗粒速度通常较低(<150 m/s),原料必须熔融才能沉积。70年代发展的等离子喷涂利用电弧产生>15,000K高温等离子射流,可喷涂氧化物、钼等难熔材料。
以下详述5种最常用热喷涂工艺:
1. HVOF(高速氧燃料喷涂)
利用特制喷枪使火焰经喷嘴高速扩张,加速颗粒。形成极薄且均匀涂层。虽薄但强度高、结合好。耐腐蚀性优于等离子涂层,但不耐高温。
2. 燃烧火焰喷涂
适合不承受极端应力的表面。因火焰速度较低,涂层结合强度一般。氧燃料混合产生火焰熔化原料。因成本低,适用低强度应用。
3. 等离子喷涂
以等离子枪为核心加热喷涂工具。粉末熔融后以类似燃烧火焰喷涂方式沉积。涂层厚度从几微米到几毫米。粉末最常用,金属/陶瓷亦可用。因适应性强广受欢迎。
4. 真空等离子喷涂
受控环境低温操作,维持真空同时减少材料损伤。可用多种气体组合获取喷涂压力。用于汽车保险杠、仪表盘、后视镜外壳;也用于聚乙烯模件预处理,提升水性环氧胶粘接力。
5. 双丝电弧喷涂
两导电丝间产生电弧点,丝连接处熔化。电弧加热产生熔化沉积,类似火焰喷涂但用压缩空气喷涂。因性价比高广泛使用,典型基材为铝/锌。
热喷涂涂层优势
- 降低成本: 修复成本低于更换新件,涂层寿命常超原材料。
- 低热输入: 除少数例外,不改变工件热历程。
- 通用性强: 几乎所有金属/陶瓷/塑料均可热喷涂。
- 厚度范围宽: 视材料/系统,0.001英寸至1英寸以上均可,典型0.005-0.1英寸。
- 处理速度快: 喷涂速率3-60 lb/h(视材料/系统),典型沉积率0.5-2 lb/ft²/0.01英寸厚度。
热喷涂涂层劣势
- 掩盖基体: 涂层高效致使基体材质难以辨识,除非严格存档记录。
- 效果难精确评估: 除目测外,难以量化涂层质量。
- 设备昂贵: 部分工艺设备极贵,初始投入高。
制造工艺