


轧制工艺全解析:类型、原理、术语、应用与工业实践
轧制工艺概述
轧制是板材、工字钢、轨道等大长度恒定截面的主要制造工艺。工件在辊缝间受压缩力,截面积减小、长度增加。具有高产率、良好表面质量和晶粒结构,但设备投资大。
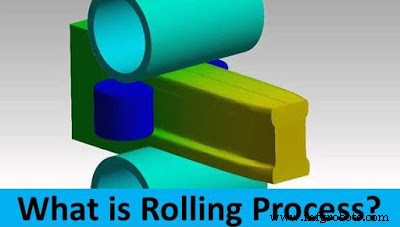
轧制术语
- 钢锭:含气孔疏松的铸件,约1200°C热轧成方坯。同锻造用钢锭。
- 方坯:钢锭高温初轧产品,截面≥230 cm²,可进一步轧制成工字钢、板坯、槽钢、轨道等。
- 板坯:钢锭热轧制得,截面≥100 cm²且宽度≥3倍厚度。用于轧制中厚板、薄板、带钢。
- 小方坯:方坯热轧产品,截面≥40 cm²。用于轧制管材、棒材、线材。
- 中厚板:板坯进一步轧制,厚度>6 mm。
- 薄板:厚度<6 mm,宽度>60 cm。
- 带钢:同薄板但宽度<60 cm。
工作原理
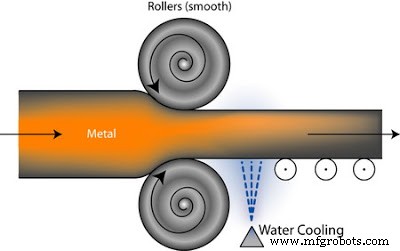
辊缝施加压缩力引起塑性变形,减小截面成型。辊筒按成品形状设计圆柱面型。可热轧(再结晶温度以上,大变形、无残留应力但尺寸精度和表面差)或冷轧(再结晶温度以下,高强度、高精度、高光洁)。
轧制类型
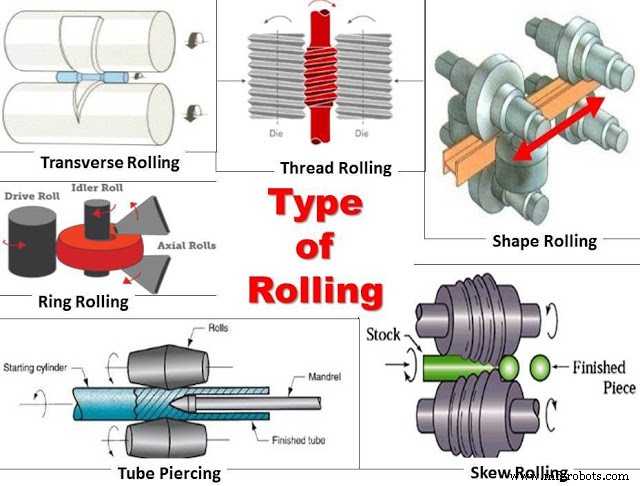
螺纹/齿轮轧制
圆柱毛坯上轧制螺纹或齿轮。螺纹辊压入毛坯表面位移金属成型。高强度、高光洁,适合螺丝螺栓批量生产。
型材轧制
轧制工字钢、T型钢、轨道等各种型材,厚度变化不大。
环件轧制
主辊和从动辊同向旋转,环件随辊旋转且辊向靠拢扩大直径。边缘辊控制高度防止金属向高度方向流动。用于大型轴承、涡轮环件,精度高、表面好。
管材穿孔
固定芯棒置于管中心,圆柱棒在外部压缩应力下产生拉应力形成空腔。两反向辊压缩送料穿孔。用于厚壁无缝钢管。
斜轧
圆棒/线材直接送入特制辊,连续轧制成球体。用于球轴承钢球批量生产。
横轧
双辊同向旋转,工件横向进给。辊面带锥度型腔,用于轧制锥轴、板簧等。
应用领域
- 无缝空心管、棒材
- 大长度恒定截面型材
- 螺纹件(螺丝、螺栓)批量生产
- 齿轮毛坯轧齿
- 建筑材料、屋面板、隔墙梁、轨道
- 汽车零部件
- 涡轮、轴承环件
- 钢板、钢带
以上为轧制工艺类型、原理、术语及应用全解析。如有疑问欢迎留言,觉得有用请分享收藏,订阅本站获取更多金属成形技术。
制造工艺