亿迅智能制造网
工业4.0先进制造技术信息网站!
首页 | 制造技术 | 制造设备 | 工业物联网 | 工业材料 | 设备保养维修 | 工业编程 |
home  MfgRobots >> 亿迅智能制造网 >  >> Manufacturing Technology >> 制造工艺

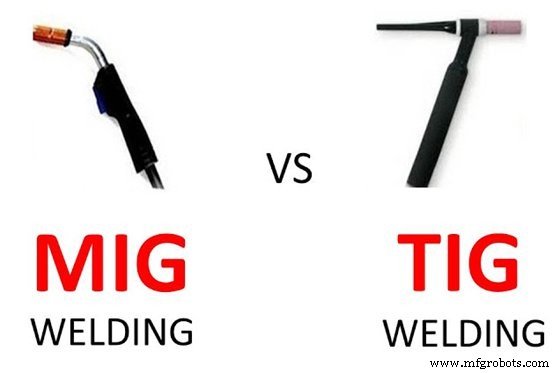
MIG与TIG焊接深度对比:制造工程师必知的核心差异

MIG与TIG是钣金制造中最主流的两种电弧焊工艺,均能实现高质量连接,但原理、特性、适用场景差异显著。科学选型需建立在全维度对比基础上。本文从电源、材料、电极、保护气、冷却、质量、效率、成本八大维度深度剖析,并结合工艺原理、优劣势、典型应用,给出工程选型指南。

MIG与TIG焊接深度对比:制造工程师必知的核心差异

MIG与TIG焊接八大核心差异

电源特性

TIG:支持交流/直流。交流电清除铝氧化膜能力强;直流电弧力强、穿透深。
MIG:仅直流(恒压特性),电弧稳定、飞溅少。

材料兼容性与厚度适配

两者均适用铝、碳钢、不锈钢等主流金属。厚度是关键判据:TIG操控性强,擅长薄板(<3mm)精密焊接;MIG熔敷率高,适合中厚板(>3mm)高效焊接。

MIG与TIG焊接深度对比:制造工程师必知的核心差异

电极类型

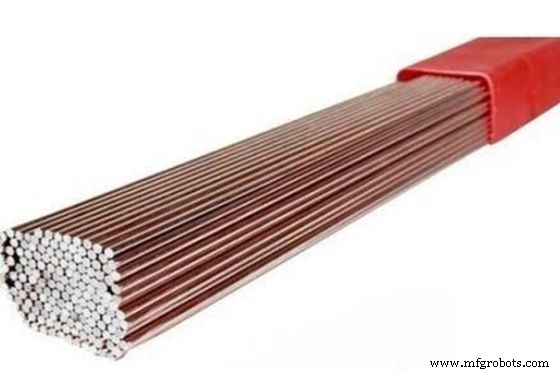
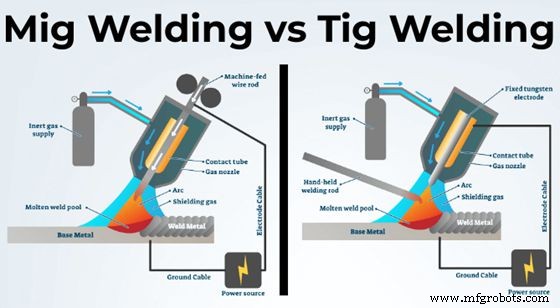
MIG:消耗性电极(焊丝),兼作填充金属。
TIG:非消耗性钨极,填充丝单独手工/机械送入。
消耗性电极(低碳钢、镍钢)熔入熔池;非消耗性电极(钨、石墨、铜包碳)仅导电引弧。

MIG与TIG焊接深度对比:制造工程师必知的核心差异

保护气体

MIG:CO₂(低成本)、Ar/CO₂混合、Ar/He、Ar/O₂。
TIG:纯Ar为主;高镍合金用Ar/He;不锈钢用Ar/N₂或Ar/H₂提高熔池流动性。

焊枪冷却方式

TIG热输入大,标配水冷焊枪;MIG可选风冷/水冷。水冷散热效率高,适合大电流长时间作业。

MIG与TIG焊接深度对比:制造工程师必知的核心差异

焊缝成形质量

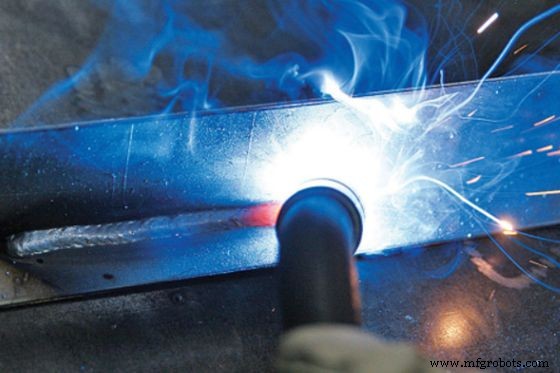
TIG成形极美,鱼鳞纹均匀、无飞溅、无需打磨,高美观度场合首选。MIG成形良好但有微量飞溅,需后续清理。

生产效率

MIG半自动/全自动连续焊接,速度快2-3倍;TIG手工送丝、工艺细致,速度慢但精控性强。

综合成本

TIG设备、耗材(钨极、填充丝)、人工技能要求均较高,单位成本显著高于MIG。

差异对比速查表

差异维度MIG焊接TIG焊接
电源直流交流/直流
材料兼容/厚度全金属/中厚板优势全金属/薄板优势
电极类型消耗性非消耗性
保护气体CO₂为主Ar为主
焊枪冷却风冷/水冷水冷/风冷
焊缝质量良好优秀
生产效率快慢
综合成本低高

核心部件解析

MIG与TIG焊接深度对比:制造工程师必知的核心差异

TIG焊接关键部件

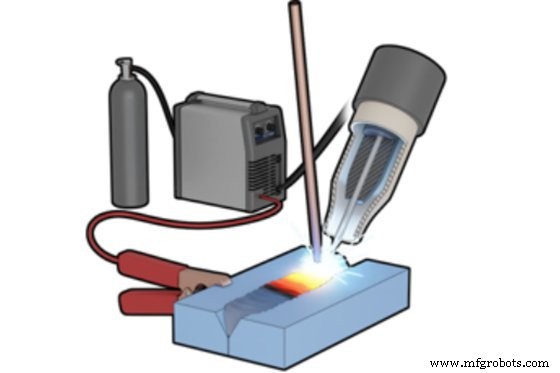
  • 电源:AC/DC切换,AC清除氧化膜,DC强穿透。
  • 焊枪:手柄开关/脚踏板控流,水冷结构耐高温。
  • 脚踏板:实时调节电流,控制熔池大小与焊接速度。
  • 电极与气体保护:钨极尖角决定电弧形状,Ar气流经气透镜均匀保护熔池。
  • 填充丝:直径匹配板厚,成分匹配母材。
  • 背垫:Cu/Al导热快,水冷背垫进一步控制背面成形。

MIG焊接关键部件

  • 电源:恒压直流源,电弧自调节特性稳定。
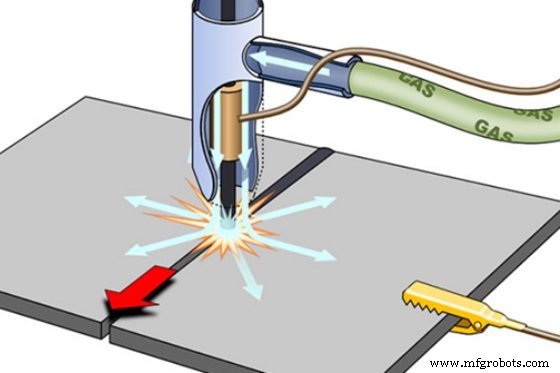
  • 送丝系统:平稳送丝是质量关键。药芯焊丝自带保护渣,无需外部气体;实心焊丝需外部保护气。
  • 电极(焊丝):消耗性,常用0.6/0.8/0.9/1.2mm,0.9mm最通用。
  • 焊枪:导电嘴传流、气嘴保护,选型考虑重量、颈部配置、电缆长度。
  • 保护气体:CO₂或Ar/CO₂混合,防止大气污染熔池。

TIG焊接工艺全景

MIG与TIG焊接深度对比:制造工程师必知的核心差异

工艺原理

钨极引弧产生热量,手工/机械送填充丝熔入熔池,Ar气保护。非消耗电极、深熔透、操控性强,适合<10mm薄板高质量焊接。

优势

  • 极高精度与成形美观度
  • 环保无飞溅
  • 操作员精准控制热输入
  • 非消耗电极降低运维成本

劣势

  • 填充丝成本高、速度慢
  • 要求工件表面极度洁净

典型应用

  • 薄板精密结构(<3mm)
  • 铝/铜/钛等有色金属美观焊接
  • 小批量、高附加值产品
  • 艺术品、建筑装饰等外观关键件

MIG焊接工艺全景

MIG与TIG焊接深度对比:制造工程师必知的核心差异

工艺原理

消耗性焊丝作电极兼填充金属,CO₂保护,半/全自动连续焊接,无需额外送丝,熔敷率高。

优势

  • 速度快、成本低
  • 半/全自动化程度高
  • 焊缝成形整洁

劣势

  • 电弧稳定性略逊,易产生飞溅
  • 烟尘大、环保压力大
  • 极薄板易烧穿

典型应用

  • 中厚板结构件高效焊接
  • 长焊缝、低缺陷率要求产品(连续焊减少起止缺陷)
  • 大批量生产线集成

工程选型建议:MIG还是TIG?

MIG与TIG焊接深度对比:制造工程师必知的核心差异

综合工业实践,MIG在通用制造中综合竞争力更强,理由三点:

  1. 工艺适应性更广:消耗性电极简化填充流程,易实现多工位自动化集成。
  2. 生产节拍显著更快:连续焊接无频繁起止,单位产出工时大幅降低。
  3. 操作门槛更低:半自动化降低对高技能焊工依赖,易于培训与质量稳定。

但薄板(<2mm)、有色金属、高外观要求、小批量精密件仍首选TIG。最终决策应基于具体图纸公差、批量、材料、设备现状综合评估。

结语

MIG/TIG各有千秋,无绝对优劣。WayKen拥有双工艺全流程能力,提供钣金制造、焊接、CNC加工一体化服务,助您以最优工艺交付高品质零件。立即获取免费报价!

常见问题

MIG与TIG根本区别是什么?

核心差异:电极消耗性vs非消耗性、填充方式、薄/厚板适配性、气体选择、成形质量、效率成本。详见本文对比表。

焊铝选MIG还是TIG?

均可,但TIG为工程首选:铝导热快、氧化膜难清,需交流清理作用与精准热控;TIG成形美观满足铝件常见外观要求。

铆接能否替代焊接?

铆接可拆卸、无热变形、外观工业风;焊接永久连接、密封性好、结构效率高。结构永久性、密封性、重量敏感选焊接;可维护、异种材料、外观设计选铆接。
制造工艺

  1. MIG 与 TIG 焊接:为您的项目选择正确的电弧焊技术
  2. 钻床选购必备指南:如何挑选完美钻床
  3. 五轴铣床完全指南:技术特点与选型建议
  4. 圆柱磨床全攻略:结构、分类、CNC控制与冷却策略
  5. 卷料纵剪生产线:钢卷高精度切割综合指南
  6. 闪光焊原理与应用:闪光焊机如何无缝连接金属
  7. PLA 3D 打印专业指南:材料特性、参数设置与实战技巧
  8. ABS 3D 打印全解析:优势、局限与专家实战技巧
  9. 尼龙 3D 打印专家指南:材料、技术与应用
  10. 注塑成型与3D打印:如何选择正确的生产工艺
  11. 冶金镶嵌机:精密显微分析的核心装备选型指南
  12. 难熔金属:特性、历史与现代应用全指南