


钣金制造全工序缺陷图谱:成因分析与防治对策
钣金制造覆盖切割、成形、连接三大工序族,是汽车、航空、建筑等行业原型到量产的核心工艺。每个工序都有特有的缺陷模式,识别成因、建立防控体系是保障交付质量的关键。本文系统梳理切割/剪切、冲压、折弯、焊接四大工序的典型缺陷及解决方案,并补充表面通用缺陷防控要点。 成因:刀刃钝化、上下刀间隙过大(撕裂)或过小(挤压毛刺)、压料力不足。 成因:切割窄条料、前角角度不当。 成因:宽度方向厚度不均导致水平位移,形成凹/凸/三角变形。 成因:长窄薄板剪切边缘上翘。 成因:材料成形极限被超越,薄弱区颈缩撕裂。 成因:压边力不足,压缩应变导致法兰向内屈曲。 成因:弹性恢复导致成形角度/半径偏离设计值。 成因:材料塑性差、内圆角过小。 成因:压料力不足、凸凹模圆角不对称导致压缩屈曲不均。 成因:折弯时凹模面摩擦拉拽孔边。 成因:顶料装置力值不当或材料不平。 成因:弯曲高度<最小弯曲高度限值,变形扩展。 成因:电流过大、极性错误、保护气不足。 成因:H/N/O溶入熔池、油污/水分/锈蚀/漆层分解放气。 成因:电压过高/弧长过大、电极过粗、焊速过快、立焊操作不当。 成因:残余应力>焊缝/母材强度。 划伤、污染、凹陷、针孔、因拉应力/压应力导致的非均匀变形,需从原材料检验、工序间保护、夹具设计、环境管控全流程预防。 WayKen深耕钣金切割、冲压、折弯、焊接20余年,专家团队提供从DFM评审到量产交付全链路质量保障。12小时极速报价,助您零缺陷量产! 金属箔/板/厚板厚度界限? 箔<0.2mm;板0.2-6mm;厚板>6mm。 什么是钣金缺陷? 制造过程中因选材、工装、工艺参数偏差产生的几何、力学、外观不合格特征。 缺陷返修普遍吗? 普遍存在。因尺寸偏差、材料损伤、质量管控疏漏导致,返修通常比重制更经济高效。钣金制造工序分类
切割/剪切缺陷与对策
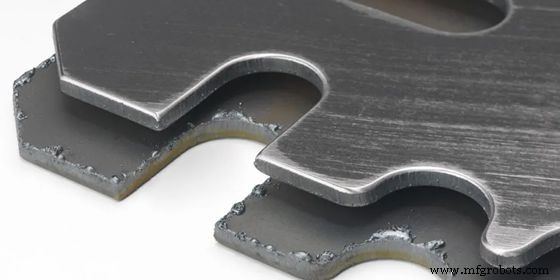
1. 毛刺与边缘变形
对策:按设备手册按材料/厚度设定标准间隙与压料力,定期磨刀换刀。2. 扭曲
对策:根据材料力学性能、几何参数优化前角设计。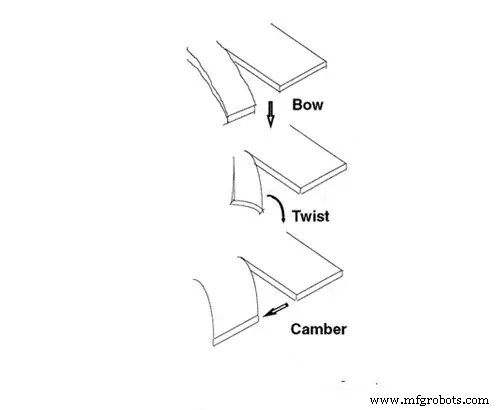
3. 弯曲翘曲
对策:调整纤维方向、优化前角设计。4. 拱起
对策:最小化前角、增加背部支撑装置。冲压成形缺陷与对策
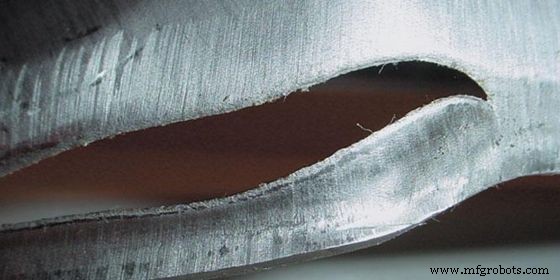
1. 开裂/拉裂
对策:成形仿真预测(AutoForm等)、优化圆角半径/拉深深度、选材热处理匹配。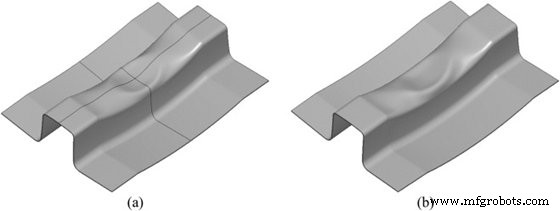
2. 起皱
对策:拉伸代成形、设置拉延筋/压料筋/垫块控制料流、优化压边力曲线。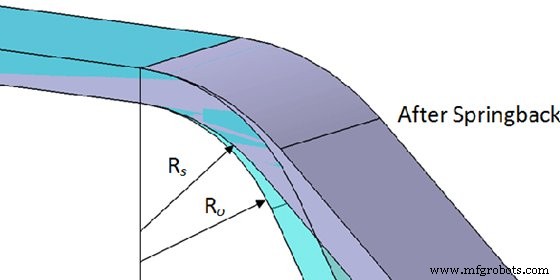
3. 回弹
对策:过弯补偿、正拉伸增加硬度、优化模具几何补偿回弹量。折弯成形缺陷与对策
1. 弯角开裂
对策:选用软态材料、退火软化、增大模具圆角(R≥t)。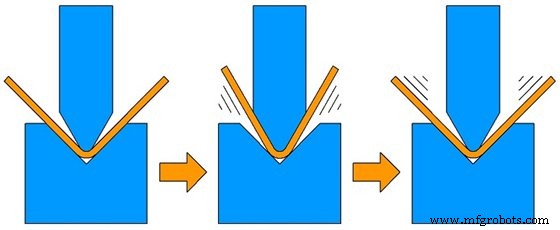
2. 弯角不稳定
对策:增大顶料力、修正凸凹模圆角对称性。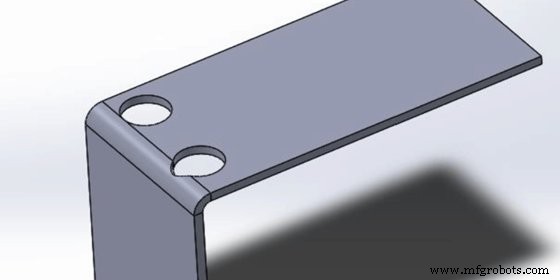
3. 孔位变形
对策:增大顶料板压力、顶料板添加硬质定位点增大摩擦防滑移。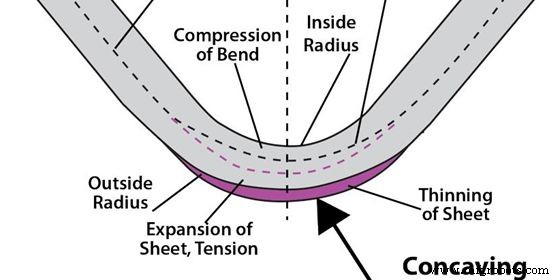
4. 工件底面不平
对策:校准顶料力、预整平材料、必要时取消顶料。5. 弯曲线不平行孔中心
对策:增加工件高度或调整工艺顺序。焊接缺陷与对策
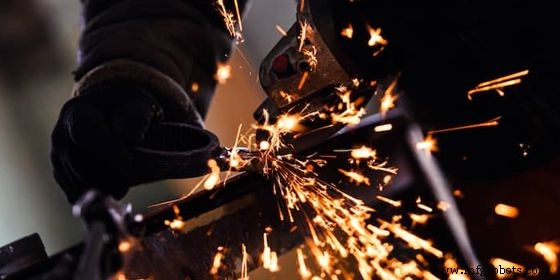
1. 飞溅
对策:降低电流/弧长、增大枪角、清洁气嘴。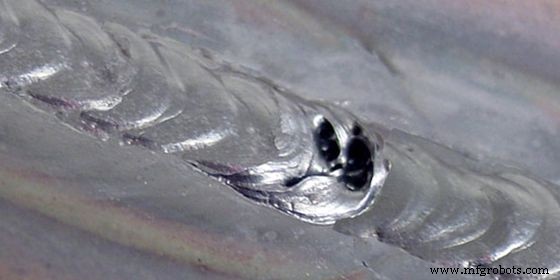
2. 气孔
对策:严格清理干燥坡口、使用干燥焊材、检查焊枪气路密封。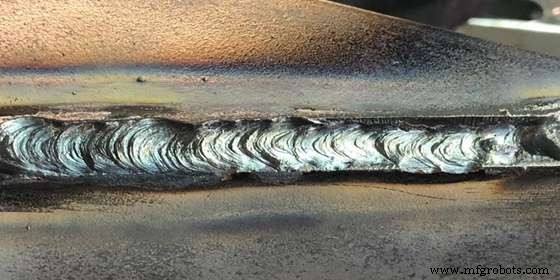
3. 欠焊/咬边
对策:匹配电极直径、降低焊速、避免立焊时枪口对准垂直板面。4. 裂纹
对策:坡口精加工清理、预热/层间温控制、合理焊接顺序消除应力集中。钣金表面通用缺陷防控
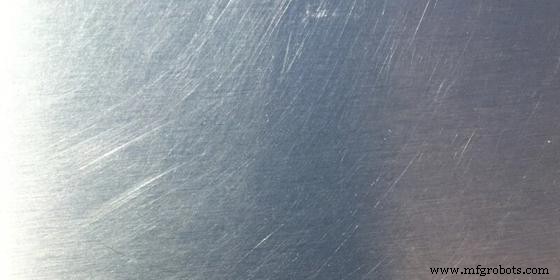
WayKen专业钣金制造服务
常见问题
制造工艺