


钣金焊接完全指南:5大核心工艺与10条实战精髓
焊接是金属连接的基础工艺,钣金焊接作为其细分领域,广泛应用于金属结构件、管道、储罐等制造。薄板焊接工艺复杂,需扎实的理论知识与操作技能方能保证接头质量。本文系统梳理钣金焊接主流工艺与实操要点,助您攻克薄板焊接难题。 钣金焊接通过加热使工件局部熔化,配合填充材料实现金属原子层面的冶金结合。该工艺是航空航天、汽车、家电、船舶等工业制造的基石工序。 利用电弧熔化连续送丝填充金属,以Ar+CO₂混合气体保护熔池。连续送丝、熔敷率高,适合薄板、管材高效焊接。 钨极不熔化,电弧热熔化工件及人工送入的填充丝。Ar/He保护气体,热输入可精准控制,成形美观,是薄板、有色金属焊接首选。 压缩电弧形成高能等离子弧,熔深大、速度快、无需填充丝,广泛用于船舶、航空、石化等领域厚板及关键结构焊接。 药皮焊条作电极兼填充金属,设备简单、适应性强,是船舶、建筑、钢结构现场作业主力工艺。 高能束流实现深熔窄缝焊接,热影响区极小,适合精密、高强度要求场合。 燃气火焰加热,无需电源,成本低,适合薄板、小零件及现场维修,但对操作技能要求极高。 最易操作,焊枪倾斜70-80°往复摆动,保证熔合均匀。 工件竖立、焊缝水平。分角焊缝(L型接头)与对接焊缝(V型坡口)。建议采用手工电弧焊,控制熔池温度防止下垂。 焊枪与板面夹角45°,电极尖端避开熔池,防止金属下流造成咬边。宜采用向上焊或脉冲工艺。 难度最大,熔融金属易滴落。需减小熔池尺寸、增大填充量、提高热输入,配合短路过渡或脉冲工艺。 不锈钢宜TIG,厚碳钢宜MIG/焊条,铝合金需脉冲MIG/交流TIG,钛合金必须高纯Ar保护TIG。 分段跳跃焊接,间隔冷却后再补焊,有效抑制薄板翘曲。焊枪直线快速移动,禁止摆动。 预留1mm间隙,中心点固,两侧压紧熔合,形成牢固定位点,防止组装间隙不均。 量产前必做工艺评定,优化电流电压、送丝速度、保护气流量等参数,确认成形合格。 填充丝成分匹配母材,直径≤母材厚度。铝焊丝比钢焊丝粗一号,防止烧穿。 电极/焊丝直径<1/8英寸(3.2mm),电弧集中、穿透深、烧穿风险低,便于修磨电极尖角。 新手用0.8-1.0mm细丝易上手,熟练后可增大直径提升效率。铝焊丝比钢焊丝大一规格。 铝MIG焊用高纯Ar(≥99.99%),必要时加20-25% CO₂增稠气流,防氧化气孔。 薄板用点焊/脉冲焊低热输入;厚板用大电流连续焊。针对性集中热量于熔合区,避免整体过热。 覆盖焊接、修复、翻新全流程,提供工艺技术支持,保障交付质量与交期。 掌握工艺选型、变形控制、填材匹配等核心要点,钣金焊接质量可显著提升。复杂关键结构建议委托专业团队。 WayKen提供钣金焊接、折弯、冲压、激光切割、CNC加工一体化服务,从原型到批量交付,品质有保障。立即咨询获取免费报价! 哪种焊接最适合薄板? TIG焊控制性最佳,成形美观精准,是薄板首选。 如何焊接极薄钣金? 极薄板用TIG脉冲焊,厚板用MIG高效率。薄板核心是低热输入、高保护。 MIG焊铝用交流还是直流? 均可,但直流反接(DCEP)清理氧化膜效果好,速度快、设备简单,工程首选。什么是钣金焊接?
钣金焊接主流工艺对比
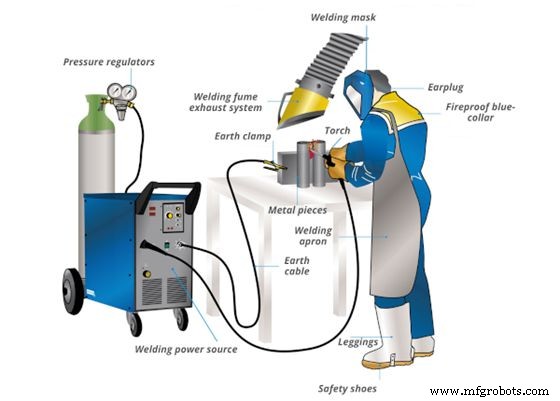
MIG焊接(气体保护熔化极电弧焊)
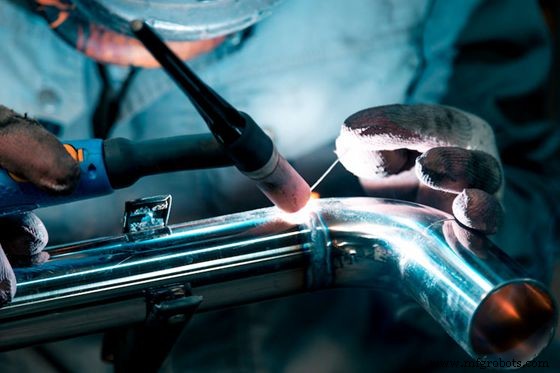
TIG焊接(钨极惰性气体保护焊)
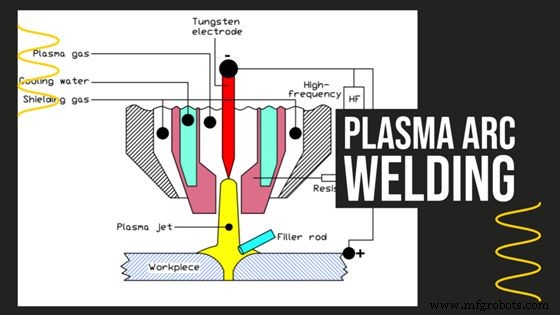
等离子弧焊
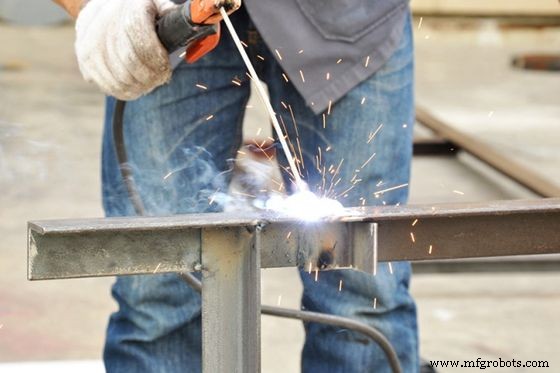
手工电弧焊(焊条电弧焊)
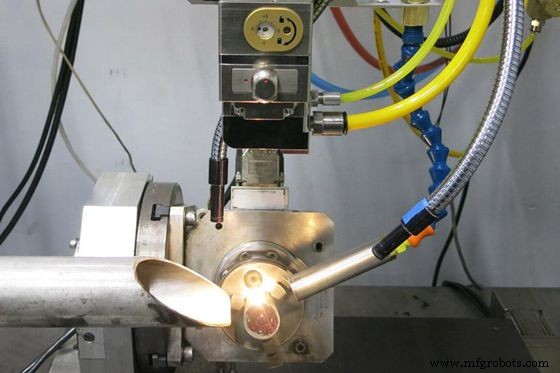
电子束/激光焊接
气焊
钣金焊接常用金属材料
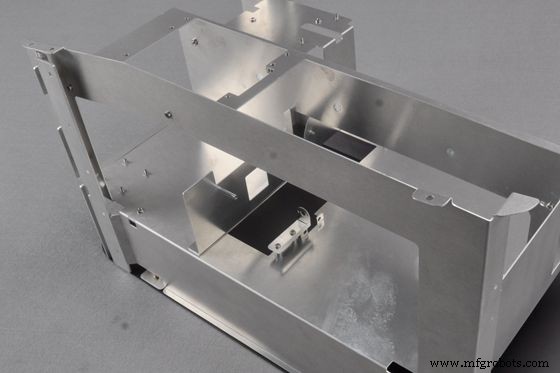
焊接空间位置与工艺适配
平焊
横焊
立焊
仰焊
钣金焊接10大实战精髓
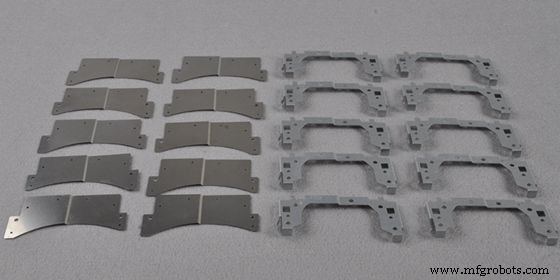
1. 工艺匹配材料
2. 跳焊法控制变形
3. 点固定焊定位
4. 试焊验证工艺
5. 科学选填充材料
6. 选用小直径电极/焊丝
7. 细丝优先原则
8. 高氩气保护铝焊
9. 精准控热输入
10. 选择专业外协服务商
总结
WayKen:您的钣金焊接可靠伙伴
常见问题
制造工艺