


高速冲床:正确应用释放巅峰生产力
引言
高速冲床适合在保持高精度前提下经济高效生产复杂零件。可按机型实现高速冲裁、落料、冲孔等工艺,采用液压或机械压制技术。就绝对速度而言,机械冲床优势明显。机械高速冲床常用冲次/分钟(SPM)为单位,液压冲床用英寸/分钟(IPM)。本文探讨影响冲床速度范围的关键因素。
您需要高速冲床吗?
冲床运行速度是制造业生产周期和整体效率的决定性因素。循环周期从每分钟数百上千次到每小时一次不等,取决于产品。冲压循环包含下行、冲压、回程/返回三阶段。
实际所需冲头速度高度依赖工件特性。复合材料压缩成型涉及升温固化等复杂循环,周期长,无需高速冲床;汽车平板零部件生产工艺相对简单,追求极致循环速度。
您的循环轮廓如何?
采购前先明确应用场景:生产什么产品、执行什么生产循环。需考量:冲头行程距离影响下行速度需求;工作冲程距离决定冲压速度;回程速度与冲头复位行程相关。特定应用下,冲程末端加压下还需较长停留时间。
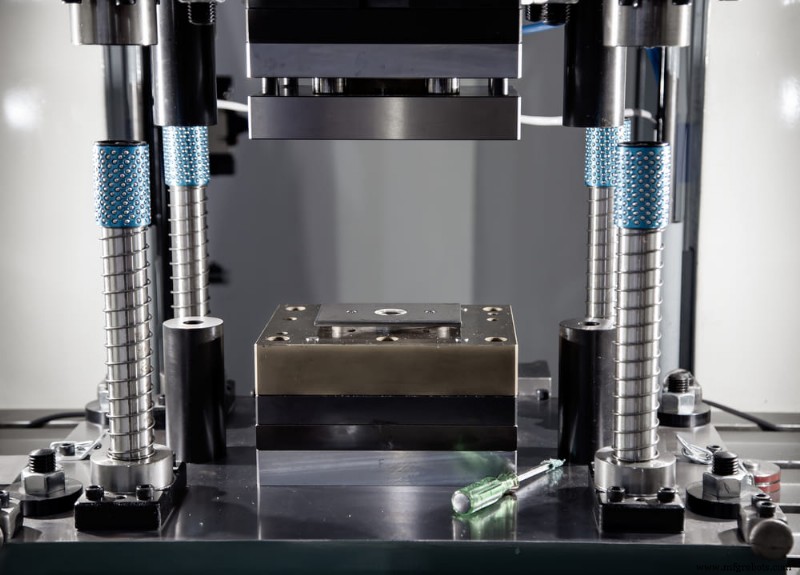
高速冲床设计特点
高速机型在启动耐久性上有明显特征,因冲头会损伤模具周边。模板导向精度不如凸模板。即使是为模具和冲模定位设计的伺服高速冲床,应用于重型设备时,其修改和设置也受模具定位条件限制。经验丰富的操作员懂得如何倾斜铸件并调整机床设置。
提高的循环速度实现快速周转,特别适合大批量贴片生产。高速零件冲压可在最高速度下运行多工位连续模,为客户创造高性价比零件。
冲床速度范围
何谓高速取决于应用和冲床类型。电子、紧固件、叠片元件制造中,500-100 SPM视为高速;汽车大型零件需在50-80 SPM较慢速度下成型,此时100 SPM已属高速。
缩短生产周期时,模具尺寸是重要变量,不同产品需不同模具尺寸和模具定位压力吨位。对比试模冲床和机械冲床,伺服冲床机械力极稳定且持久,故大多数高速冲床采用伺服电机。
 高速虽提升生产效率,也带来挑战:应力增加导致送料或废料排除问题、冲压模具缺陷变形风险增大,若处理不当将增加停机时间。最终需在高速与可靠性间找到平衡。
高速冲床设置要点
金属成形领域,高速冲床冲压要求极高精度,唯有理想冲床设置可达成。模具设置在金属成形产线至关重要。
模具定位冲床不用于生产,强大机械力非核心功能。多配备翻转铸件设计,便于工艺中详细检查模具。模具材质涵盖金属、塑料、合成材料,不同特性需不同检测方法。
进一步校准
为后续精准校准,试模定位冲床提供成熟的模具定位精度检测能力,如蜡迹系统供操作员检查闭合精度。现代厂商可能加装CMM(三坐标测量机)设备,仍有依赖资深操作员人工校准。希望本文助您了解高速精密冲床及采购前关键考量。
制造工艺