


高品质弹簧针制造:关键工艺与质量标准
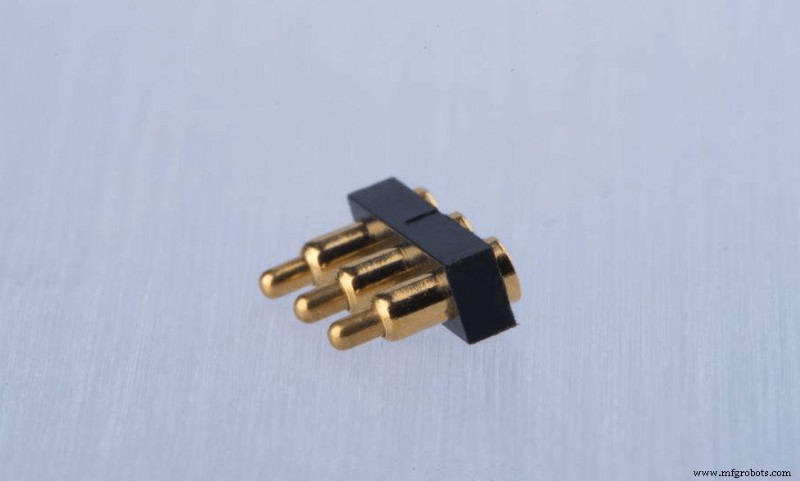
弹簧针(Pogo Pin)通常密集排列,连接两块电路板的多个节点。
虽体积微小,制造工艺却不容小觑。不合格产品寿命短、增加成本、降低效率。
制造优质弹簧针的关键在于:
- 针体质量
- 电镀工艺
以下介绍质量监控关键步骤:
1. 针体质量
弹簧针由三部分组成:针管、弹簧、针头。三者质量直接决定整体性能。
1.1 优质针头制造
黄铜导电性佳,是针头首选材料。为保证硬度与耐腐蚀,多数厂商对针头表面镀金。
1.2 优质针管制造
针管主功能为导信号,要求材料导电性与弹性(抗跌落强度)俱佳。
针管多用铜合金,常见类型:
A. 黄铜:铜锌合金,导电率约26%–29%(IACS)。按铜含量分为C2680(JIS)、C3604、C3601三型,需热处理。
B. 磷青铜:铜锡合金,导电率约13%,低于黄铜,但弹性与延展性优异,适合拉伸工艺针管。按锡含量分为C5440、C5191、C5210三型,锡含量越高导电性越差、弹性越好。
C. 热处理铜合金:兼具良好导电性与弹性,但成本较高。
1.3 优质弹簧制造
铍铜、不锈钢、钢丝为弹簧原料,各有特性。
组装用弹簧需具备:安装体积小、弹性好、高刚性、外形佳。
2. 电镀工艺
推荐兼具优异导电性与高效率的电镀方法,适用于针头、针管、弹簧。
2.1 针头电镀
针头基本镀金,因金导电性极佳且抗氧化,为厂商首选。
镀金厚度直接影响寿命。权衡成本,厂商常用镍底层控制金厚。
按需求也可采用铑镀层、钯镀层等方案。
2.2 针管电镀
针管为深加工件,需两步:镀镍与镀金。
先镀镍底层,厚度通常1–2μm;再镀表面金,厚度约0.1–1.0μm。
小直径长针管,厂商常在底部开侧孔,使镀液充分回流,保证内壁底部金沉积均匀。
2.3 弹簧电镀
弹簧表面本色为银。为提升导电性有时需镀金,金能改善导电性、具高热性能及抗氧化、耐腐蚀特性。
3. 弹簧针使用注意事项
A. 注意接触方向
工作时针应垂直受力,避免侧向或非垂直应力。
B. 电池触点勿氧化
- 无残留密封液
- 无其他残留物
- 组装时避免触碰塑料隔离件
C. 控制压缩量
压缩量通常为总行程的2/3。压缩过小接触力不足导致阻抗不稳;过大则损伤针管、卡针。
选型时请重点关注以上要点。欢迎留言提问。
注:文中图片版权归原作者所有。如涉及版权问题,请联系我们,我们将尽快处理。
制造工艺