


CNC加工表面光洁度不良的常见成因与对策
表面光洁度是CNC加工质量基石。决定零件性能、装配可靠性、视觉美观、使用寿命。作为资深精密制造工程师,我见证次优光洁度如何破坏公差、触发返工、推高生产成本。早期识别根因、实施针对性纠正,是实现可靠、可重复结果的关键。
1. 刀具磨损与钝化
刀具磨损是粗糙表面最常见元凶。刀具失锋产生:
- 摩擦增大,切削力上升
- 表面粗糙与颤纹
- 破坏尺寸精度的毛刺
对策:例行刀具巡检、及时换刀、大批量选高档硬质合金或涂层刀具保刃口完整。
2. 切削参数不当
错误主轴转速、进给、切深扭曲表面纹理。典型症状:
- 进给过高产生进给纹
- 转速过低致摩擦烧伤
- 切深过大导致刀具挠度与振动
对策:参考材料专用加工手册(如《机械工程师手册》),依据工件几何、硬度、刀具类型定制参数。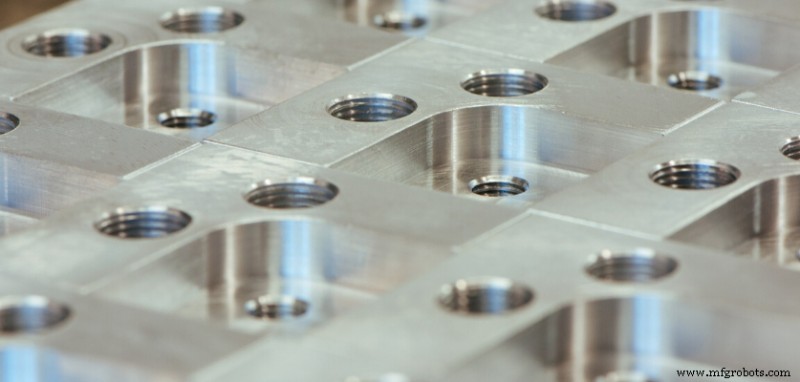
3. 机床振动与颤刀
颤刀源于机床或刀具-工件振动。诱因:
- 松动或磨损机床部件
- 刀具悬伸过长
- 装夹不足
对策:计划性机床维护、刚性夹具、限制刀具悬伸、调整切削参数阻尼共振。
4. 材料特性与工件状态
材料切削行为迥异:
- 铝等软金属常形成积屑瘤(BUE)粗糙表面
- 硬/磨蚀性合金加速刀具磨损降光洁度
- 硬度不均或表面污染亦影响结果
对策:匹配材料选刀具与切削液。工件预处理清洗/应力消除改善光洁度。
5. 冷却润滑不足
加工热量可致:
- 热膨胀扭曲尺寸
- 刀具摩擦材料涂抹留瑕疵
- 加速刀具退化
对策:施用适配冷却液/切削液、维持正确流速、全程监测温度。
6. 装夹不良与对中偏差
错误装夹或错位诱发应力振动,导致不均光洁度。关键问题:
- 夹持压力不均
- 切削中工件移动
- 相对主轴轴线错位
对策:设计夹具最大化稳定性、开机前验证对中、采用精密定位销或套筒。
7. 二次操作与后处理疏漏
根因常在初切之外。常见后处理陷阱:
- 粗加工后漏去毛刺
- 高精表面抛光/磨削不足
- 复杂几何用不当精加工法
对策:规划执行精加工——磨削、抛光、化学处理——达标目标粗糙度(ISO 4287:关键件<0.8µm)。
结语
CNC加工完美表面光洁度极少靠单一因素。通常是刀具磨损、次优切削参数、材料行为、振动、冷却、装夹、后处理等相互关联问题的综合结果。采用主动过程控制——选对刀具、养护设备、优化切削条件、用CMM或粗糙度仪验证结果——制造商可减废、缩周期、交付兼顾功能与美学标准的零件。理解并纠正这些根因,不仅提升产品质量,更全面增强制造效率。
制造工艺
- Arduino RFID 门禁系统:从原理到实战的完整指南
- 掌握定制CNC加工件的切削速度、切深与进给速度
- Arduino 手部卫生计时器:教导孩子正确洗手的趣味项目
- CNC磨床:精密高效的先进制造利器
- 信用卡:历史、设计、制造与未来趋势
- 工业机械臂:驱动制造业革命的核心力量
- Arduino + Android 蓝牙控制 Roomba Create 2 扫地机器人完整指南
- 便携式太阳能跟踪手机充电器:Arduino + 舵机自动追光
- 往复泵深度解析:原理、分类、核心部件、工况适配与优劣势权衡
- 单簧管:从古老芦苇到现代大师级工艺
- 铁矿石地质勘探全指南:从成因分类到找矿实战策略
- 基于 RAK831 模块与树莓派 3 构建 LoRa 网关:分步指南