


铝 vs 不锈钢:加工挑战与最佳实践对比
选对材料是高效CNC加工基石。直接影响切削速度、刀具寿命、循环时间、最终零件质量。最常被对比的两大金属——铝与不锈钢——在航空航天、汽车、工业领域各具优势与独特加工障碍。理解这些差异,赋能工程师与采购经理将选材与性能目标、成本靶标对齐。
材料特性与加工影响
铝以轻量、优异导热、中等硬度著称,极其友好加工。支持高主轴转速、快速排屑、持续光滑表面光洁度。
不锈钢显著更硬更强,提供卓越耐腐蚀与耐久。这些收益代价是更高切削力、升温、刀具磨损加剧。
实务中:铝偏向速度与产出,不锈钢要求精度与精细参数控制。
切削速度与刀具寿命
铝可高转速切削、切削阻力低,维持最优条件下循环时间短、刀具寿命长。
不锈钢需降转速抑制热积累。韧性与加工硬化倾向在参数未精调时加速刀具磨损,推高刀具成本。
热产生与热管理
不锈钢低导热聚热切削区,增刀具过热、表面变色、热膨胀尺寸漂移风险。
- 刀具过热与早期磨损
- 表面变色或热损伤
- 热膨胀导致尺寸不准
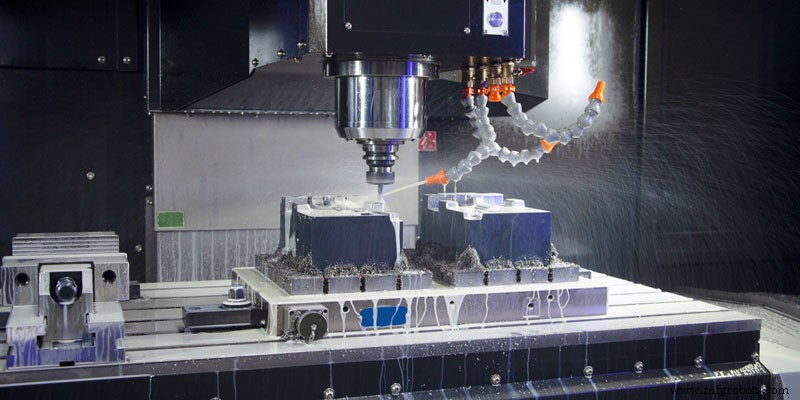
切屑形成与排屑
铝典型产出软连续切屑,合理刀具易排出。但切屑管理不善可致积屑瘤与表面缺陷。
不锈钢生成韧性长条切屑,易缠绕刀具/工件,增表面损伤与断刀风险。选对刀具几何、采用有效断屑策略必不可少。
表面光洁度质量
铝因软性,在锋利刀具与优化参数下通常产出更光滑切削与更细光洁度。
不锈钢加工硬化倾向在切削条件不恒定时产生粗糙面、撕裂、刀痕。常需额外精加工达标严苛表面规格。
刀具选择与几何
铝用大前角、锋利刃、抛光槽刀具降摩擦防粘屑。
不锈钢需耐磨硬质合金刀具——常配特种涂层——承受高温高力。刀具几何针对最小化热积累、改善排屑定制。
为各材料选对刀具,显著提升加工性能与成本效率。
装夹与稳定性
铝软性致过度夹持易变形。薄壁件尤需平衡夹紧避免变形。
不锈钢高强度要求刚性装夹应对增大切削力。不稳定诱发振动,负面影响刀具寿命与光洁度。
夹具设计对两材料均关键,但加工不锈钢时尤为致胜。
成本启示
铝通常加工更经济——快切、长刀具寿命、短周期降综合成本。
不锈钢卓越强度耐腐蚀伴随更高加工成本:低速、增磨损、复杂过程控制。
材料选择应在性能需求与制造效率、预算约束间平衡。
为您的应用选对材料
轻量化、快速原型、性价比生产为首要目标时选铝。
需高强度、耐腐蚀、耐久性的部件选不锈钢,即使加工更复杂昂贵。
理解各材料加工挑战,制造商可优化工艺、取得卓越结果。
结语
铝与不锈钢各带独特收益与加工挑战。铝擅速度与易加工,不锈钢以强度耐久为代价换取复杂度上升。成功取决于为应用选对材料、施行材料专用加工策略克服挑战,确保CNC作业兼顾性能与成本效益。
制造工艺