


动力进给 vs 手动进给钻床:哪款更适合您的车间?
现代车间主要依赖两种钻床配置:动力进给和手动进给机型。
钻床在工件上钻孔,进给方式决定钻头如何前进——由电机自动推进,还是由操作员手动控制。
手动进给钻床结构紧凑,可安装在工作台或地面,由电动机驱动。操作员通过手柄或手轮直接控制钻头,为精细作业提供极佳的触觉灵敏度。
动力进给钻床则体积更大、结构更强健,专为中重载作业设计。其电动进给机构提供恒定压力和速度,减轻操作员疲劳,提升生产效率。
两种配置均可执行钻孔、镗孔、沉孔、扩孔和铰孔等操作,但适用性随作业复杂度和材料硬度而异。
下面详细对比动力进给与手动进给钻床的关键差异。
钻床全面概览请参阅我们的详细指南。
手动进给钻床
手动进给钻床——常称灵敏钻床——由人工操作。操作员通过手柄或手轮直接将钻头推入工件。
结构紧凑、操作直观,手动进给钻床擅长轻载任务,凭借触觉反馈在小工件精密钻孔中表现出色。
常用于对压力要求极低的精密作业,广泛分布于车间和工具室。
提供台式和落地式两种变体,均由电动机通过皮带轮驱动主轴。
通常手动进给钻床可加工直径达 1/2 英寸的孔。钻头箱可沿立柱垂直移动,操作员通过松紧卡盘设定深度。
铣床深度指南请查看我们的详细指南。
什么是动力进给钻床?
动力进给钻床采用电动进给机构自动推进钻头。进给速率可调,以匹配材料硬度和具体操作。
这类机床比手动型号更大、更强健,适合中重载任务。自动进给确保压力恒定、生产率更高、操作员疲劳更低。
动力进给钻床常见于大批量生产和工业应用。能钻大孔、加工硬质材料,非常适合重复性作业。
维修车间中,中等负载或需大直径钻头时常选用动力进给机型。
其电动进给可预设深度,实现每转精确切削——有时精度达千分之一英寸。
动力进给钻床是直径超过 1/2 英寸钻头/刀具的必备,因所需推力超出人力范围。
转速范围约 50~1800 rpm。较低转速用于扩孔、沉孔、铰孔等操作。
典型中心钻孔能力 17~22 英寸。通常落地安装,最大钻孔 2 英寸,采用莫氏锥孔安装。T 型螺栓和压板固定大工件,小工件用虎钳夹持。
钻床动力传递:电动机驱动 V 带和皮带轮组将扭矩传给主轴。调整机构可改变主轴转速。
钻削基础深度解析请参阅我们的详细指南。
结构图
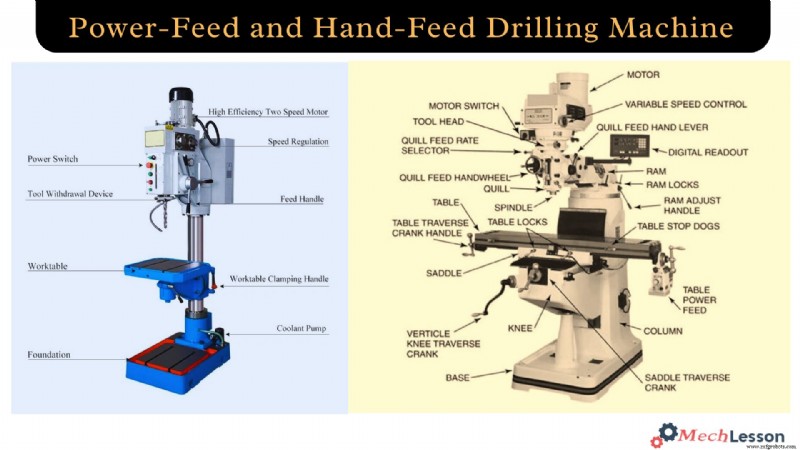
动力进给与手动进给钻床差异对比
| 特性 | 手动进给钻床 | 动力进给钻床 |
|---|---|---|
| 操作方式 | 手动 | 自动 |
| 精度控制 | 高(操作员控制) | 中等到高 |
| 适用场景 | 轻载作业 | 中到重载作业 |
| 进给控制 | 手柄 | 电机驱动,可调 |
| 速度 | 较慢 | 较快 |
| 典型用途 | 车间、维修车间 | 工厂、生产线 |
镗床全面指南请访问我们的详细指南。
结论
手动进给钻床提供无与伦比的精度和触觉控制,适合精细、轻量级任务。动力进给钻床则以速度、一致性和低疲劳著称,是工业和重复性钻孔作业的首选。选择取决于作业复杂度、材料和产量。
常见问题
精度方面,手动进给还是动力进给更好?
手动进给钻床通常在小型精细作业中提供更高精度,因为操作员直接控制进给。
动力进给钻床能手动操作吗?
部分动力进给型号提供手动覆盖功能,但其核心功能仍是自动进给。
哪种机床更适合大批量生产?
动力进给钻床因速度和自动化优势,更适合大批量生产。
手动进给钻床过时了吗?
没有。手动进给钻床在小型车间和精密作业中仍不可或缺。
制造工艺